Montagem no fuso
A haste é fixada numa pinça ou mandril CNC; um alargador de mandril foi concebido precisamente para este tipo de montagem.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
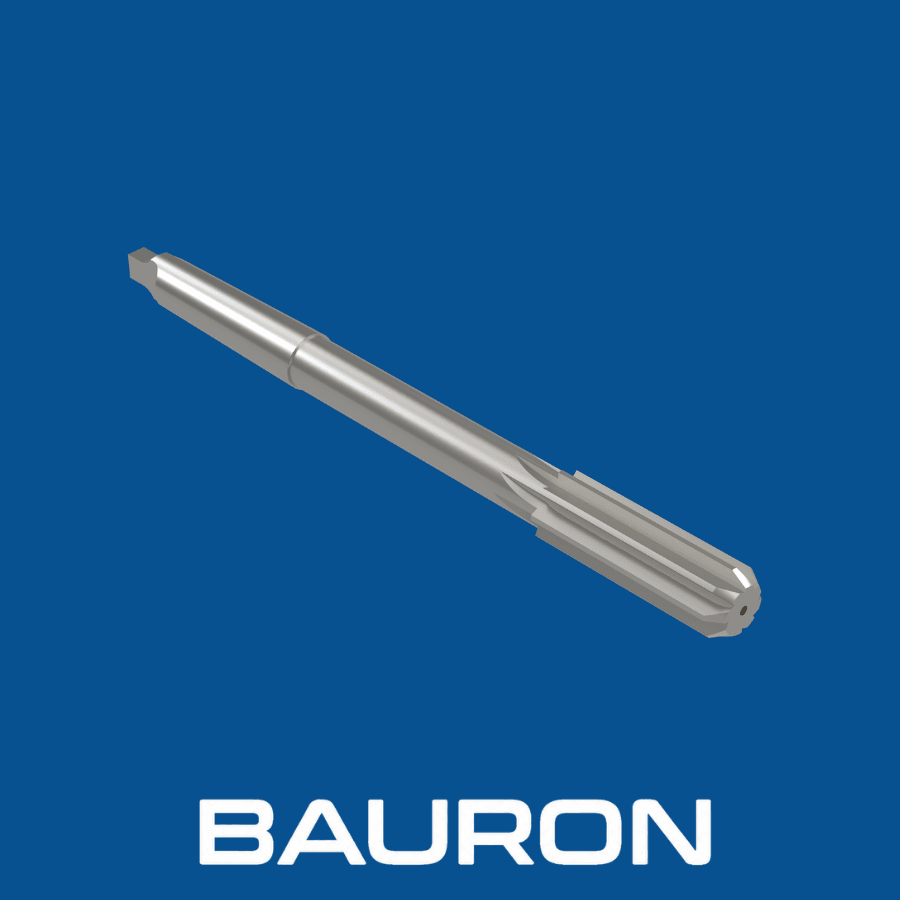
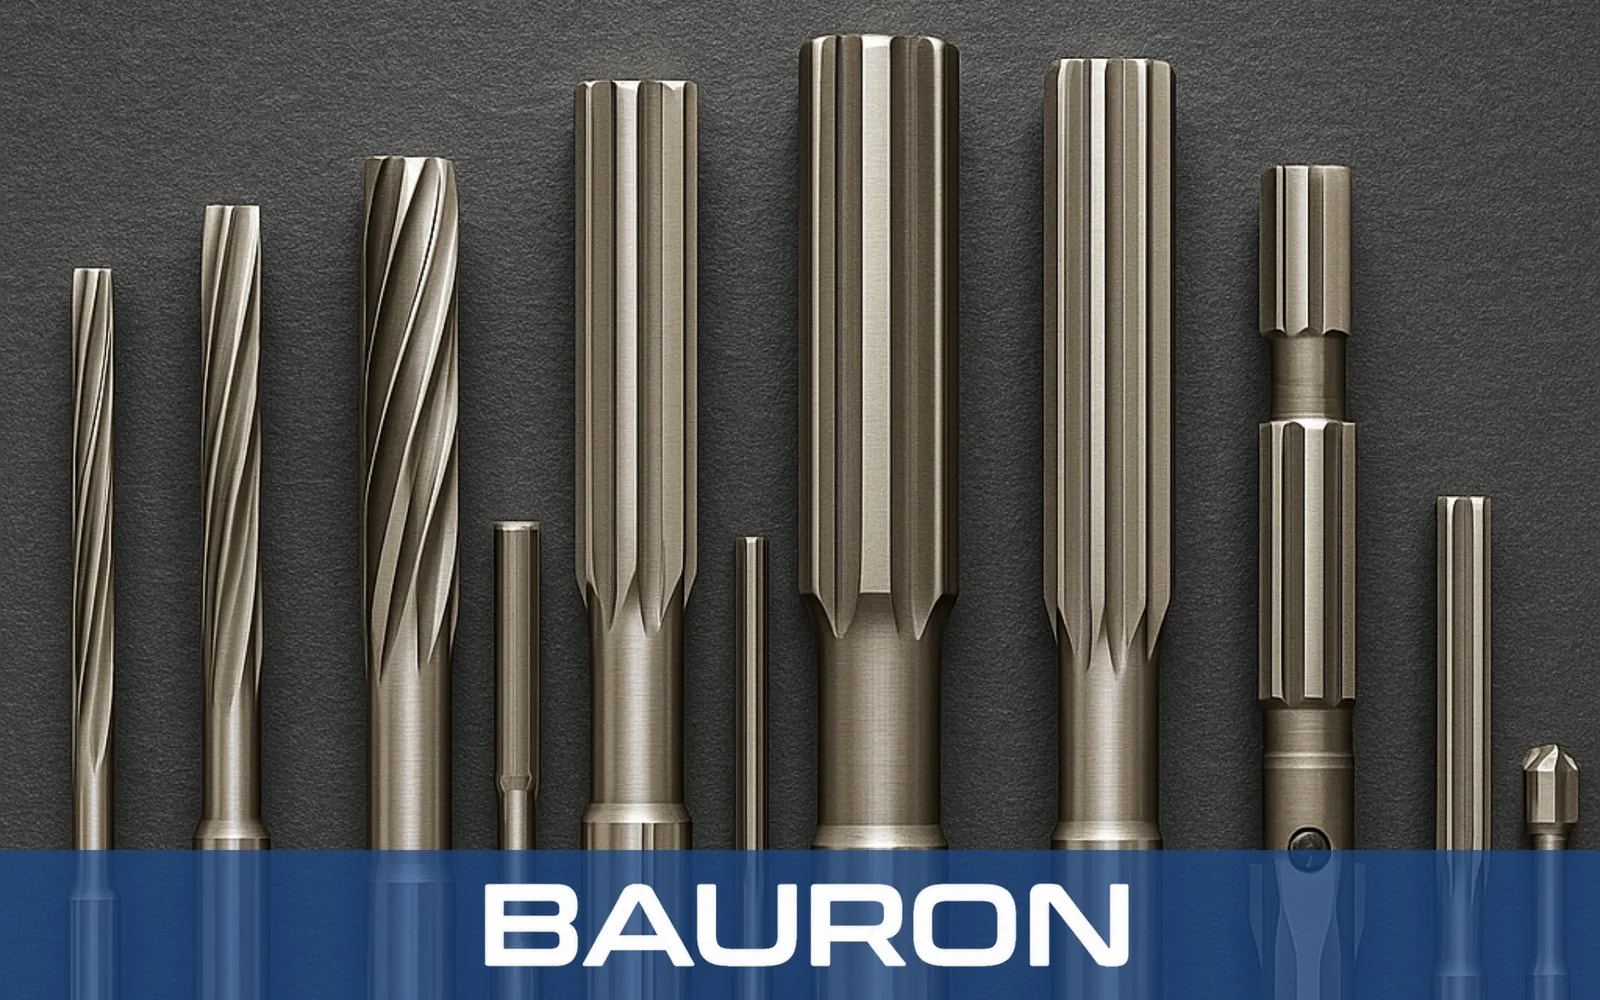
Enquanto fabricante de alargadores, a Bauron produz alargadores mecânicos como ferramentas de acabamento para montagens rígidas e automatizadas. Removem uma quantidade controlada de material de um furo pré-furado para obter tolerâncias diametrais apertadas e um acabamento superficial fino na produção CNC.
A haste é fixada numa pinça ou mandril CNC; um alargador de mandril foi concebido precisamente para este tipo de montagem.
Uma ponta chanfrada guia a ferramenta para dentro do furo existente.
A rotação e o avanço controlado permitem que os canais cortem o material do furo.
A geometria de canais selecionada afasta as aparas durante o ciclo.
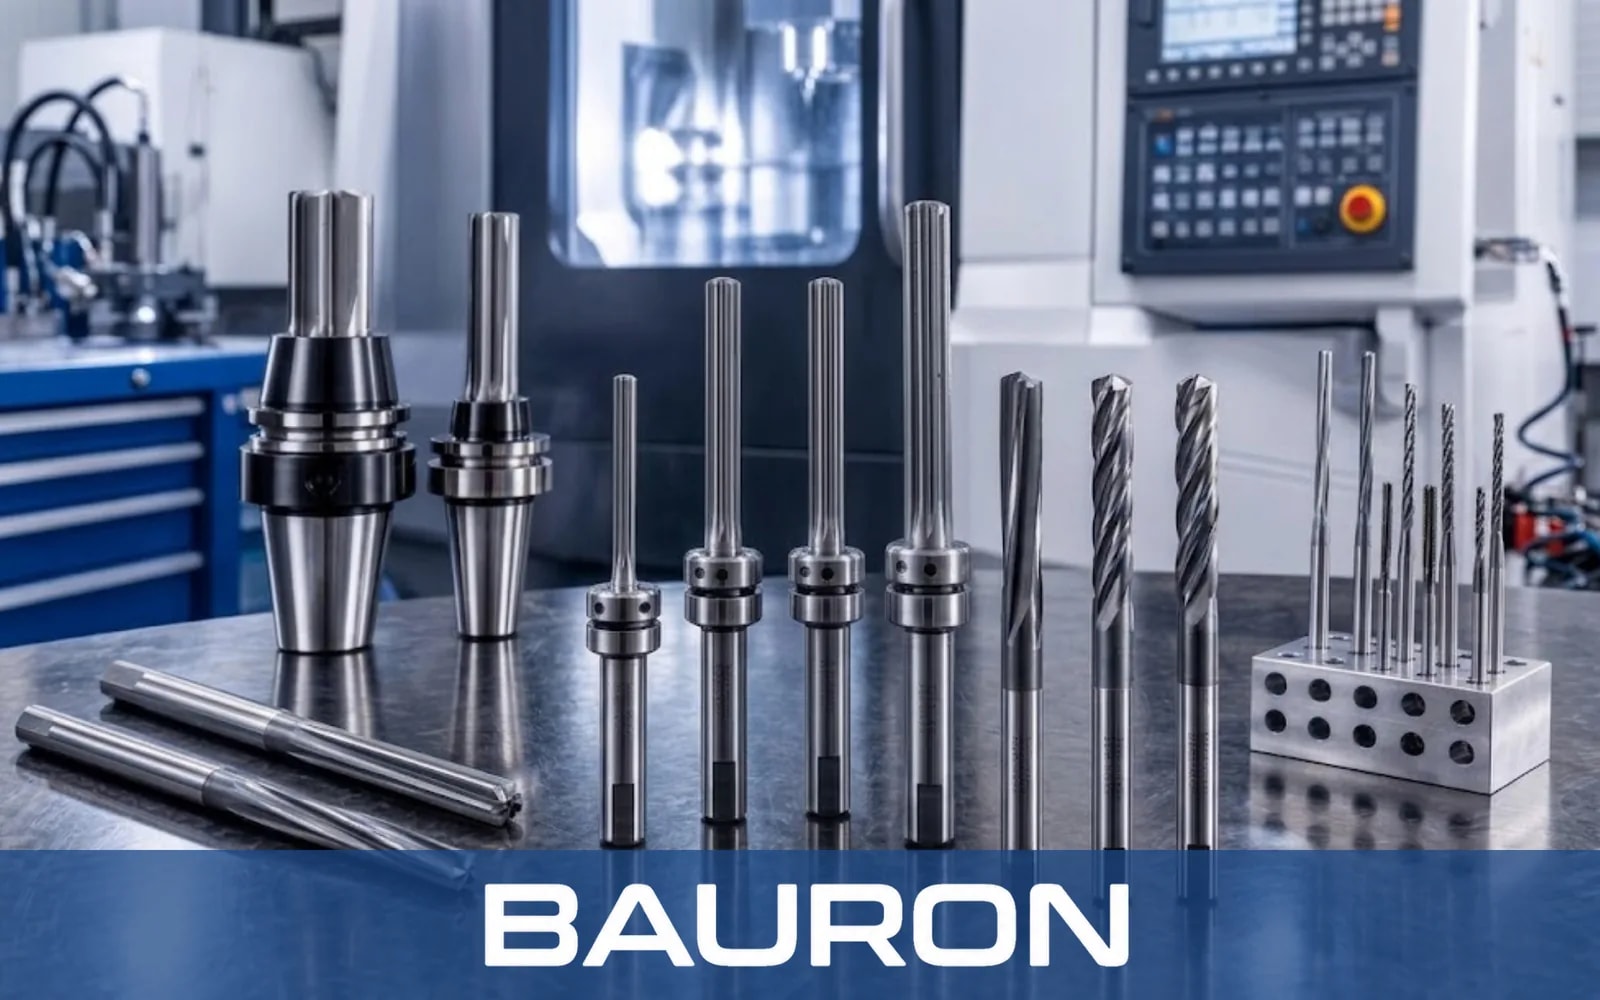
Proporciona rigidez para ajudar a limitar a vibração em centros de maquinagem CNC.
Permite um engate de corte rápido nos ciclos de produção.
Permitem acabamentos superficiais finos e tolerâncias de engenharia apertadas.
Garantem uma montagem segura em pinças e porta-ferramentas industriais; os alargadores de casca de grande diâmetro montam-se, em vez disso, numa árvore separada.
Podem ser desenvolvidos perfis específicos para a aplicação em tarefas especiais de acabamento de furos.
A geometria de canais selecionada ajuda a reduzir os riscos no furo e os danos na ferramenta durante a operação contínua.
| Especificação | Gama / Detalhes |
|---|---|
| Gama de diâmetros | 1/16" a 2"; tamanhos personalizados até 4" disponíveis |
| Tipo de canal | Reto, espiral à direita ou espiral à esquerda |
| Tipo de haste | Cilíndrica, Weldon ou cone Morse |
| Número de canais | 4 a 12, consoante o diâmetro da ferramenta |
| Tolerância | Retificado com precisão para H7 padrão ou especificações personalizadas |
| Formato | Alargador mecânico de corpo maciço ou ajustável |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| Cobalto (HSS-Co) | Produção em grande volume em ligas tenazes. | Oferece maior resistência ao calor e maior vida útil do gume do que o HSS convencional. |
| Metal duro integral | Materiais abrasivos e ambientes CNC rígidos. | Proporciona elevada resistência ao desgaste e rigidez para tolerâncias apertadas. |
| Revestimento TiAlN | Maquinagem a seco e corte a alta temperatura. | Protege o substrato e pode reduzir o atrito. |
O HSS ao cobalto permite a produção em ligas tenazes, os alargadores de metal duro integral proporcionam rigidez e resistência ao desgaste em montagens estáveis e o TiAlN, um revestimento comum no alargamento, pode proteger o substrato no corte a seco ou a alta temperatura.
Utilizam porta-ferramentas rígidos para o acabamento automatizado de furos.
Montam alargadores na torreta para dimensionar diâmetros internos em peças cilíndricas em rotação.
Integram o alargamento em ciclos de produção automatizados de grande volume, onde as brocas-alargadores podem reunir furação e acabamento numa única ferramenta.
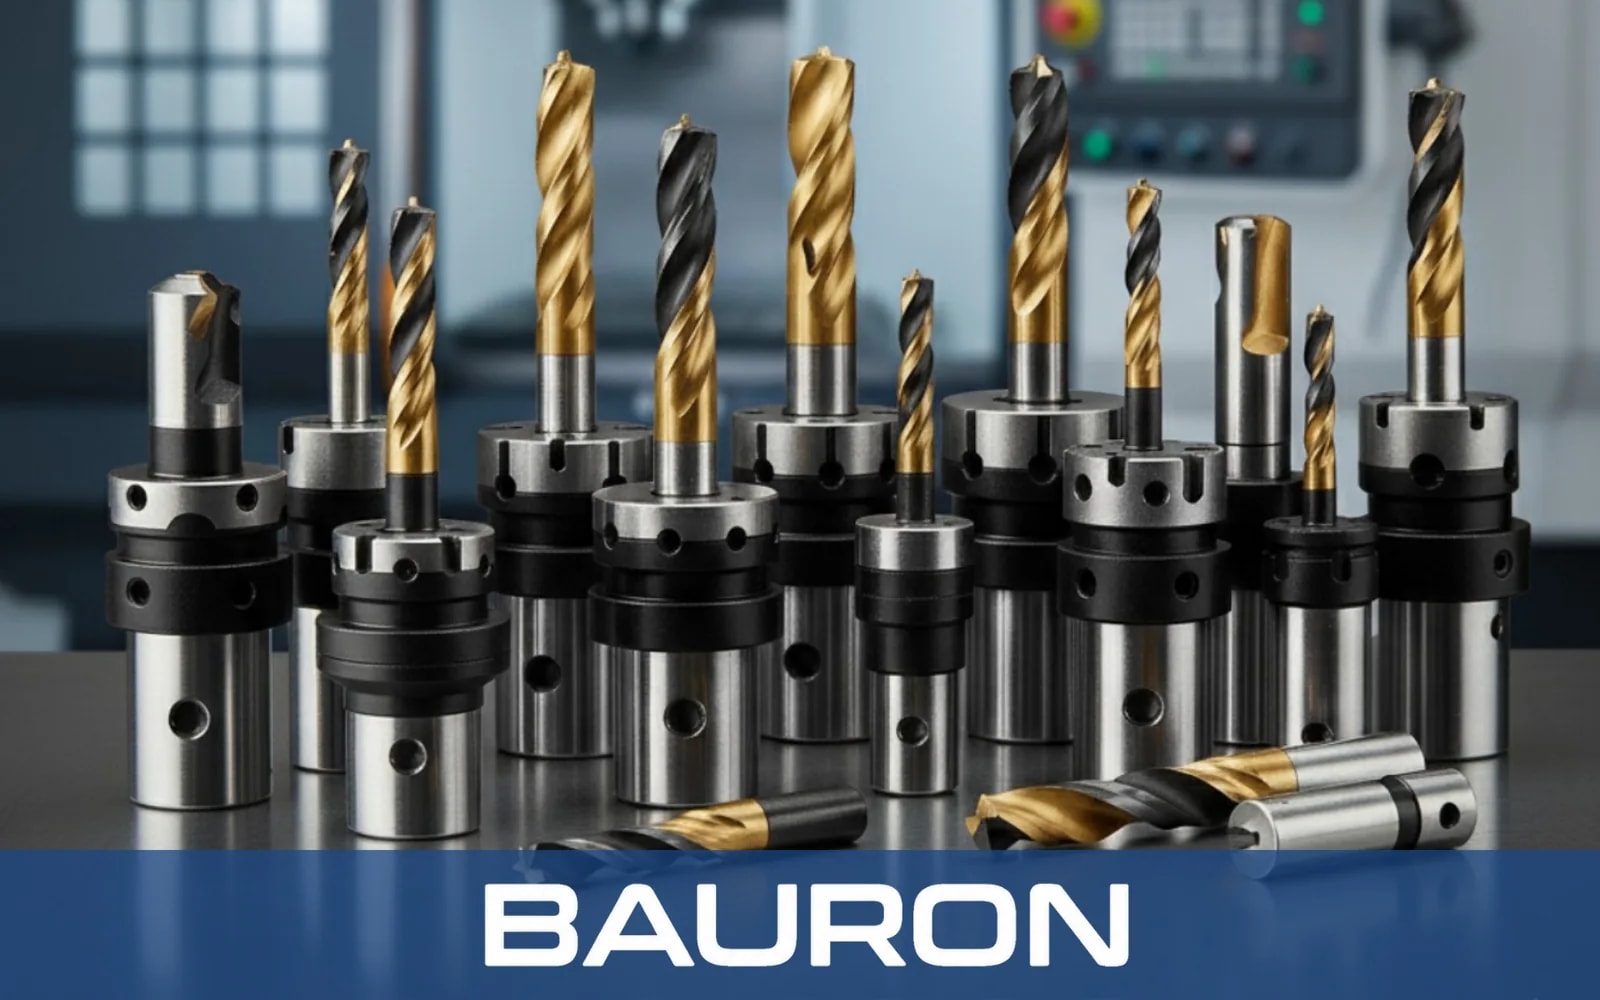
Dimensiona furos de cilindros e de guias de válvula na produção automóvel.
Acaba furos de rebites com as tolerâncias dimensionais especificadas.
Alarga passagens de fluidos para garantir vedantes de ajuste apertado.
Os alargadores mecânicos ajustáveis podem ser expandidos para compensar o desgaste gradual das arestas de corte.
Maquina furos com ajuste por interferência para rolamentos em conjuntos rotativos de toda a indústria transformadora em geral.
Os alargadores manuais utilizam hastes quadradas e cones de entrada longos para uma rotação manual lenta. Os alargadores mecânicos utilizam hastes cilíndricas ou cónicas para montagem em porta-ferramentas e chanfros de entrada curtos para o corte automatizado.
Utilize um alargador mecânico ajustável quando for necessária uma expansão controlada para compensar o desgaste e manter o diâmetro ao longo de uma série de produção.
O atrito no alargamento gera calor. Um revestimento compatível, como o TiAlN, pode reduzir o atrito e a acumulação de material, melhorar a superfície acabada e prolongar a vida útil da ferramenta.
Não. Um alargador segue o percurso pré-furado existente e acabará descentrado um furo-piloto descentrado. O eixo tem de ser corrigido com uma operação de mandrilagem antes do alargamento.
A Bauron pode desenvolver canais retos, em espiral à esquerda ou em espiral à direita em função do material da peça, da máquina e dos requisitos de evacuação de aparas, seguindo os princípios descritos no guia de design de alargadores.
A Bauron presta suporte de design e engenharia para perfis, geometrias de canal, revestimentos, hastes e tolerâncias personalizados de alargadores mecânicos. Partilhe o material, as capacidades da máquina e os requisitos de controlo de aparas para análise técnica.
Falar com engenharia