Contacto inicial
A ponta rígida toca a peça e morde a superfície com deflexão nula.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
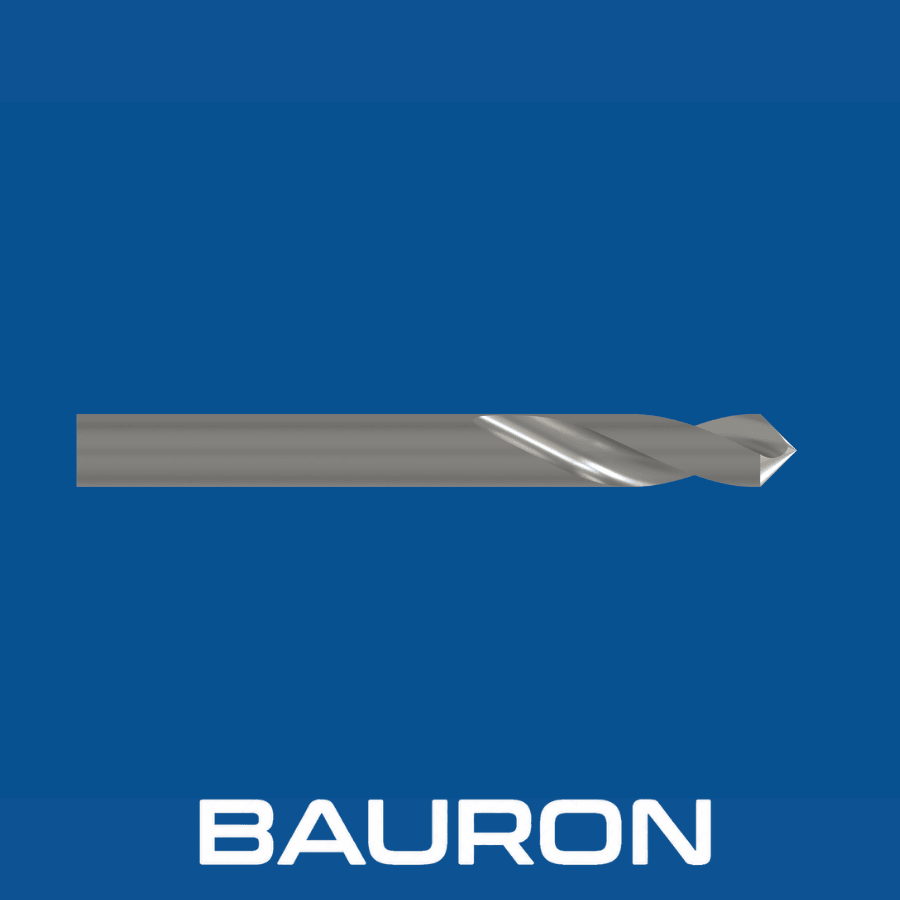
As brocas de ponto são ferramentas de início de furo especializadas, concebidas para eliminar o desvio das brocas em centros de fresagem CNC e em máquinas manuais. Ao contrário das brocas helicoidais padrão, que têm canais longos e flexíveis, as brocas de pontear apresentam um núcleo espesso e um ângulo de hélice nulo para maximizar a rigidez durante a penetração inicial.
A ponta rígida toca a peça e morde a superfície com deflexão nula.
Uma passagem rápida de ponteamento cria uma pequena cavidade cónica e pouco profunda na coordenada pretendida.
A broca helicoidal seguinte entra no cone previamente marcado e avança a direito, sem «deslizar» pela superfície.
Quando corretamente dimensionada, a broca de ponto pode chanfrar a entrada do furo durante a penetração inicial.
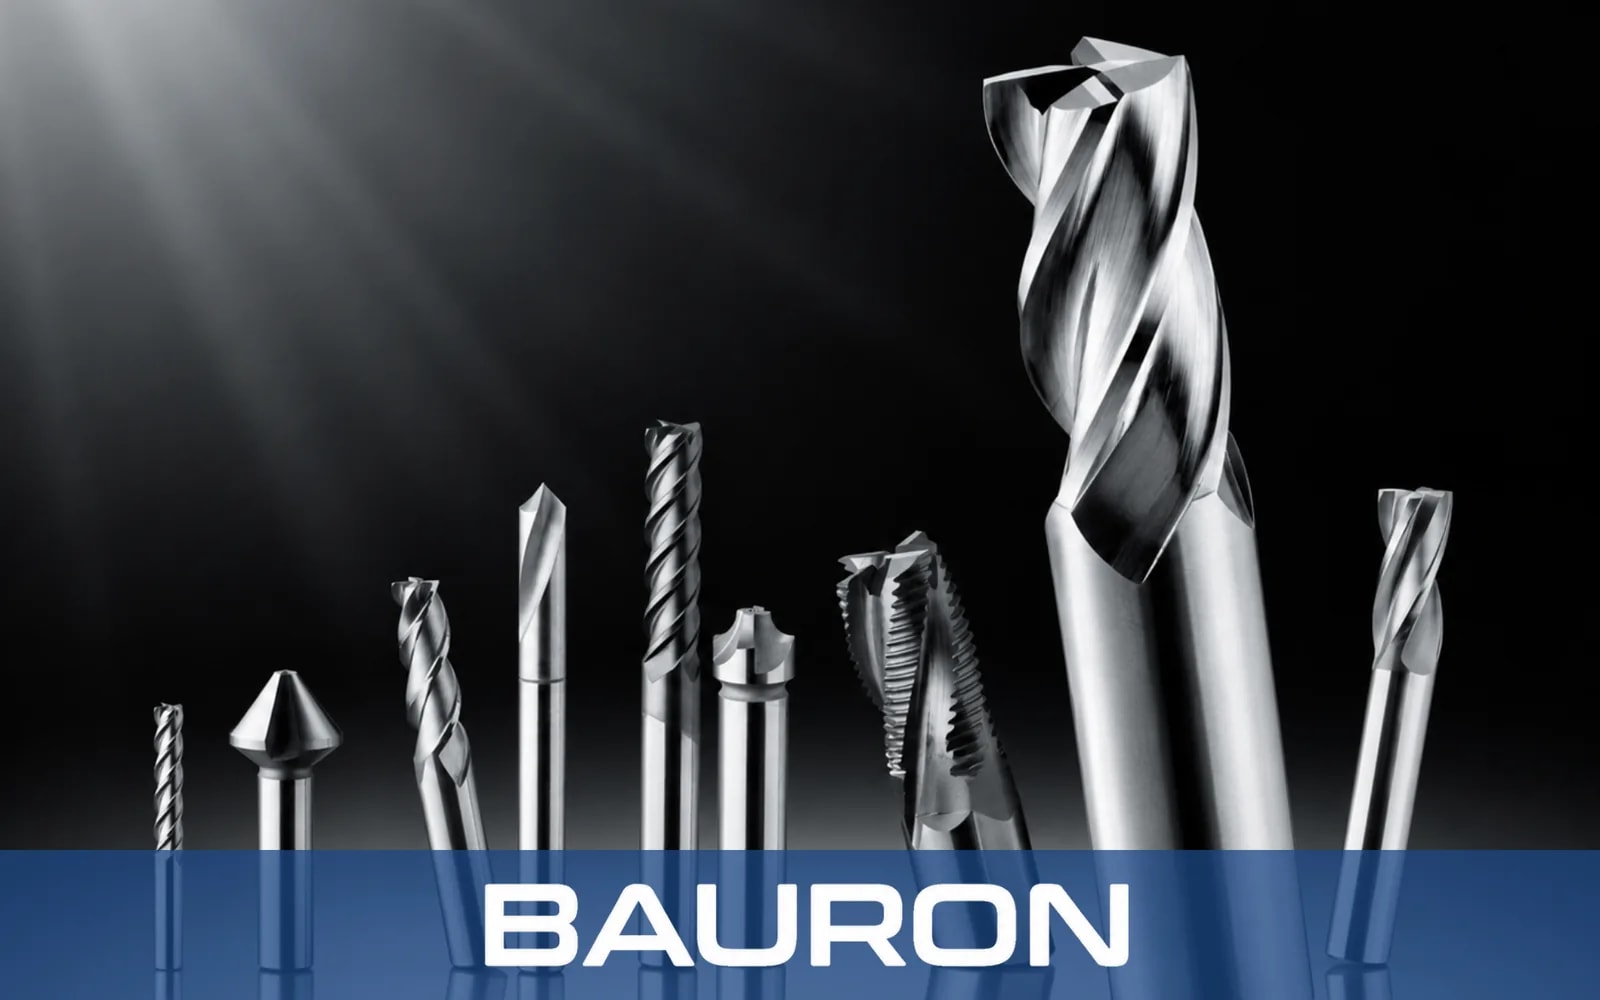
Os canais curtos e os núcleos espessos limitam a vibração e a deflexão da ferramenta.
Guia as brocas helicoidais longas seguintes para que iniciem o furo na posição pretendida.
Ponteia e chanfra numa só operação para reduzir o tempo de ciclo CNC.
Disponíveis em configurações de 90°, 120° e 142° para corresponder ao ângulo de ponta da broca seguinte.
A construção em metal duro integral resiste ao desgaste abrasivo e mantém a precisão da ponta ao longo de ciclos repetidos.
| Especificação | Gama / Detalhes |
|---|---|
| Gama de diâmetros | 1/8" a 1" (disponíveis em medidas padrão e métricas) |
| Ângulo de ponta | 90°, 120° ou 142° (deve ser igual ou superior ao ângulo da broca seguinte) |
| Geometria dos canais | Canal curto / hélice nula a baixa |
| Tipo de haste | Cilíndrica reta, Weldon ou curta de metal duro |
| Tolerância | Retificação de ultraprecisão com exatidão submicrométrica |
| Tipo de operação | Início de furos e chanframento de alta precisão |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| HSS (aço rápido) | Alumínio, aço macio e trabalhos gerais de oficina. | Económico, com resistência ao impacto e ao lascamento. |
| Metal duro integral | Produção CNC de alta velocidade e ligas duras. | Proporciona uma rigidez que limita a deflexão em metais duros. |
| Revestimento TiAlN | Ambientes de maquinagem a alta temperatura e a seco. | Prolonga a vida da aresta e limita a aresta postiça ao pontear aço inoxidável. |
O HSS oferece economia e resistência ao impacto para trabalhos gerais, o metal duro integral maximiza a rigidez em ligas duras e na utilização CNC de alta velocidade, e o TiAlN ajuda a controlar o calor, o desgaste e a aresta postiça. As brocas de ponto de metal duro integral com ângulos ou comprimentos não padrão enquadram-se no nosso serviço de ferramental de metal duro personalizado.
Utilizam brocas de pontear em trocadores automáticos de ferramenta para estabelecer posições de furo precisas antes das brocas helicoidais e das ferramentas de escareamento cilíndrico que se seguem.
A ferramenta é montada numa torreta para pontear o centro da face do material em rotação antes da furação profunda.
Utilizam brocas de ponto na prototipagem manual para alinhar furos sem recorrer ao punção de centrar.
Garante a precisão posicional dos ciclos de furação seguintes em fresadoras CNC de precisão.
Inicia furos com precisão em superfícies inclinadas, redondas ou irregulares, limitando a deflexão da ferramenta.
Penetra mais fundo durante o ciclo de ponteamento para deixar um chanfro limpo e sem rebarbas de 90° ou 120° para roscagem, enquanto os chanfros maiores exigem uma broca de chanfrar dedicada.
Estabelece centros exatos em chapa flexível sem deformar o painel envolvente, por exemplo em caixas e peças de chassis no fabrico de eletrónica.
As brocas de centrar foram concebidas para criar furos cónicos de 60 graus para os pontos de torno e incluem uma ponta-piloto fina. As brocas de ponto utilizam uma ponta em V contínua sem piloto, o que lhes confere maior rigidez para iniciar furos padrão em fresadoras CNC.
O ângulo de ponta da broca de ponto deve ser igual ou superior ao ângulo da broca seguinte. Por exemplo, utilize uma broca de ponto de 142 graus com uma broca seguinte de 135 graus, para que a aresta transversal desta toque primeiro no centro e se evitem vibrações.
Sim. Uma broca de ponto de 90 graus que penetre ligeiramente para além do diâmetro final do furo deixa um chanfro uniforme de 90 graus e pode eliminar uma passagem separada de rebarbação antes da roscagem. Para assentos cónicos mais profundos para parafusos de cabeça escareada, utilize uma broca de escareamento cónico.
Penetre apenas o suficiente para criar uma cavidade ligeiramente maior do que a aresta transversal da broca seguinte ou para atingir o diâmetro de chanfro pretendido. Pontear demasiado fundo pode fazer com que a broca seguinte toque primeiro com os cantos exteriores, provocando desgaste ou vibração.
A Bauron pode analisar requisitos de brocas de pontear com ângulos de ponta não padrão, hastes de comprimento prolongado ou revestimentos específicos da aplicação. Submeta os detalhes de maquinagem para uma avaliação de engenharia.
A Bauron presta suporte de design e engenharia para requisitos de ferramental específicos da aplicação. Partilhe a geometria, o material, as necessidades de revestimento e o desafio de maquinagem para análise técnica.
Falar com engenharia