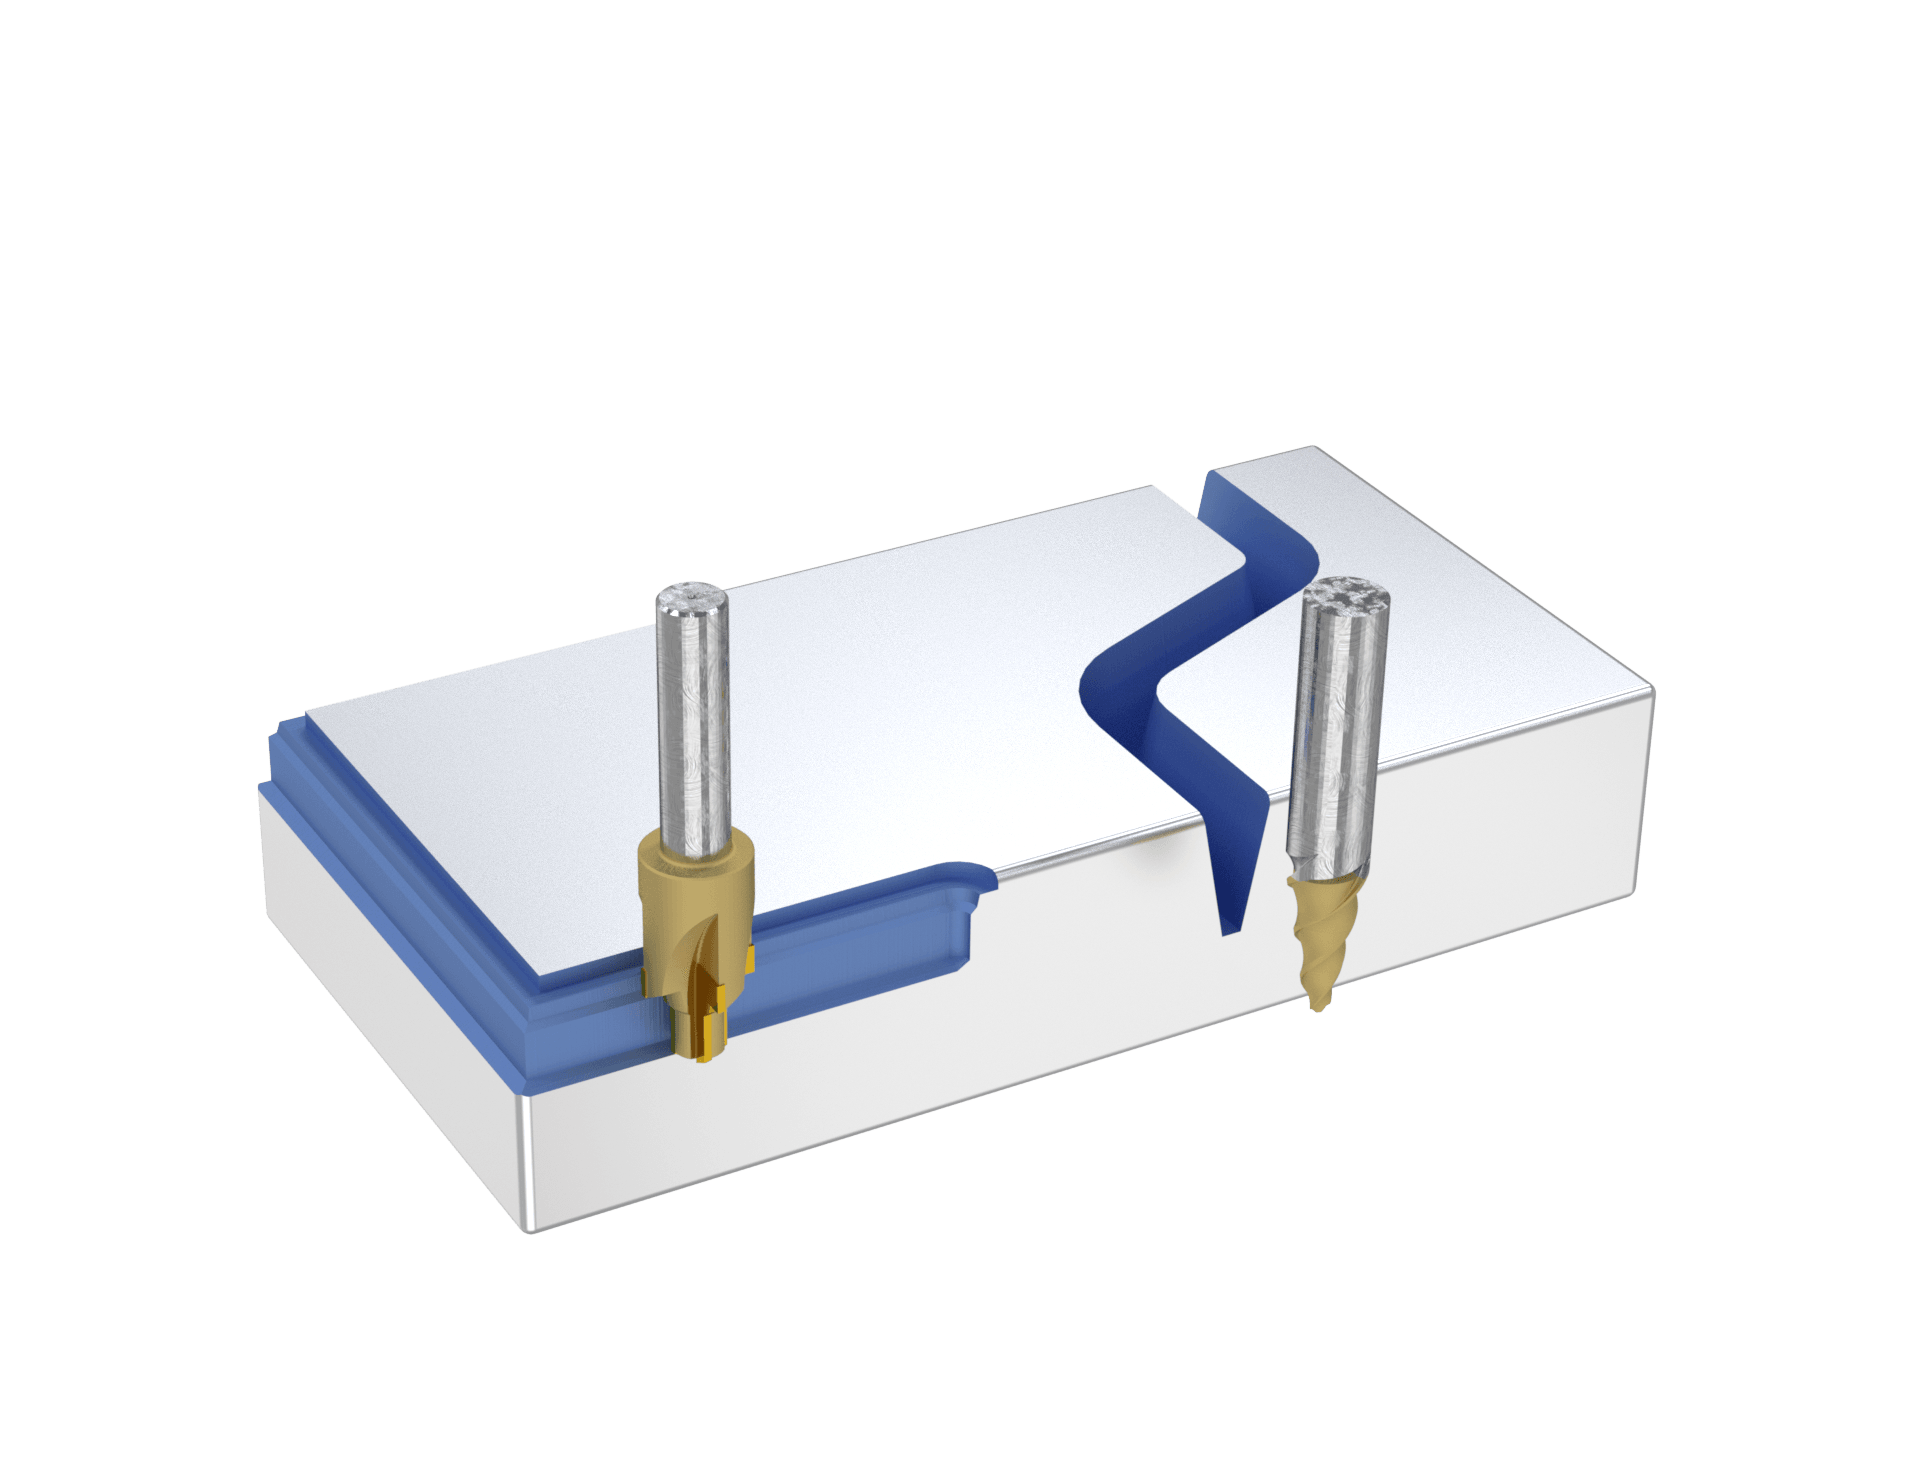
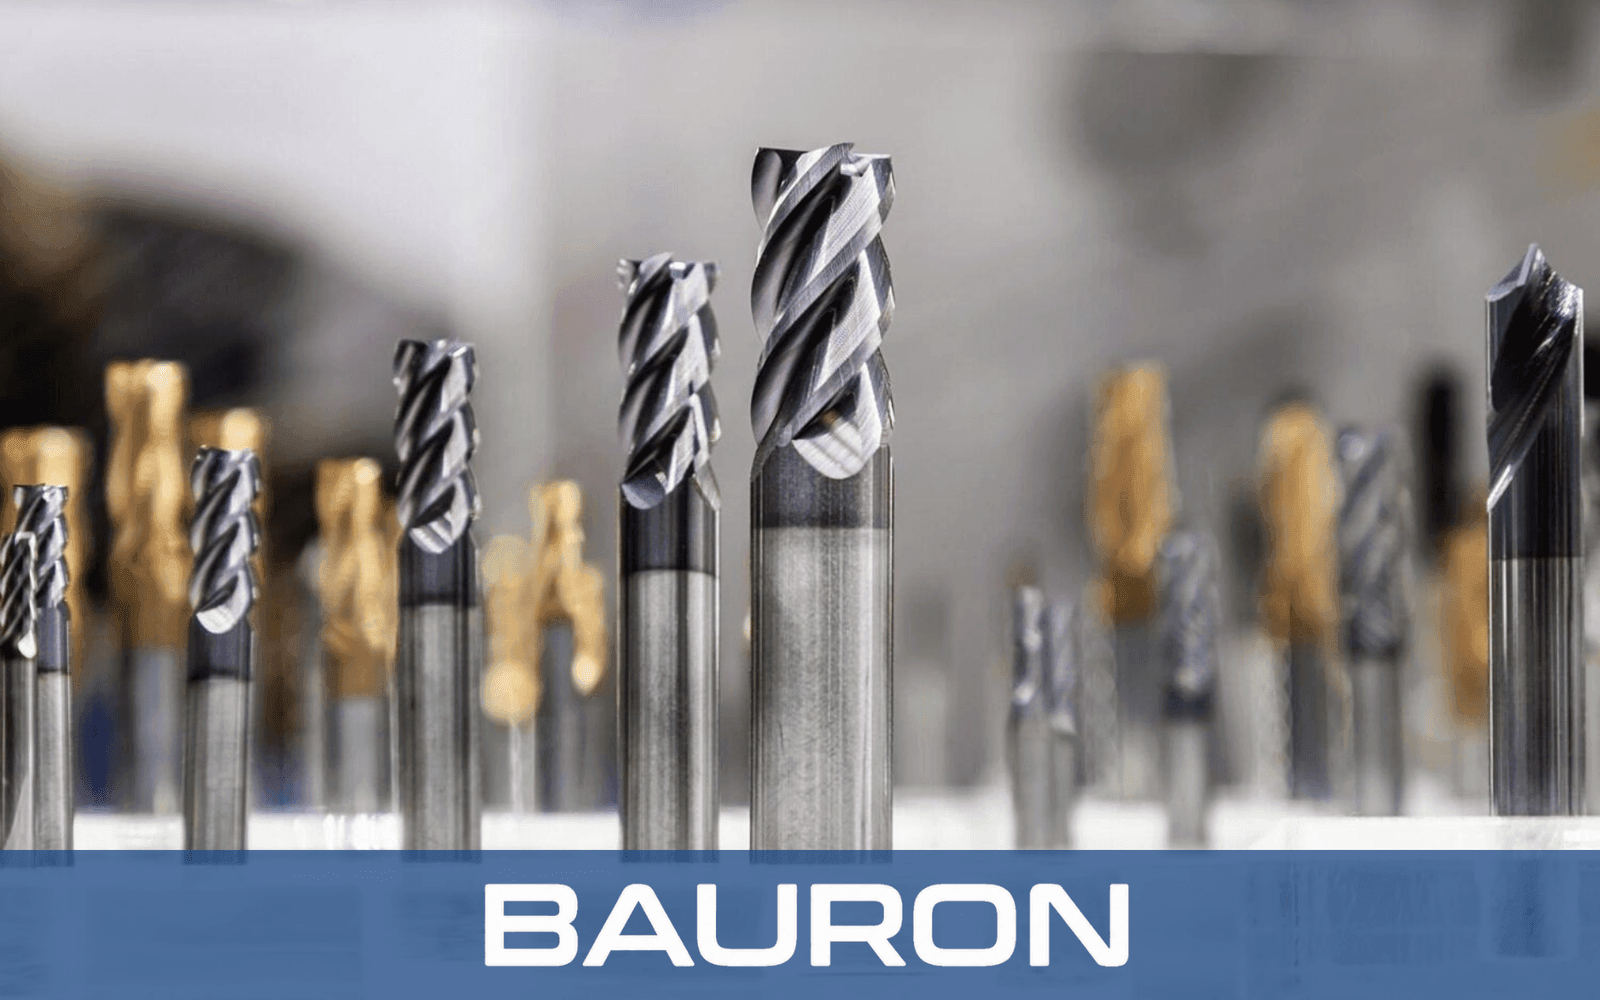
Fresas de topo CNC concebidas com uma geometria de corte específica para a aplicação
Guia técnico de fresagem CNC

Guia de design de fresas de topo CNC: geometria concebida para o máximo desempenho

Este guia técnico detalha os princípios fundamentais do design de ferramentas de corte aplicados às fresas de topo, a seleção da geometria dos canais e a engenharia de ferramentas personalizadas para ferramentas de fresagem CNC de alto desempenho.

Explorar o guia Discutir a sua aplicação
Visão geral técnica

Princípios de engenharia de ferramentas de fresagem de alto desempenho

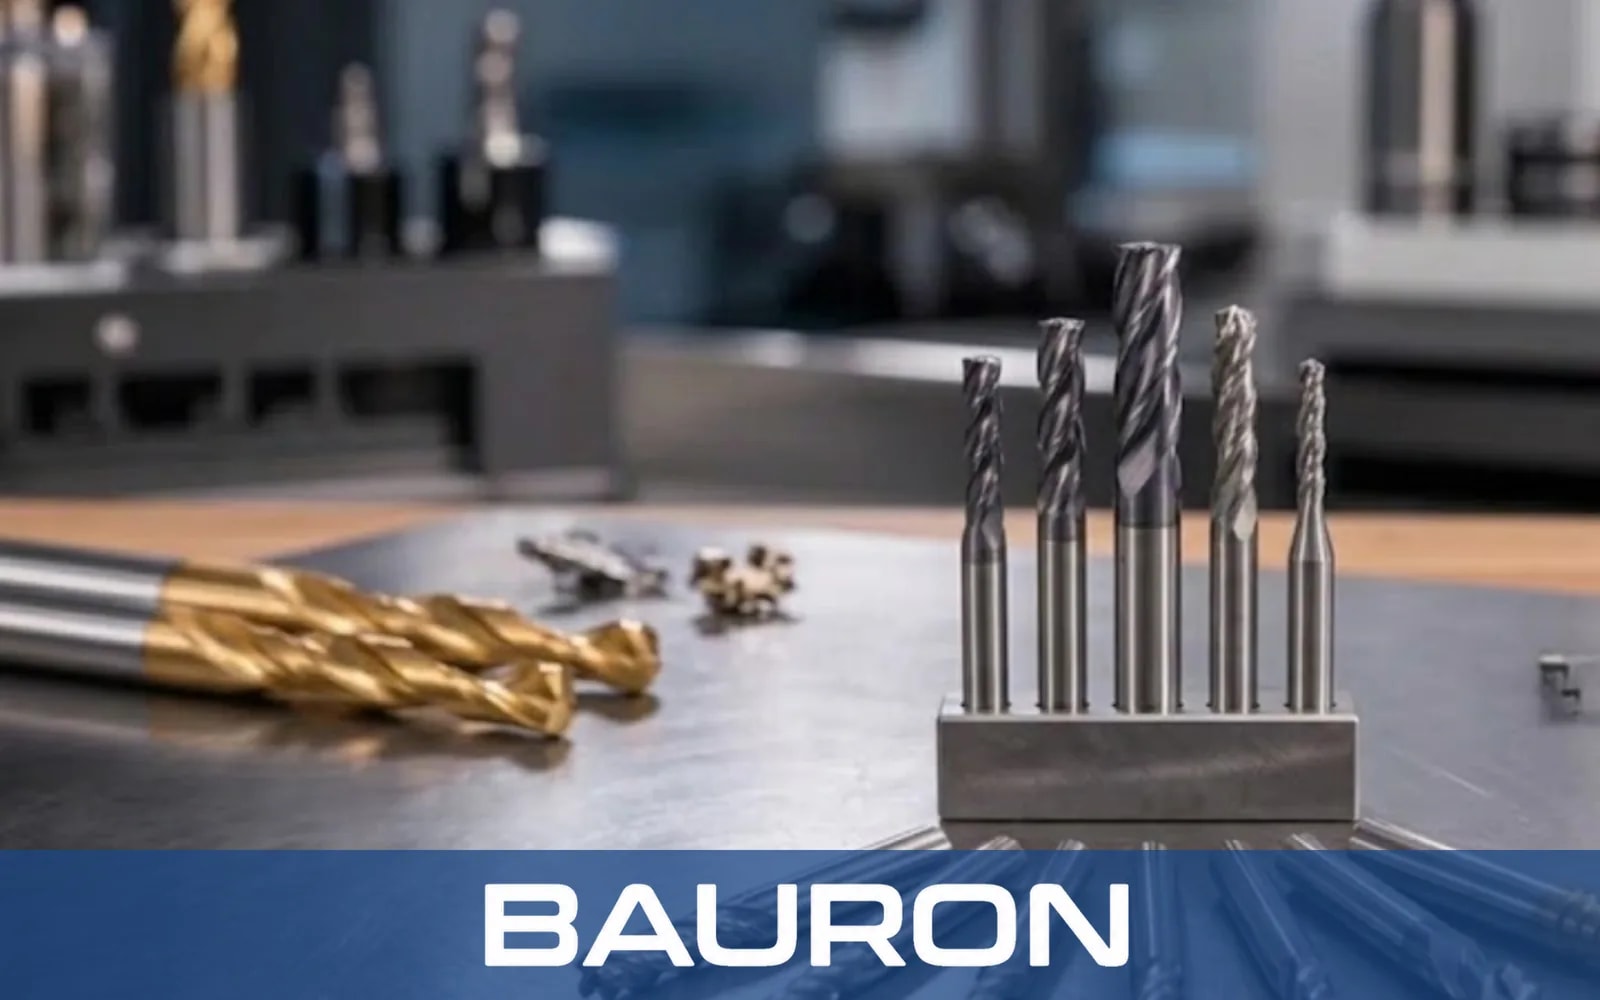
Conjunto graduado de fresas de topo num bloco de aço sobre uma bancada

Otimizar o design de uma fresa de topo é fundamental para uma evacuação de aparas estável, acabamentos superficiais superiores e a máxima longevidade da ferramenta numa grande diversidade de materiais. As ferramentas de fresagem CNC modernas têm de equilibrar a resistência da aresta de corte com o espaço para as aparas, a rigidez do núcleo e a gestão do calor. Compreender como interagem as variáveis geométricas permite a engenheiros e operadores selecionar ou conceber fresas de topo para montagens de maquinagem específicas.

Geometria fundamental

Parâmetros fundamentais no design de fresas de topo

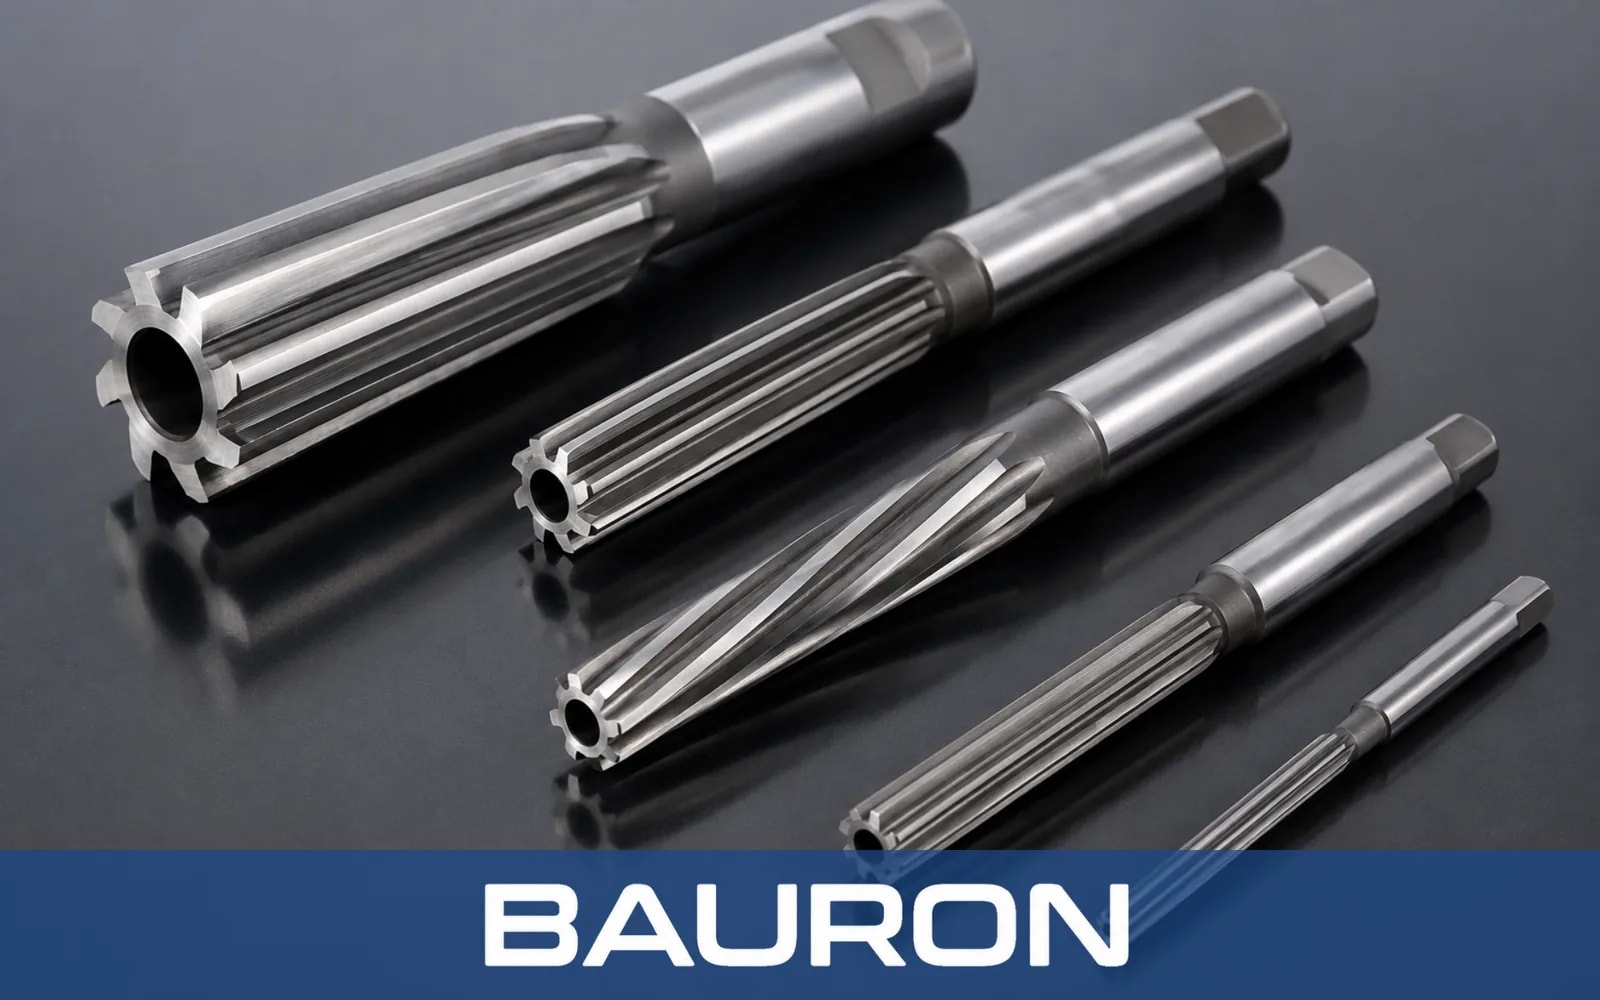
Alargadores de casca com canais retos e espirais sobre uma superfície escura refletora

Ângulo de hélice

Ângulos de hélice mais elevados, de 45° a 60°, proporcionam cortes suaves por cisalhamento e acabamentos superficiais de alta qualidade em metais dúcteis como o alumínio. Os ângulos de hélice padrão de 30° a 35° maximizam a resistência da aresta na fresagem de aço e ferro fundido.
Número de canais e diâmetro do núcleo

As ferramentas de dois e três canais oferecem grandes alojamentos de aparas para materiais macios. Os designs de quatro ou mais canais aumentam a rigidez do núcleo da ferramenta e as velocidades de avanço na perfilagem de ligas duras.

Ângulo de saída e faixas de folga

Os ângulos de saída positivos reduzem as forças de corte e a geração de calor. As faixas de folga primária e secundária protegem o gume contra o desgaste por atrito e a deflexão.

Perfis de canto

Os perfis de topo reto, com raio e esférico servem operações diferentes. Os raios de canto reforçam a ponta vulnerável da fresa contra o lascamento, enquanto as fresas de topo esférico permitem o contorneamento 3D de formas orgânicas.

Estabilidade dinâmica

Engenharia de geometria avançada para resistência às vibrações

As vibrações harmónicas e a trepidação degradam a qualidade superficial da peça e as arestas de corte. O design moderno de ferramentas de fresagem utiliza características geométricas que perturbam as frequências harmónicas durante os cortes a alta velocidade.

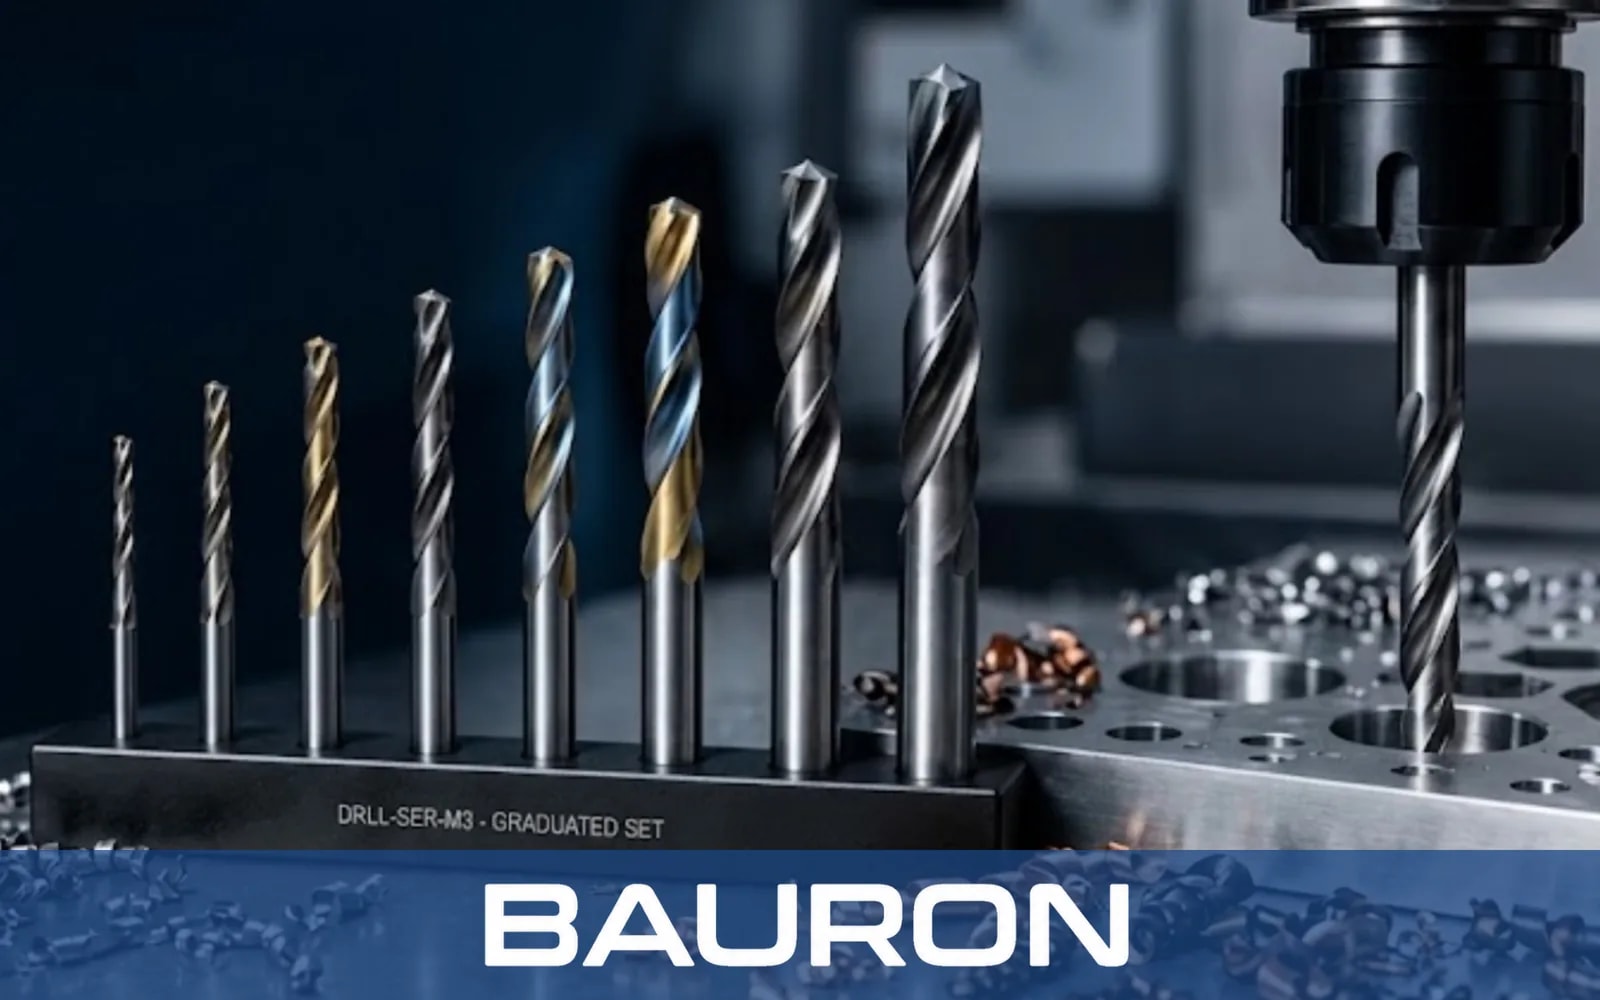
Conjunto graduado de brocas ao lado de um fuso CNC a furar uma placa de alumínio

Passo variável entre canais

Uma divisão desigual entre os canais interrompe os impactos de corte repetitivos e suprime a trepidação harmónica.

Ângulos de hélice variáveis

A variação do ângulo de hélice ao longo do comprimento do canal perturba a realimentação de frequências de ressonância, permitindo maiores profundidades de corte axiais.

Conicidade diferencial do núcleo

Dar conicidade ao diâmetro do núcleo interno em direção à haste aumenta a rigidez dinâmica da ferramenta sem sacrificar a capacidade de aparas na ponta.

Materiais da peça

Adaptar a geometria das ferramentas de fresagem ao material da peça

Alumínio e ligas não ferrosas

Utilize arestas ultra-afiadas, ângulos de saída muito positivos e dois a três canais abertos com polimento espelhado para evitar o empastamento de aparas e a soldadura no gume.

Titânio e superligas de níquel

As fresas de topo de metal duro de passo variável, com quatro a cinco canais, faixas de folga radial elevadas e revestimentos PVD resistentes ao calor, suportam um calor de corte extremo.

Aços temperados acima de 50 HRC

Diâmetros de núcleo espessos, preparação de saída negativa ou neutra e gumes micro-arredondados absorvem choques de impacto severos.

Compósitos e CFRP

Canais de compressão especiais ou padrões de recartilhado diamantado tipo lima rotativa cortam as fibras abrasivas de forma limpa, sem delaminação das camadas.

Tipos de fresas

Ferramentas de fresagem CNC por categoria

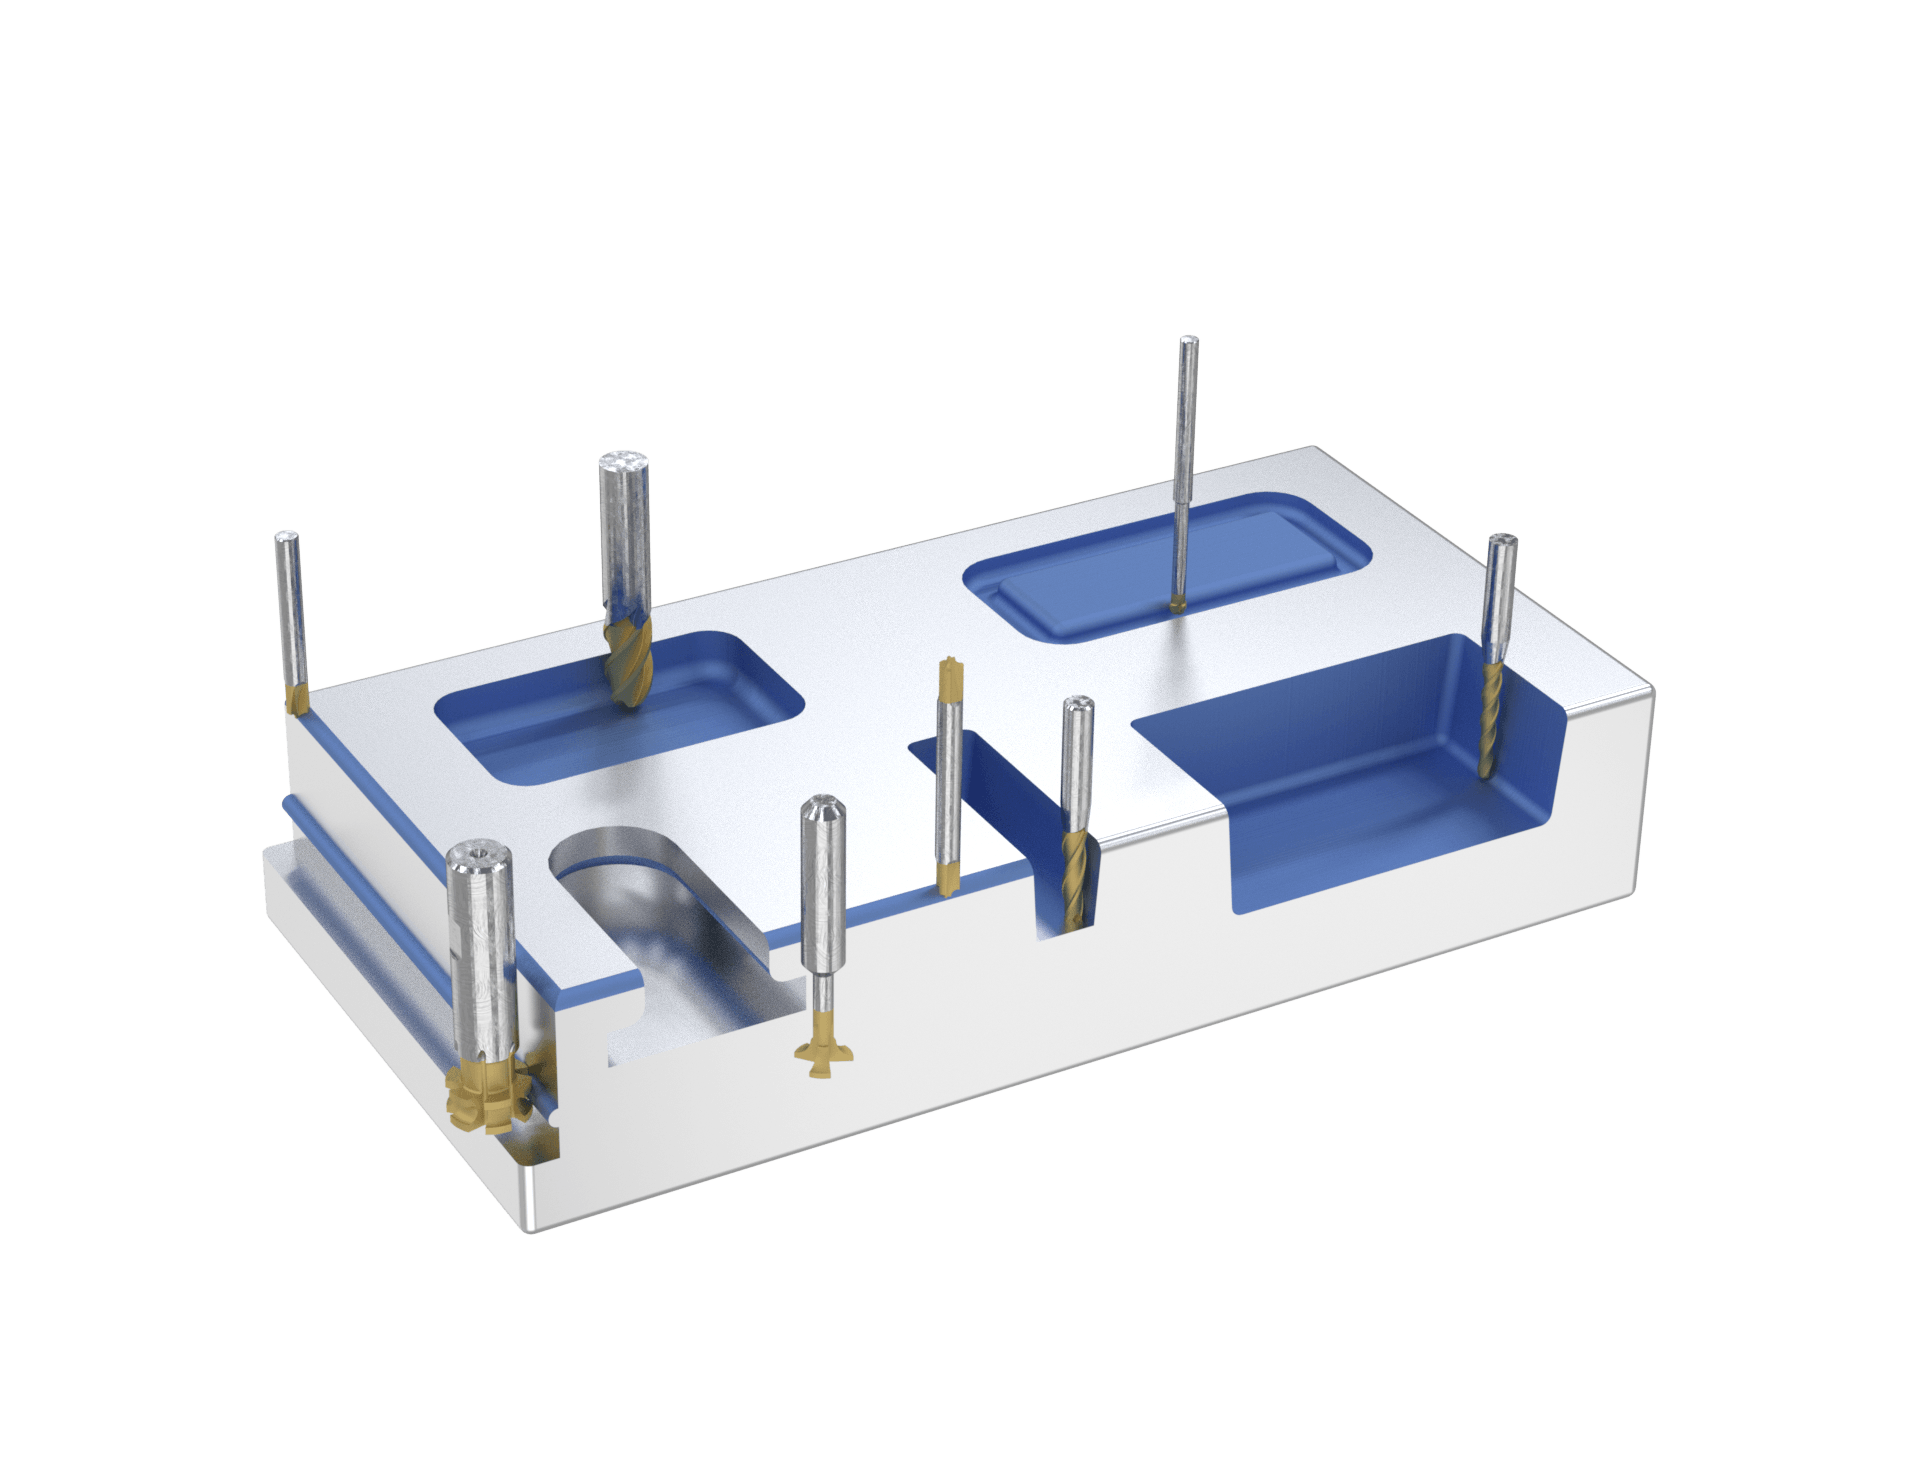
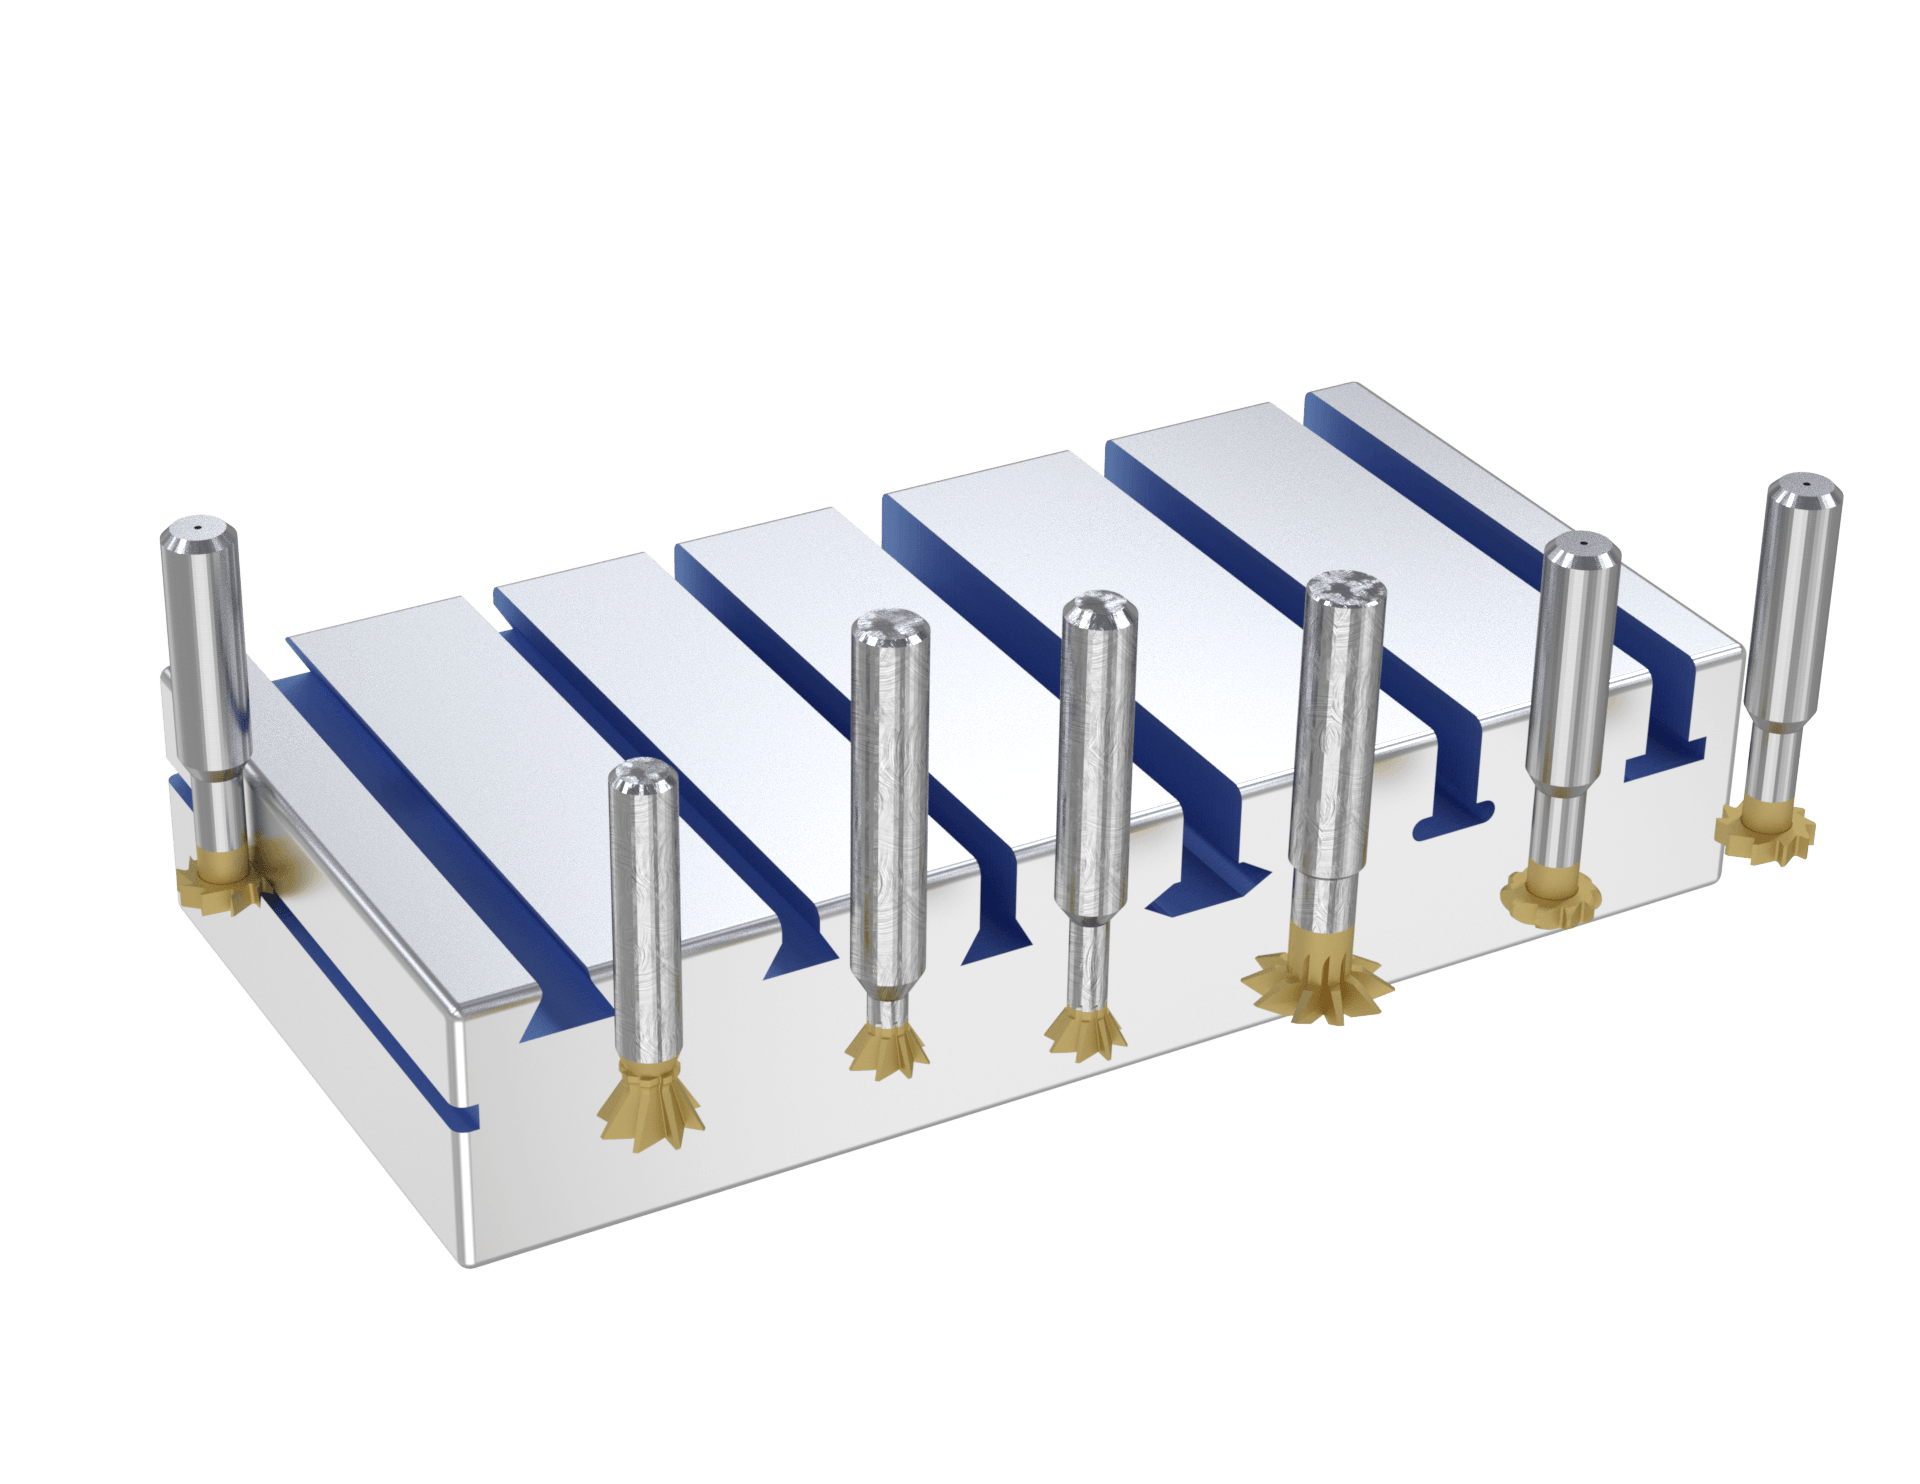
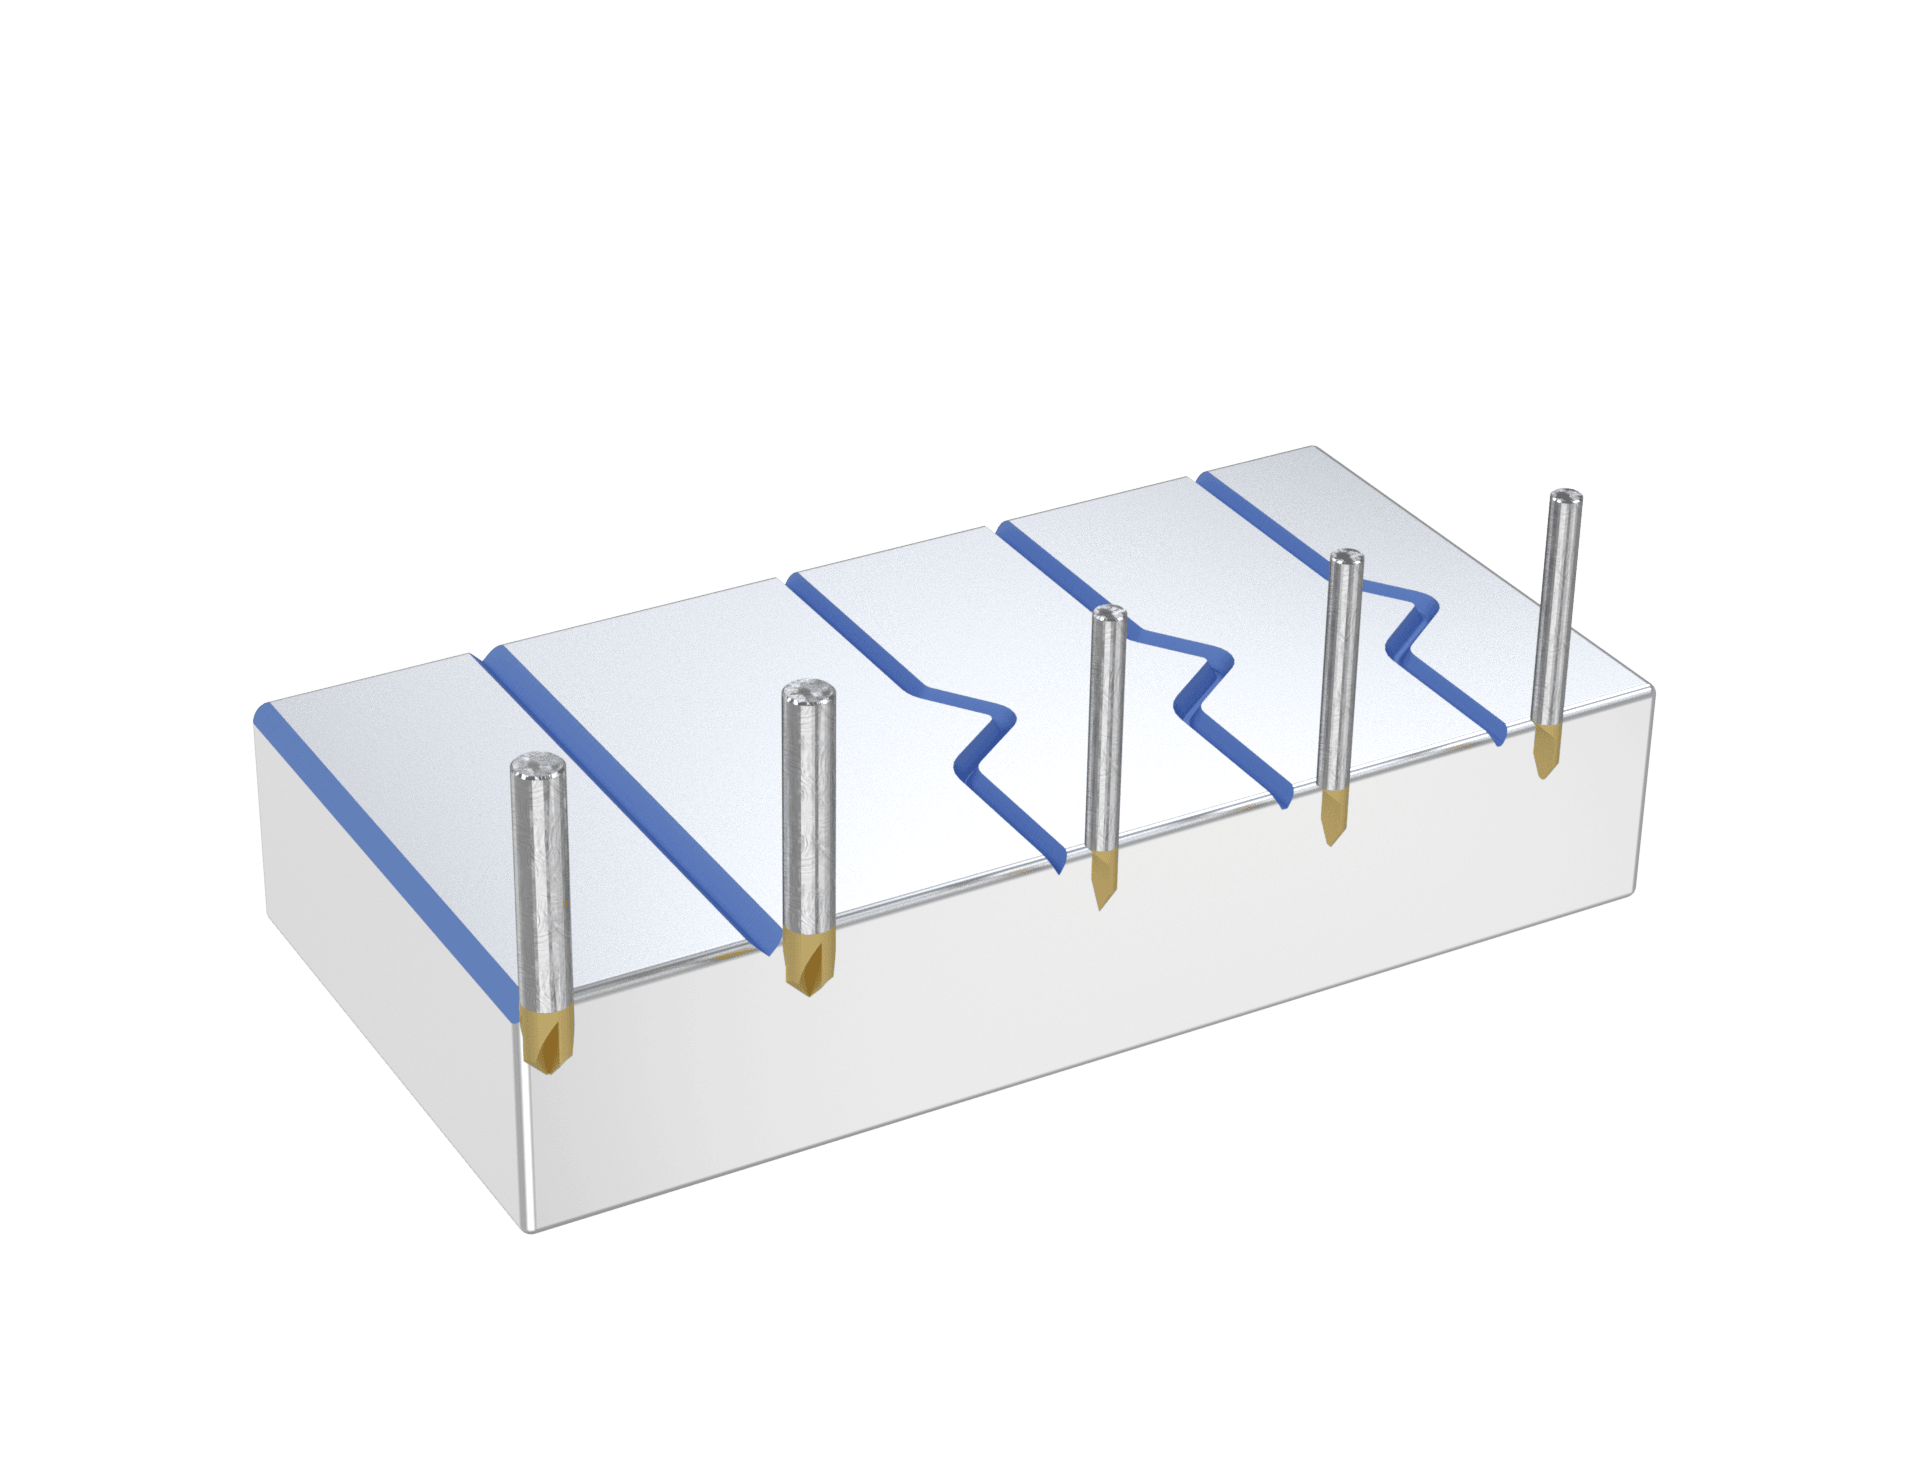
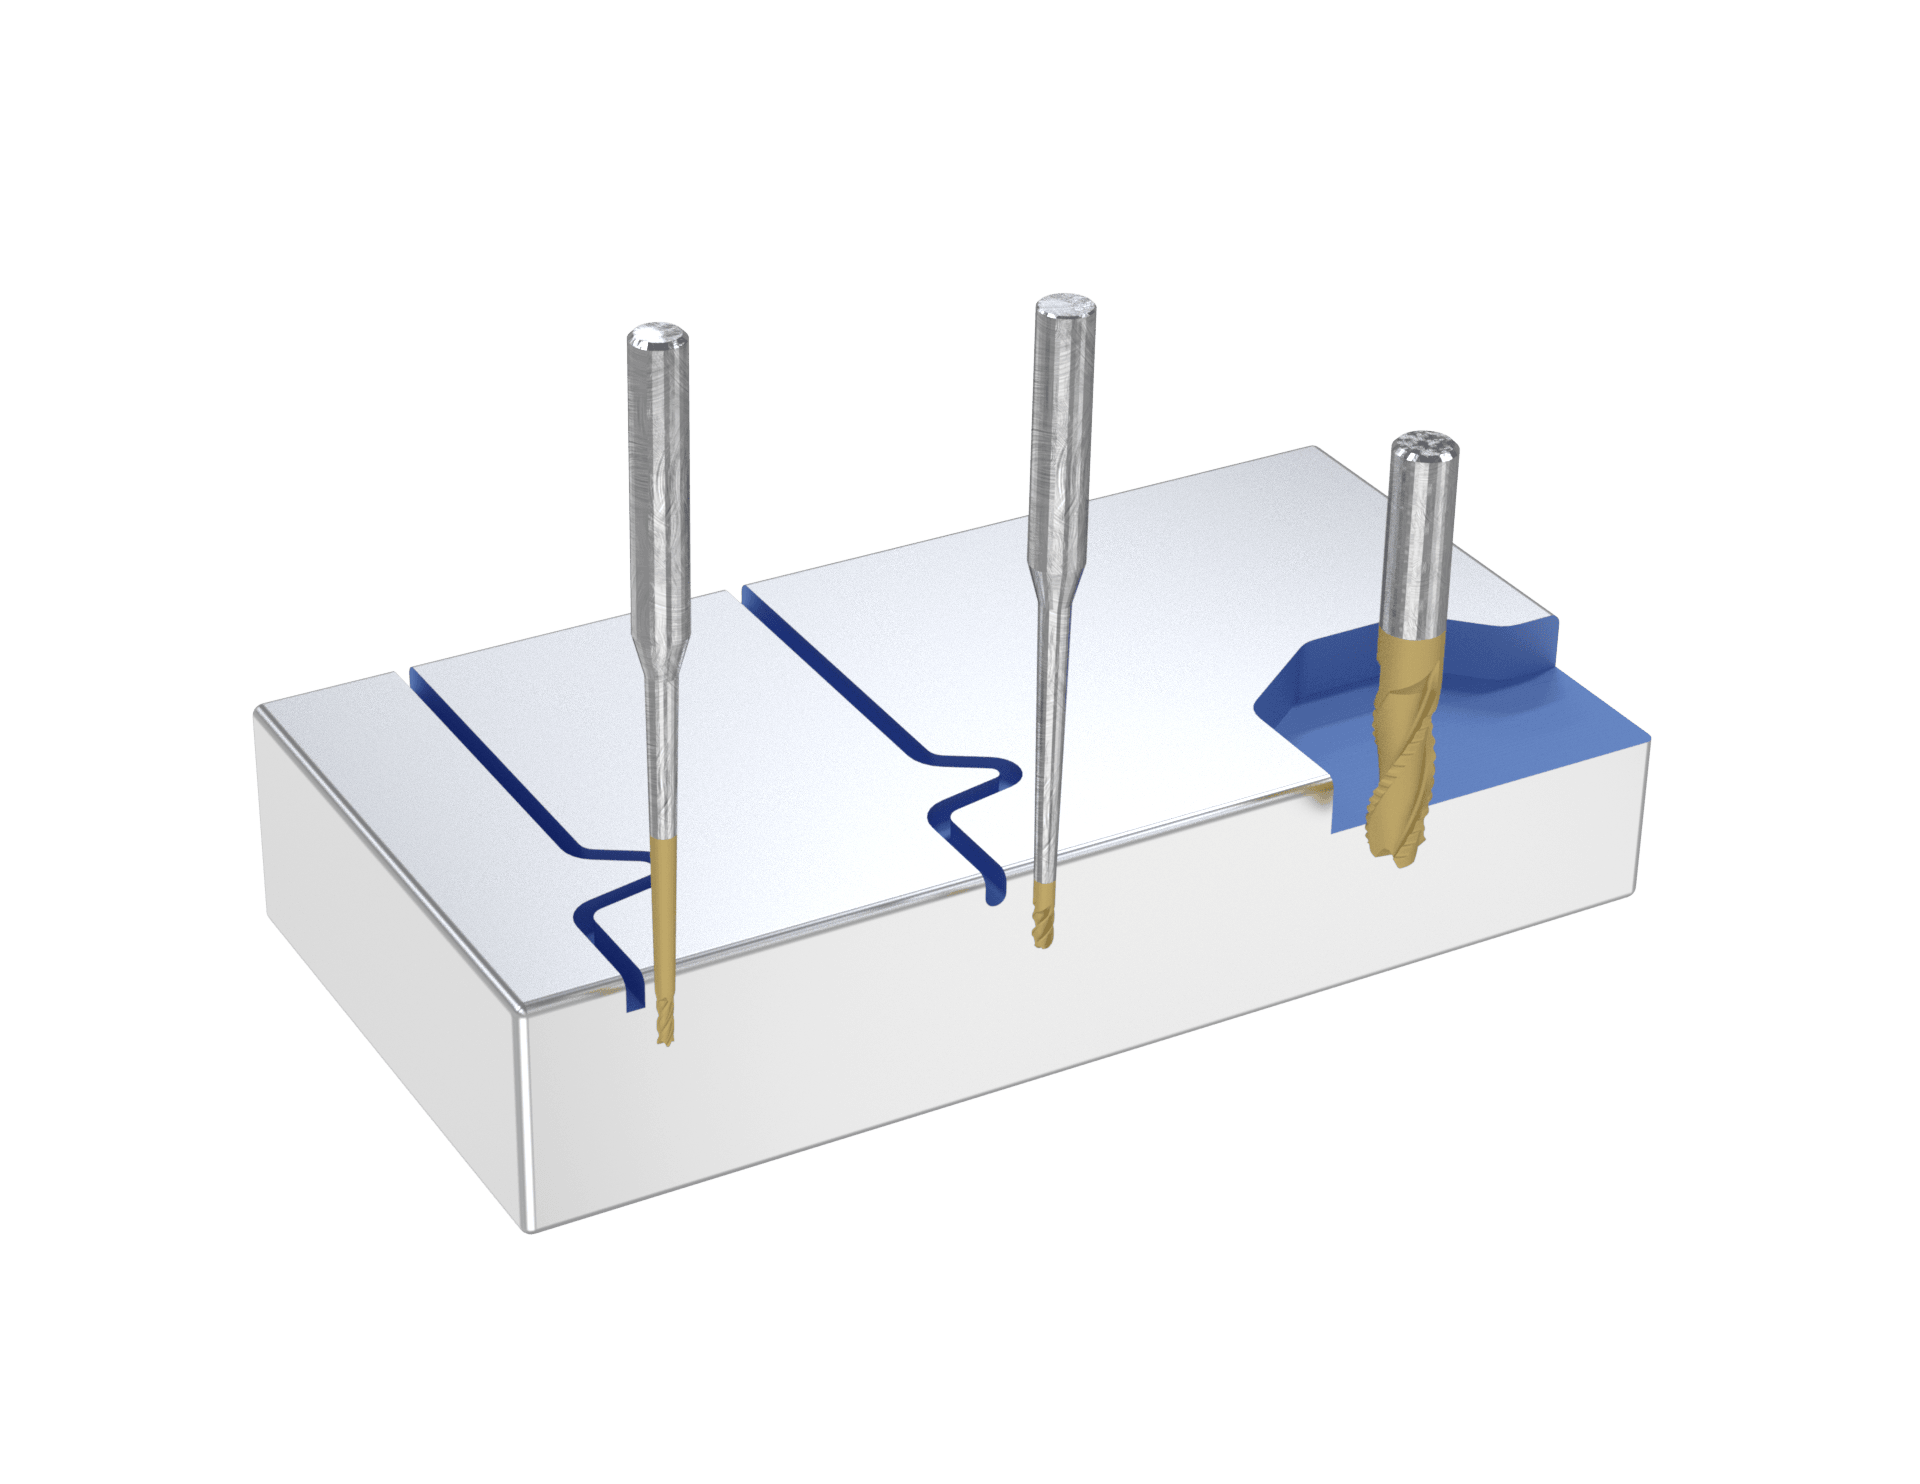
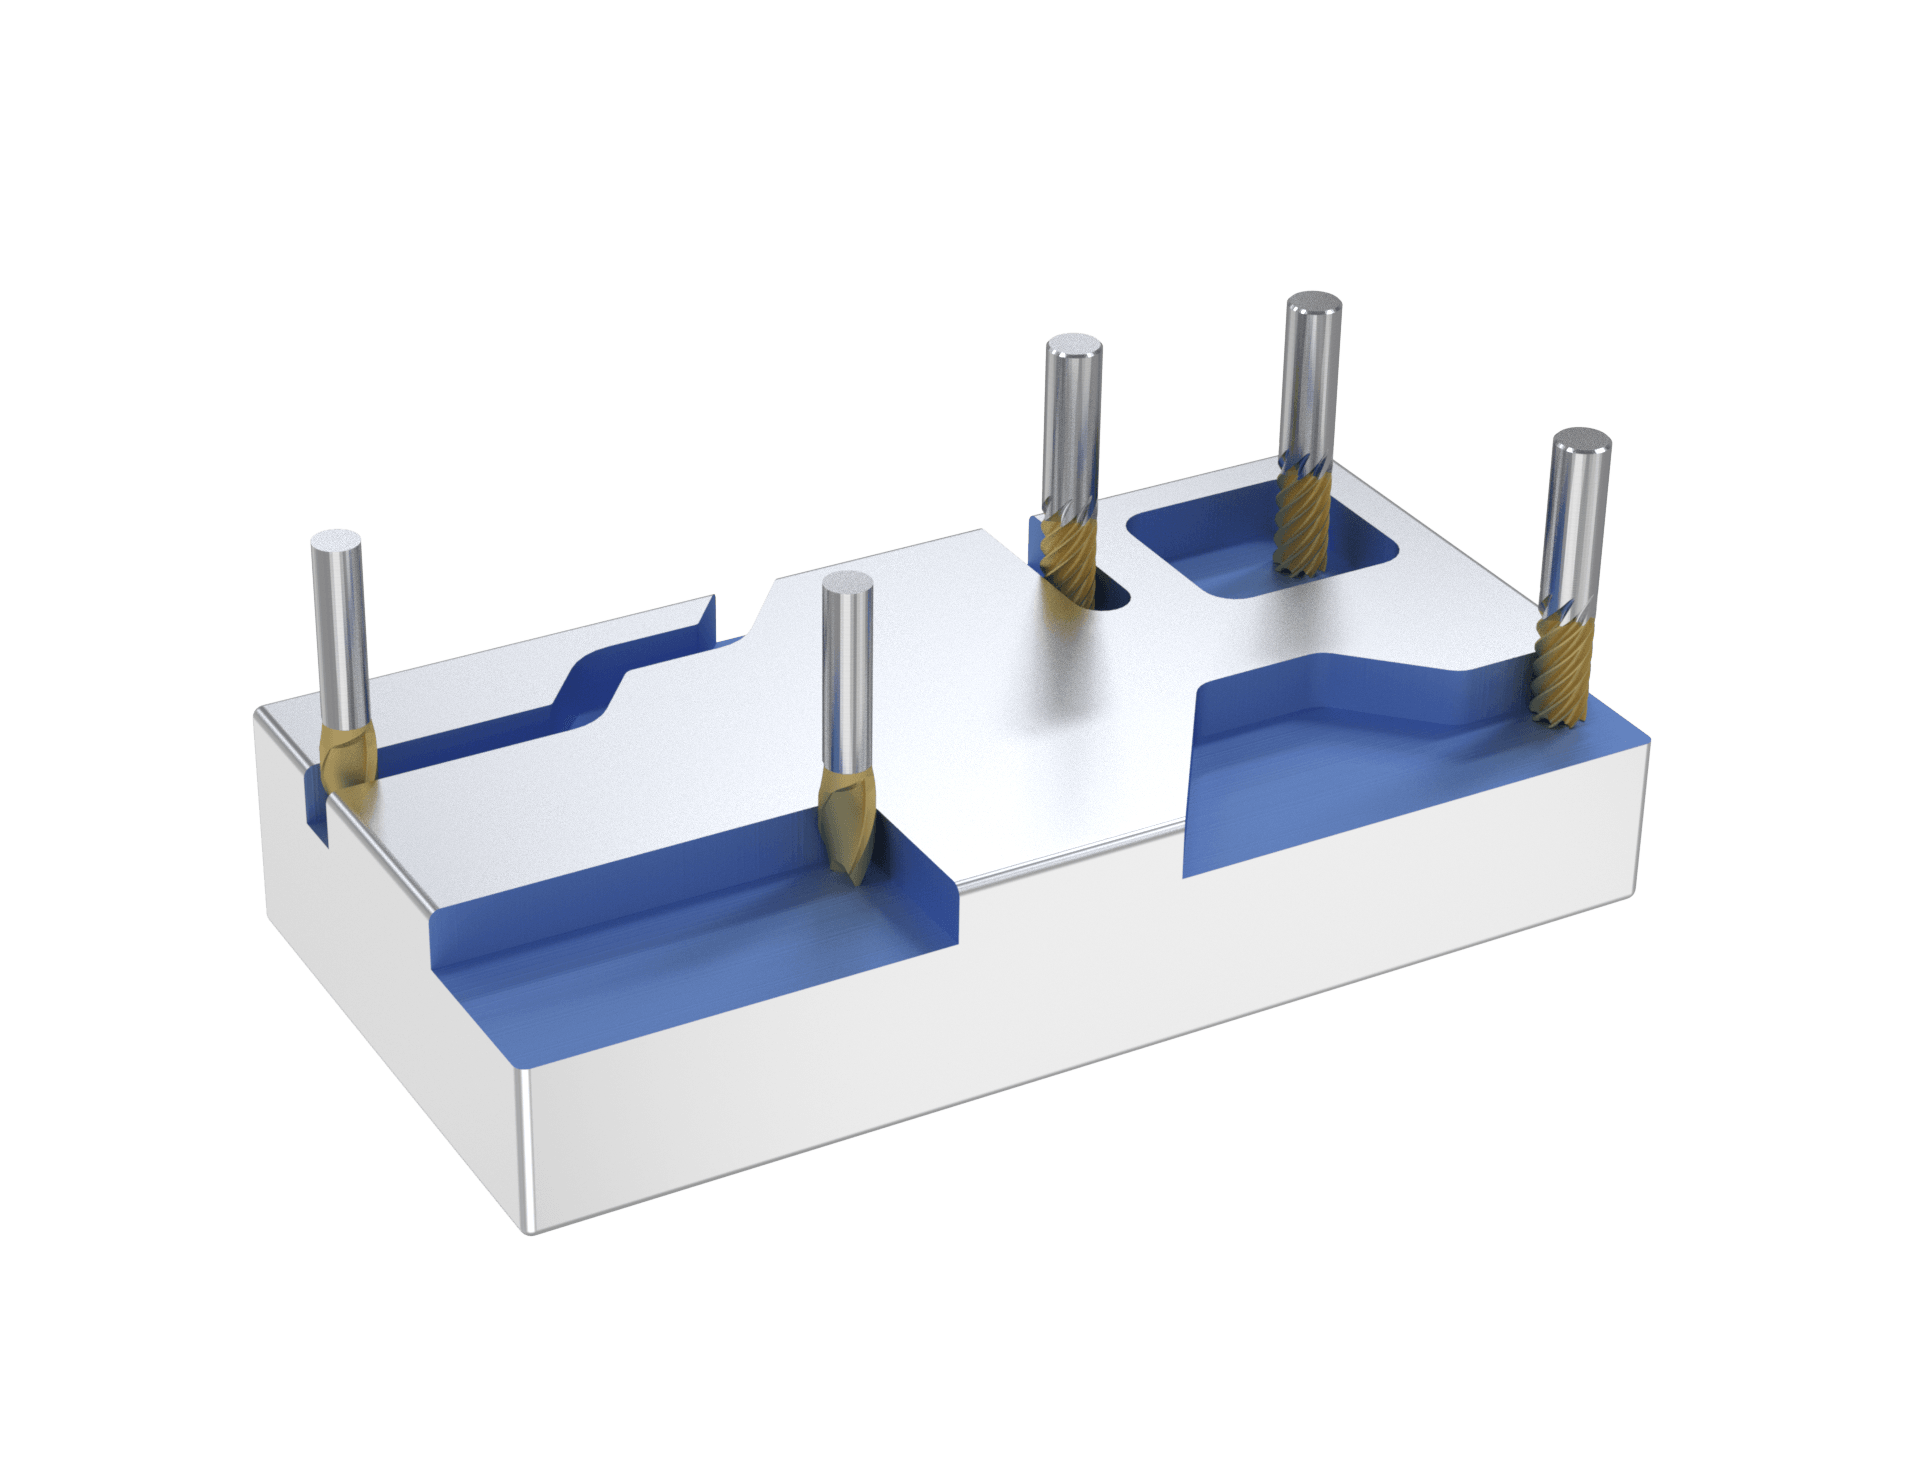
A Bauron Precision Tools fabrica todo o espectro de geometrias de fresagem, agrupadas por aplicação. Cada diagrama de categoria abaixo é acompanhado dos tipos específicos de fresas que inclui.

Fresas de topo CNC de uso geral

A. Fresas de uso geral

Fresas padrão para fresagem, corte e conformação do dia a dia.

  • Fresas de topo — ferramenta padrão para fresagem, corte e conformação do dia a dia
  • Fresas de topo com pescoço aliviado — pescoço reduzido para cortes profundos à volta de obstáculos
Fresas de topo para perfilagem e contorneamento

B. Fresas de perfilagem e contorneamento

Geometrias com raio e cónicas para esculpir superfícies e perfis 3D.

  • Fresa de raio côncavo — forma raios e perfis côncavos
  • Fresas de arredondamento de canto traseiro — arredondam arestas no lado posterior de uma peça
  • Fresa de arredondamento de canto de dupla ponta — arredonda arestas com ambas as pontas
  • Fresa de arredondamento de canto de ponta simples — arredonda arestas com uma única ponta de corte
  • Fresa de topo cónica — superfícies inclinadas e detalhes precisos de moldes
  • Fresa de topo esférico cónica — conicidade + topo esférico para detalhes complexos
  • Fresas lollipop — rebaixos e geometrias 3D complexas
  • Fresa de topo esférico — ponta arredondada para superfícies e contornos 3D
Fresas de topo para abertura de ranhuras e rasgos

C. Fresas para ranhuras e rasgos

Fresas de cauda de andorinha, angulares e de rasgo de chaveta para ranhuras e rasgos.

  • Fresa de cauda de andorinha com raio no pescoço — reduz as tensões durante o corte de caudas de andorinha
  • Fresa de cauda de andorinha — maquina ranhuras em cauda de andorinha para componentes de montagem
  • Fresa de cauda de andorinha de longo alcance — caudas de andorinha mais profundas e de acesso mais difícil
  • Fresas de duplo ângulo com haste — ranhuras em V e cortes angulares
  • Fresa de rasgo de chaveta de raio total — rasgos de chaveta arredondados para aplicações especiais
  • Fresa de rasgo de chaveta — abre rasgos de chaveta em veios para montagens com chaveta
  • Fresa de rasgo de chaveta com dentes alternados — reduz as vibrações e a trepidação
Fresas de topo para chanfrar e gravar

D. Fresas de chanfrar e gravar

Pontas aguçadas e com raio para chanfrar, gravar e trabalhos de detalhe fino.

  • Fresas de chanfro pontiagudo — arestas chanfradas para acabamento e montagem
  • Fresa de gravação com ponta cortada — ponta de precisão para gravações complexas
  • Fresas de gravação pontiaguda — ponta aguçada para marcações detalhadas
  • Fresas de gravação de raio — ponta com raio para marcas suaves e curvas
  • Fresas de chanfro com ponta cortada — chanfragem precisa e consistente
Fresas de topo de folga e de acabamento

E. Fresas de folga e de acabamento

Geometrias com folga extra e controlo de aparas para passes de acabamento.

  • Fresas de pescoço rebaixado – topo reto — topo plano com folga adicional
  • Fresas de pescoço rebaixado – topo esférico — folga extra para maquinagem em espaços apertados
  • Fresa de topo com quebra-aparas — aresta serrilhada que reduz o tamanho das aparas
Fresas de topo para penetração de matrizes e especiais

F. Fresas para penetração de matrizes e especiais

Ferramentas de precisão para cavidades, matrizes, moldes e passagens internas.

  • Fresas para penetração de matrizes — cavidades detalhadas em matrizes e moldes
  • Ferramentas de portejamento — alargam e afinam passagens internas
Opções de haste

Opções de haste e de tipo de ferramenta

Cada fresa de topo Bauron pode ser produzida com a interface de haste que melhor se adapta à sua máquina e ao seu porta-ferramentas. Cada tipo de haste abaixo é apresentado com o respetivo modo de fixação e as aplicações em que tem melhor desempenho.

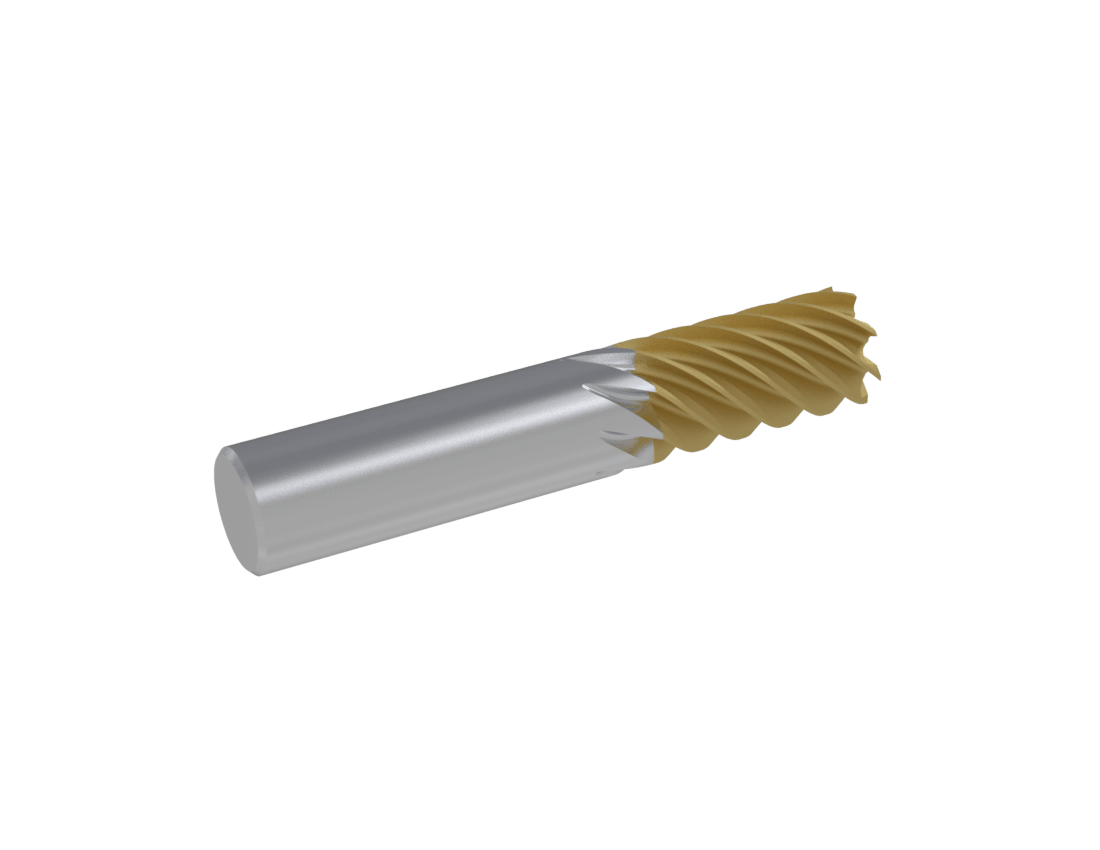
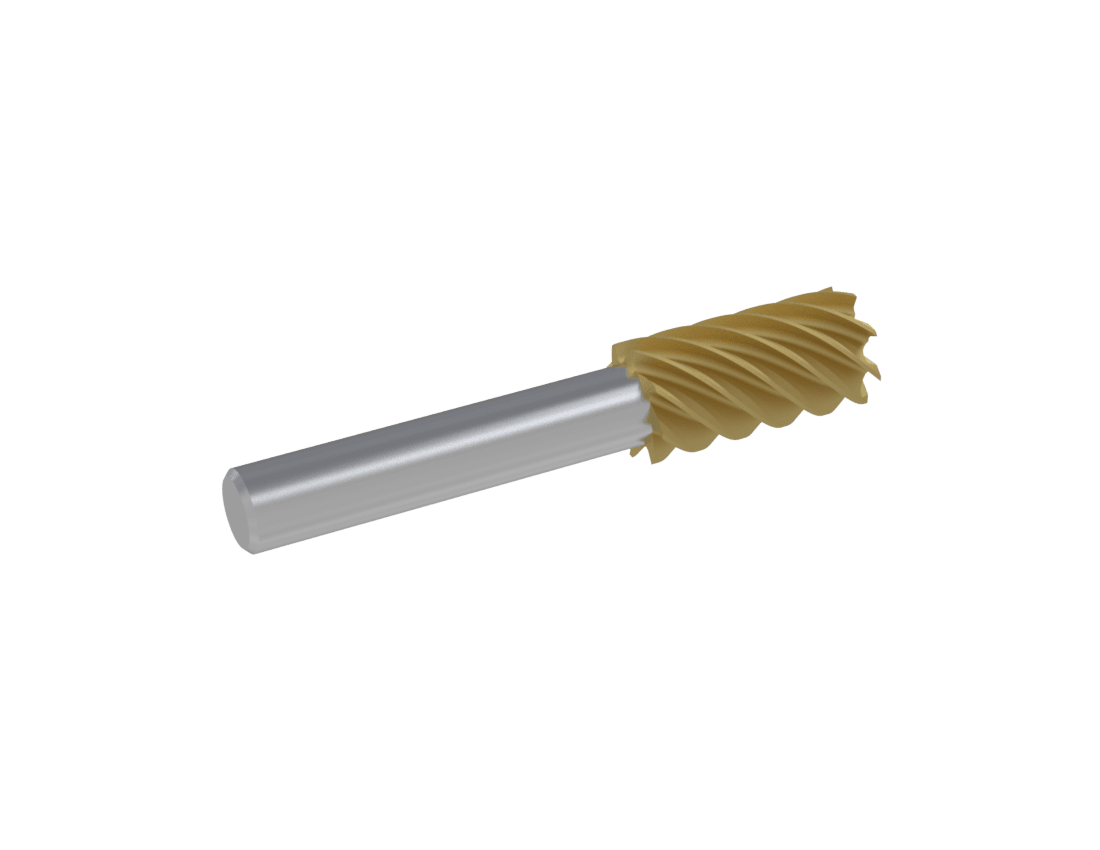
Fresa de topo com haste cilíndrica

Haste cilíndrica

  • Perfil: forma cilíndrica uniforme
  • Fixação: numa pinça ou numa bucha de broca
  • Ideal para: ferramentas de uso geral, como brocas e fresas de topo
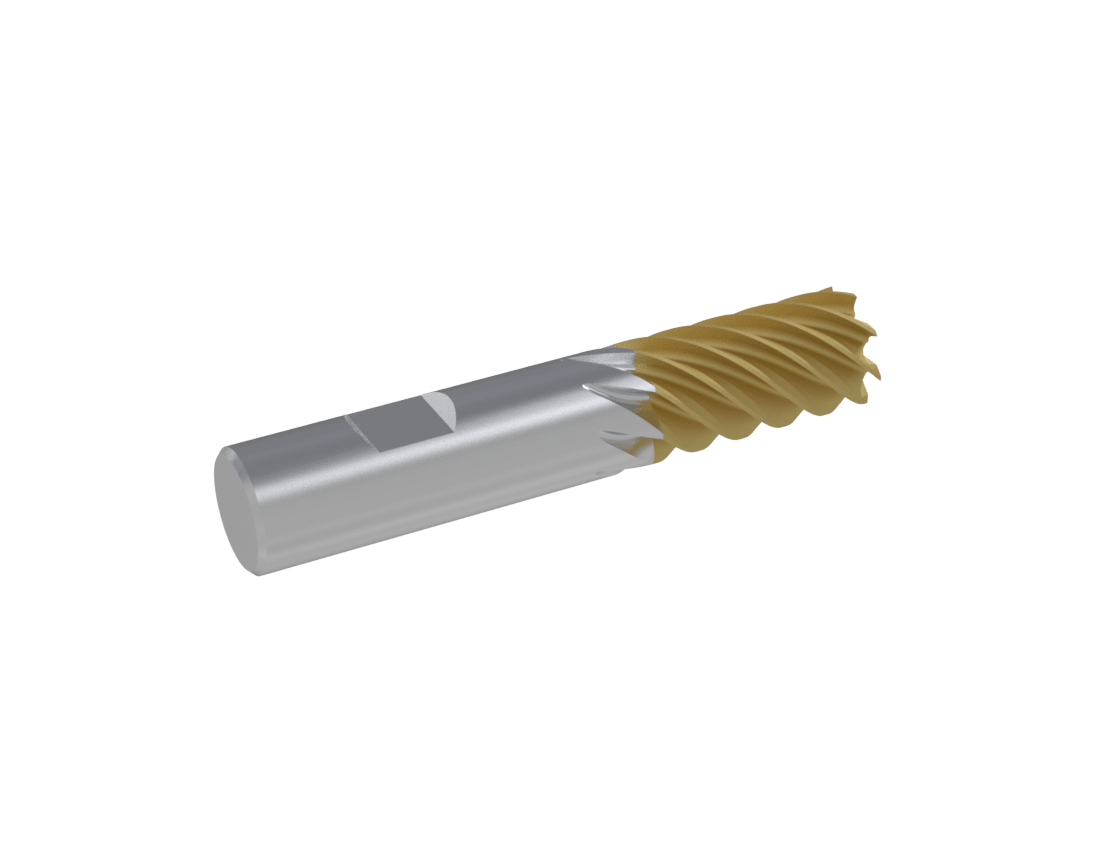
Fresa de topo com haste Weldon

Haste Weldon

  • Perfil: cilíndrica, com uma face plana maquinada na haste
  • Fixação: parafusos de fixação num porta-ferramentas de aperto lateral
  • Ideal para: ferramentas que exigem binário elevado e um aperto seguro
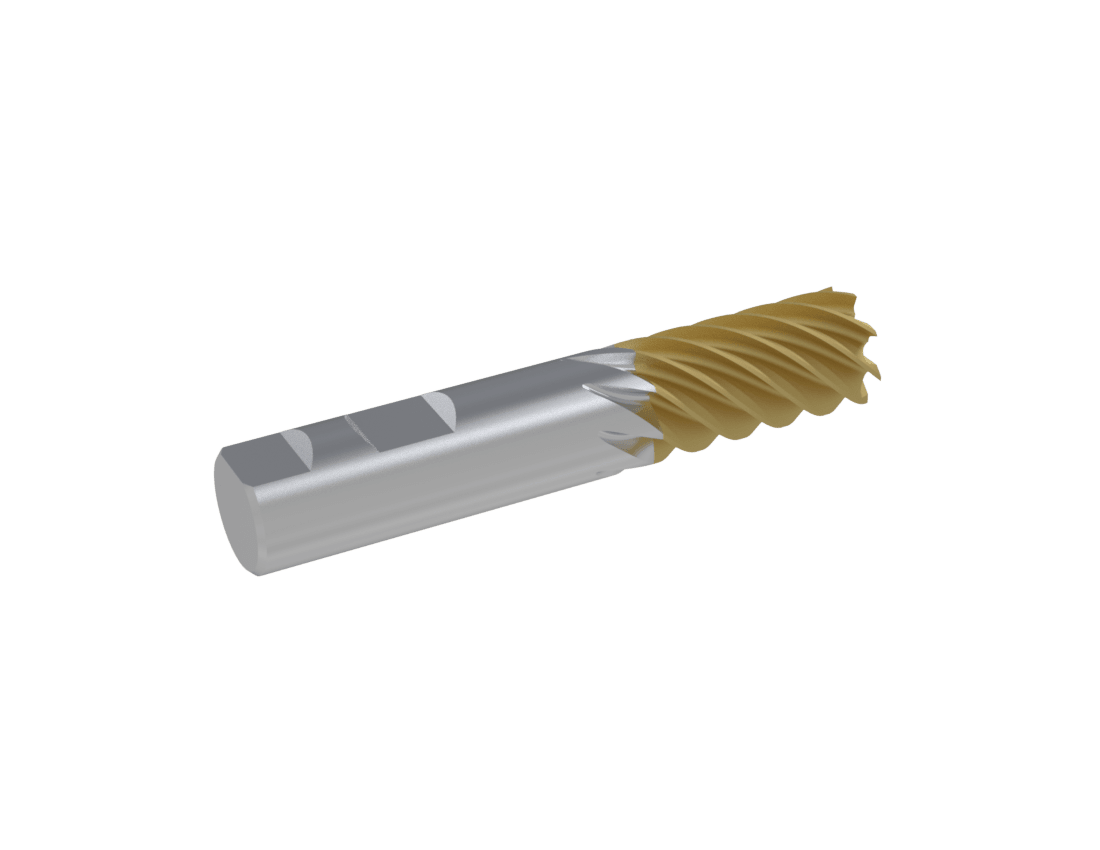
Fresa de topo com haste Weldon dupla

Haste Weldon dupla

  • Perfil: semelhante a uma haste Weldon, mas com duas faces planas
  • Fixação: aperto melhorado em porta-ferramentas de aperto lateral
  • Ideal para: operações de alta precisão ou de binário elevado
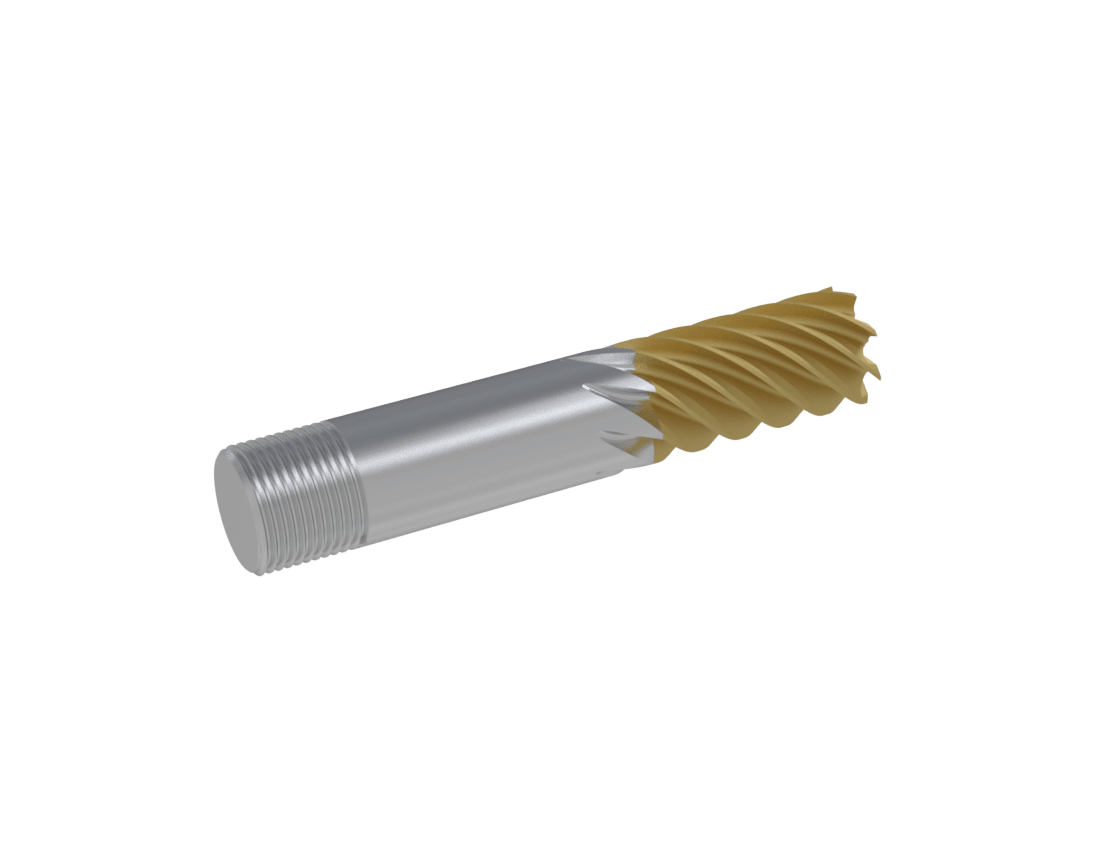
Fresa de topo com haste roscada

Haste roscada

  • Perfil: haste cilíndrica com rosca na extremidade
  • Fixação: enroscada em porta-ferramentas ou extensões
  • Ideal para: aplicações de roscagem e alargamento
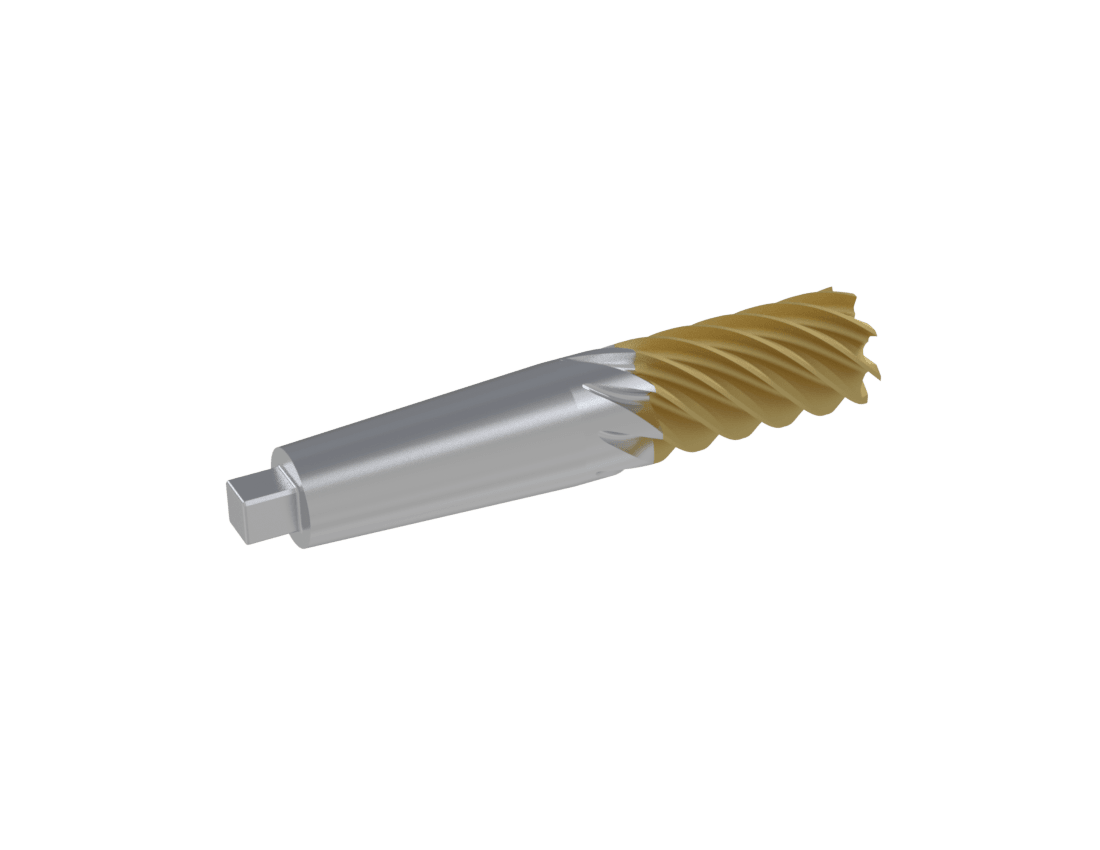
Fresa de topo com haste cónica

Haste cónica

  • Perfil: cónica (por exemplo, cone Morse)
  • Fixação: encaixa em mangas cónicas ou fusos correspondentes
  • Ideal para: máquinas com alojamentos cónicos
Fresa de topo com haste reduzida

Haste reduzida

  • Perfil: diâmetro da haste inferior ao diâmetro de corte
  • Fixação: pinças ou buchas padrão
  • Ideal para: quando o diâmetro da ferramenta excede a capacidade da bucha
Questões técnicas

Perguntas frequentes

Vista aproximada de fresas de roscar inteiriças de metal duro com perfis de rosca retificados

Como é que a seleção do ângulo de hélice afeta o desempenho de uma ferramenta de fresagem CNC?

Um ângulo de hélice mais elevado cria uma ação de cisalhamento mais suave e puxa as aparas para cima a partir de cavidades profundas, o que o torna adequado para materiais não ferrosos. Ângulos de hélice mais baixos proporcionam maior resistência dos dentes e resistem às forças de elevação axial, o que beneficia a perfilagem de aços tenazes.

Porque é que o diâmetro do núcleo é importante no design de fresas de topo?

O diâmetro do núcleo determina a rigidez estrutural. Um núcleo maior aumenta a resistência à flexão e ajuda a evitar a deflexão e a trepidação em cortes pesados, mas reduz o espaço disponível nos canais para a evacuação de aparas.

A Bauron pode fabricar ferramentas de fresagem CNC personalizadas a partir de desenhos específicos?

Sim. A Bauron concebe ferramentas de corte personalizadas com geometrias de canal à medida, canais de passo variável, raios de canto personalizados e folgas de pescoço especiais, diretamente a partir de desenhos CAD.

Que papel desempenham os revestimentos PVD no design de fresas de topo?

Os revestimentos PVD avançados, como AlTiN, DLC ou nACo, funcionam como barreiras térmicas e contra o atrito. Permitem que as ferramentas trabalhem a velocidades de corte superficiais mais elevadas, preservando a geometria afiada retificada sob o revestimento. Como um revestimento só funciona sobre um substrato adequado, é selecionado em conjunto com os materiais das ferramentas CNC subjacentes.

Fontes

Normas e referências

As normas e os documentos de referência em que se baseia a informação desta página. As ligações abrem o site do editor num novo separador.

  1. ISO 3002-1:1982 — Grandezas básicas no corte e na retificação — Parte 1: Geometria da parte ativa das ferramentas de corte (abre num novo separador)ISO

    Define os termos da aresta de corte, os planos de referência e os ângulos da ferramenta e de trabalho, como os ângulos de saída e de folga (incidência).

  2. ISO 1641-1:2016 — Fresas de topo e fresas de escatelar — Parte 1: Fresas com haste cilíndrica (abre num novo separador)ISO

    Especifica as dimensões gerais de fresas de topo reto e de topo esférico e de fresas de escatelar com hastes cilíndricas lisas, com plano de aperto e roscadas.

  3. Yusoff & Sims (2011), "Optimisation of variable helix tool geometry for regenerative chatter mitigation", Int. J. Machine Tools & Manufacture 51(2) (abre num novo separador)University of Sheffield (White Rose Research Online)

    Estudo com revisão por pares em que fresas de topo otimizadas, de hélice variável e passo variável, aumentaram a estabilidade face às vibrações cerca de cinco vezes em relação a uma ferramenta convencional.

  4. Munoa et al. (2016), "Chatter suppression techniques in metal cutting", CIRP Annals 65(2):785–808 (abre num novo separador)CIRP Annals (Sabancı University repository)

    Artigo de síntese do CIRP que analisa métodos de supressão de vibrações, incluindo abordagens baseadas na conceção da ferramenta, com orientações para escolher um para um determinado problema.

  5. ISO 3338-2:2013 — Hastes cilíndricas para fresas — Parte 2: Características dimensionais das hastes cilíndricas com plano de aperto (abre num novo separador)ISO

    Especifica as dimensões das hastes cilíndricas com um ou dois planos de aperto (tipo Weldon) para fresas.

Suporte de aplicação

Colabore com a Bauron no design de ferramentas de fresagem personalizadas

Precisa de geometrias de fresas de topo otimizadas, perfis personalizados ou fresas especiais de alto avanço para a sua linha de maquinagem? Consulte um engenheiro de aplicação da Bauron.

Solicitar orçamento de design Contactar Bauron
Suporte de design e engenharia

Dos detalhes da aplicação a uma ferramenta pronta para produção.

A Bauron trabalha com fabricantes para rever geometria de ferramenta, substrato, revestimento, alcance, condições de máquina e requisitos de produção para ferramental CNC padrão e personalizado.

Submeta os seus requisitos
Solicitar orçamentoProjetar ferramenta