Contacto com superfícies 3D
O raio esférico mantém o contacto tangencial com superfícies CAD contornadas durante movimentos multieixos.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
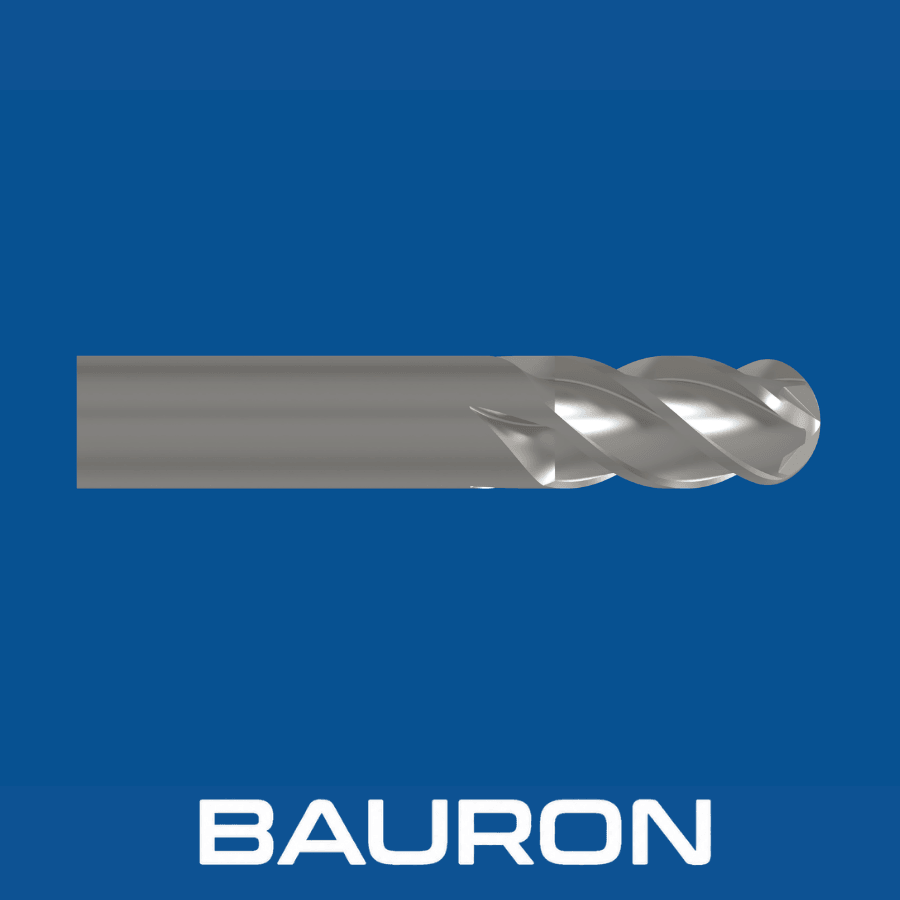
Uma fresa de topo esférico, também designada fresa esférica ou fresa CNC de ponta esférica, tem uma ponta de corte arredondada em que os canais convergem no centro do raio da ferramenta. O perfil hemisférico maquina contornos 3D contínuos sem deixar os degraus vincados típicos das fresas de topo com extremidade reta.
O raio esférico mantém o contacto tangencial com superfícies CAD contornadas durante movimentos multieixos.
Os canais com corte ao centro permitem penetração direta, entrada em rampa e escultura de perfis 3D.
Um passo lateral controlado deixa pequenas cristas na superfície que podem ser polidas.
A geometria arredondada distribui as forças de corte ao longo do raio e reduz a carga localizada na aresta.
O perfil esférico produz acabamentos contornados lisos e pode reduzir o polimento manual.
A geometria hemisférica distribui as forças de corte em trajetórias multieixos complexas.
Permite entrada em rampa, penetração helicoidal, acabamento de superfícies pouco inclinadas e perfilagem contínua em 5 eixos. As fresas de topo esférico com pescoço rebaixado levam o mesmo perfil ao interior de caixas profundas.
A construção em metal duro integral favorece o controlo dimensional em passes de acabamento a alta velocidade.
As geometrias esféricas de corte livre repartem o desgaste ao longo do raio durante o contorno contínuo.
| Especificação | Gama / Detalhes |
|---|---|
| Gama de diâmetros | 1/32" a 1"+; métrico de 0,5 mm a 25 mm+ disponível |
| Número de canais | 2 canais para metais macios e alumínio; 4 canais para aços duros e aço inoxidável |
| Tolerância do raio | ±0.0002" ou ±0,005 mm |
| Tipo de haste | Cilíndrica reta, com pescoço de alcance ou haste curta |
| Corte ao centro | Geometria com verdadeiro corte ao centro |
| Tipo de operação | Acabamento de superfícies 3D, perfilagem e abertura de cavidades em matrizes |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
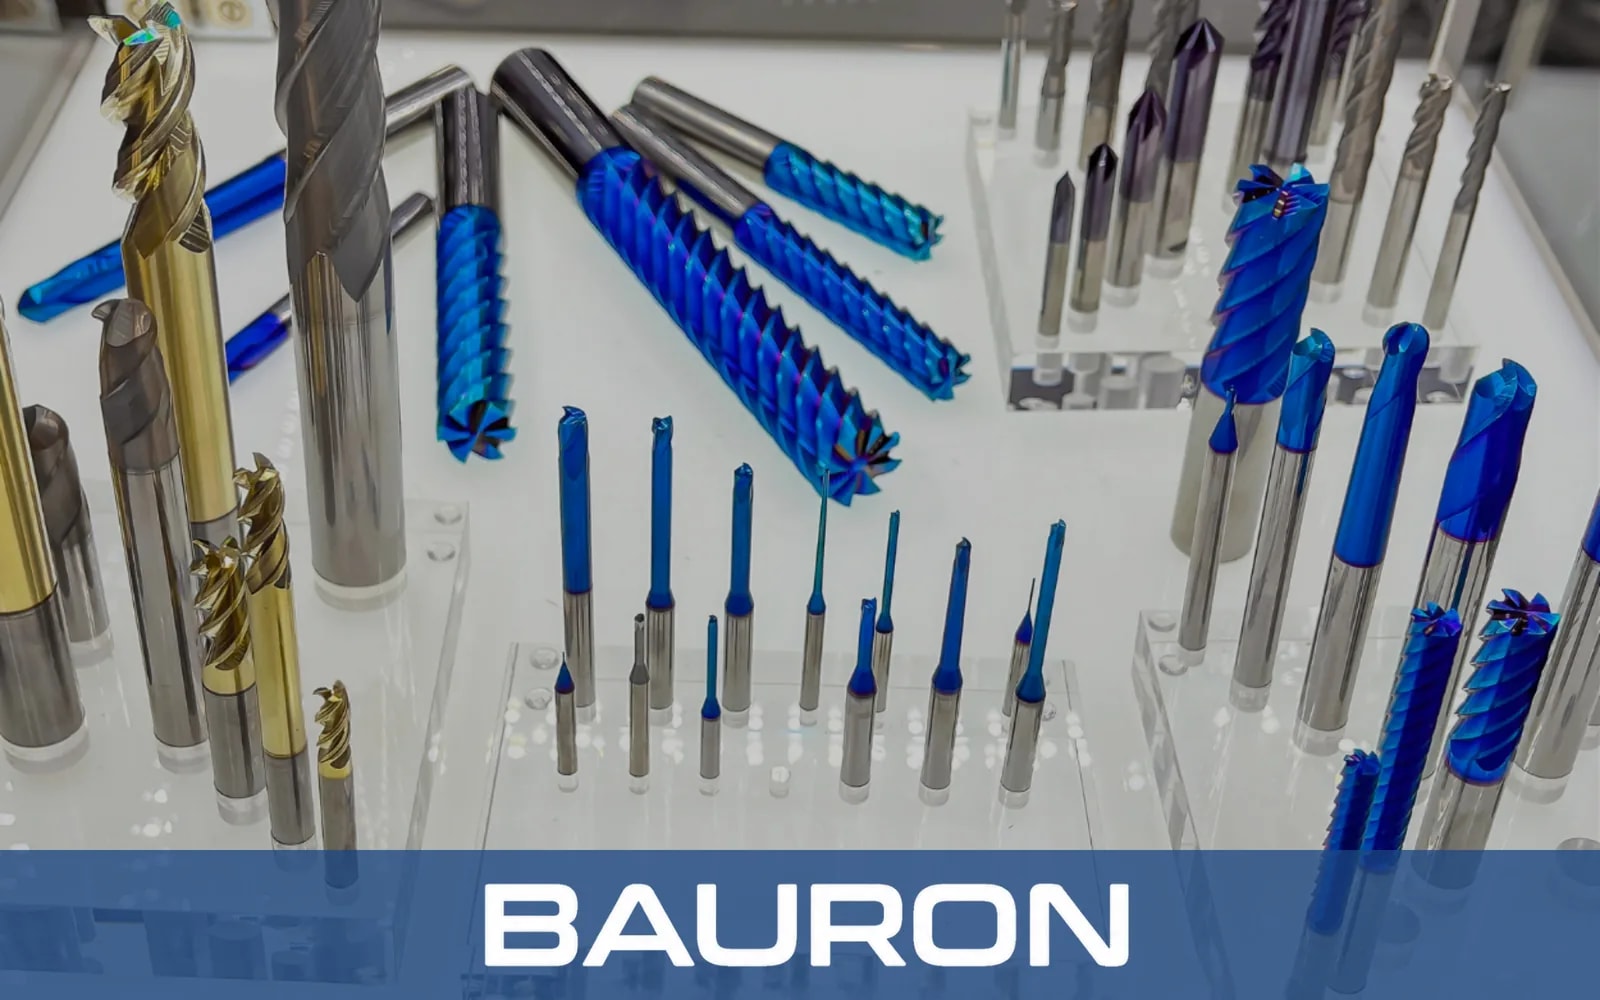
| Metal duro de microgrão | Aços temperados, aço inoxidável e titânio. | A rigidez do núcleo ajuda a limitar a deflexão no acabamento 3D a alta velocidade. |
| Revestimento nACo / AlTiN | Aços para moldes temperados até 65 HRC e fresagem a seco. | A resistência à oxidação protege a ponta esférica do atrito térmico. |
| Revestimento DLC / ZrN | Alumínio, cobre e ligas não ferrosas. | O baixo atrito ajuda a evitar a adesão de material nos canais centrais. |
O metal duro de microgrão proporciona rigidez para o acabamento 3D, o nACo ou AlTiN é adequado para aços temperados e fresagem a seco, e o DLC ou ZrN ajuda a controlar a adesão de material em ligas não ferrosas.
Mantêm a orientação do vetor da ferramenta ao contornar superfícies 3D complexas.
Executam passes de abertura de cavidades a altas RPM em cavidades de moldes de injeção.
Utilizam ferramentas motorizadas para arredondar implantes e pequenos elementos torneados no fabrico de dispositivos médicos.
Maquina cavidades, machos de molde e linhas de junta em moldes de injeção e matrizes de estampagem. Cavidades profundas com ângulo de saída são muitas vezes acabadas com fresas para penetração de matrizes cónicas.
Faz o acabamento de geometrias aerodinâmicas 3D em pás de turbina e impulsores, onde passagens profundas entre pás podem exigir uma fresa de topo esférico cónica.
Faz o acabamento de raios de fundo internos, concordâncias de canto e caixas de alívio de tensões em estruturas aeroespaciais.
Esculpe contornos de forma livre em plásticos, placas de modelação compósitas e metais não ferrosos.
O raio de rotação na ponta exata é zero, pelo que a velocidade de corte nesse ponto também é zero. Em superfícies pouco inclinadas, uma máquina de 5 eixos pode inclinar a ferramenta 15° a 30° para que o corte ocorra ao longo do raio exterior, onde a velocidade é maior.
Utilize 2 canais para alumínio, cobre e plásticos, em que os vales de canal abertos facilitam a evacuação de aparas. Utilize 4 canais para aços, aço inoxidável e titânio, em que um núcleo mais robusto e mais arestas de corte permitem avanços de mesa mais elevados. A mesma lógica de número de canais aplica-se à maioria das ferramentas de fresagem CNC.
A altura de crista é a saliência de material não maquinado que fica entre passes de acabamento adjacentes. Passos laterais menores e raios de ferramenta maiores produzem cristas mais baixas e superfícies mais lisas.
Uma fresa de topo esférico tem uma ponta totalmente hemisférica com raio igual a metade do diâmetro, para escultura 3D. Uma fresa tórica tem fundo plano com cantos exteriores arredondados, para fundos de caixas e raios de concordância entre fundo e parede.
A Bauron Tools pode desenvolver uma fresa esférica personalizada com relações de alcance do pescoço, tolerâncias de raio da esfera, ângulos de hélice e revestimentos específicos para requisitos 3D de CAD/CAM de cada aplicação.
A Bauron presta suporte de design e engenharia para relações de alcance personalizadas, tolerâncias de raio da esfera, ângulos de hélice e revestimentos específicos para a aplicação. Partilhe modelos 3D e requisitos de maquinagem para análise técnica.
Falar com engenharia