Corte helicoidal alternado
Os ângulos dos dentes, alternadamente à direita e à esquerda, cortam o material de forma progressiva em lados opostos da ranhura.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
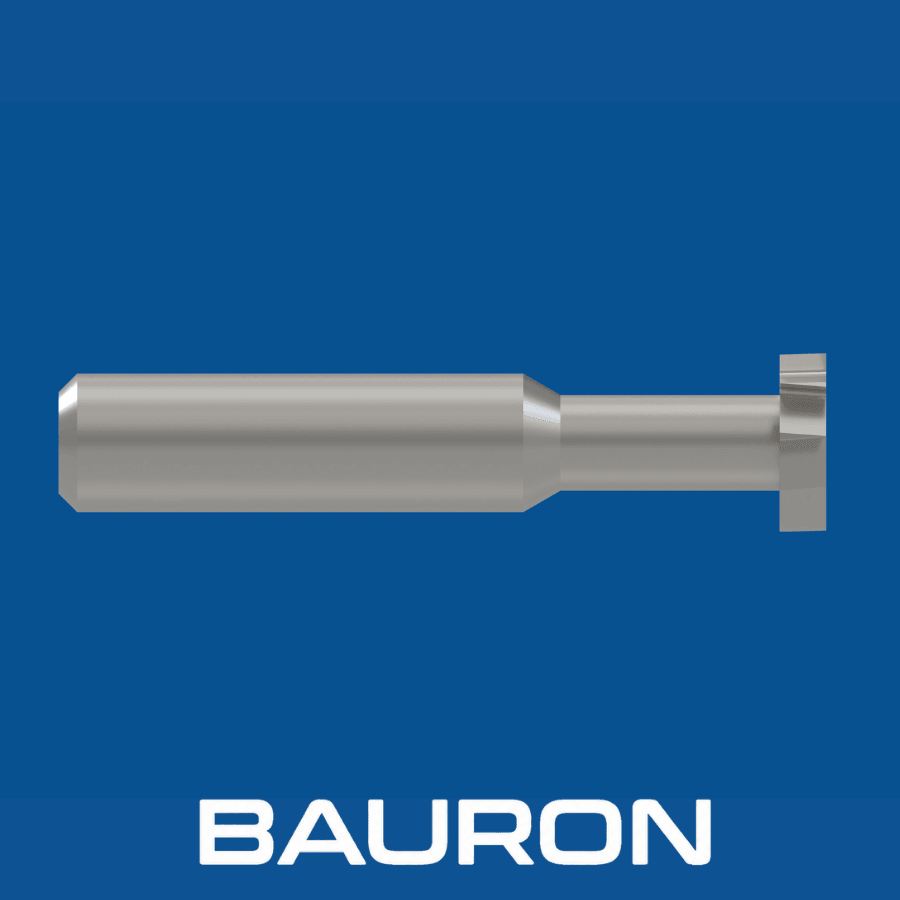
Uma fresa de rasgo de chaveta com dentes alternados é uma fresa de rasgo de chaveta tipo Woodruff para abertura radial de ranhuras em materiais tenazes. Os ângulos de saída axiais alternados distribuem o engate de corte e quebram as harmónicas que podem provocar vibrações e deflexão da ferramenta nas fresas de dentes retos.
Os ângulos dos dentes, alternadamente à direita e à esquerda, cortam o material de forma progressiva em lados opostos da ranhura.
O engate alternado quebra a vibração ressonante durante passes exigentes de abertura de ranhuras.
Os ângulos de saída alternados afastam as aparas da zona de corte para reduzir a sua acumulação.
As guias dos dentes retificadas garantem larguras de ranhura paralelas para um ajuste controlado da chaveta de acionamento.
Os dentes axiais alternados quebram a vibração harmónica e contribuem para paredes de ranhura mais lisas.
A melhor evacuação de aparas pode permitir avanços radiais mais elevados do que uma geometria de dentes retos.
O corte progressivo pode reduzir o binário do fuso e a pressão lateral sobre a ferramenta.
Os perfis de dentes retificados com precisão garantem dimensões de rasgo de chaveta repetíveis. Quando a ranhura precisa de um fundo arredondado, utiliza-se antes uma fresa de rasgo de chaveta de raio total.
A expulsão eficiente das aparas limita o recorte de aparas e ajuda a proteger as arestas de corte do desgaste térmico.
| Especificação | Gama / Detalhes |
|---|---|
| Gama de diâmetros da fresa | 1/2" a 2"+; dimensões Woodruff ANSI normalizadas de 404 a 1212+ |
| Gama de larguras da fresa | 1/16" a 1/2"+; disponível em métrico de 2 mm a 12 mm+ |
| Geometria dos dentes | Dentes alternados com hélice axial alternadamente à direita e à esquerda |
| Número de canais | 8 a 18+ dentes periféricos, consoante o diâmetro da cabeça |
| Tipo de haste | Cilíndrica reta ou haste Weldon com plano de aperto |
| Tipo de operação | Abertura radial de rasgos de chaveta, alojamentos Woodruff e ranhuras para anéis elásticos |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| Metal duro integral | Aço inoxidável, titânio, aços temperados e séries de grande volume. | A elevada rigidez limita a deflexão e permite controlar a largura da ranhura. |
| HSS-Co (cobalto) | Montagens de fresagem manual, cortes interrompidos e séries de produção médias. | A resistência ao choque ajuda a evitar o lascamento dos dentes em cortes radiais exigentes. |
| Revestimento TiAlN / AlTiN | Aços-liga, ferro fundido e fresagem a seco a altas temperaturas. | A dureza a quente ajuda a proteger as arestas de corte periféricas do desgaste por atrito. |
O metal duro integral proporciona rigidez para a abertura de ranhuras em produção, o HSS-Co oferece resistência ao choque para cortes manuais ou interrompidos, e o TiAlN ou AlTiN é indicado para a maquinagem de materiais ferrosos a altas temperaturas.
Executam ciclos automatizados de abertura de rasgos de chaveta em veios e carcaças.
Fresam rasgos de chaveta axiais e radiais diretamente em veios torneados, numa única fixação.
Utilizadas em oficinas de manutenção e reparação para o corte manual de rasgos de chaveta.
Corta escatéis Woodruff e rasgos de chaveta paralelos em veios de transmissão de alta resistência.
Maquina ranhuras interiores e exteriores para anéis elásticos em furos e veios de liga.
Fresa ranhuras estreitas e profundas em aço inoxidável, titânio e aço para ferramentas tratado termicamente. Os canais em T mais largos em placas de fixação são cortados com uma fresa de ranhura em T para aço.
Prepara rasgos de chaveta em veios de caixas de velocidades, rotores de bombas e acoplamentos de transmissão para a indústria de equipamentos de construção e outra maquinaria pesada.
Os dentes retos engatam ao longo da sua face com a mesma orientação axial. Os dentes helicoidais alternados cortam de forma progressiva, reduzindo a resistência ao corte e as vibrações e melhorando o acabamento das paredes da ranhura em materiais tenazes.
Não. As fresas de rasgo de chaveta normais não têm corte ao centro e são concebidas para penetração radial e fresagem lateral. Posicione a fresa fora da peça ou numa zona de folga preparada antes de avançar radialmente.
Escolha metal duro integral para produção CNC rígida a alta velocidade, requisitos apertados de rasgo de chaveta ou materiais duros acima de 30 HRC. Escolha HSS-Co para máquinas manuais menos rígidas, cortes interrompidos ou reparações em pequenas quantidades, em que a tenacidade ao impacto é importante.
Os números das fresas Woodruff ANSI codificam a largura e o diâmetro nominais. Por exemplo, uma fresa n.º 606 tem 6/32" (3/16") de largura e 6/8" (3/4") de diâmetro. Confirme a dimensão selecionada em função da chaveta e do desenho da peça.
A Bauron pode analisar diâmetros de cabeça não normalizados, larguras de ranhura personalizadas, comprimentos de folga do pescoço prolongados e revestimentos TiAlN ou nACo específicos para a aplicação. Os pedidos são tratados como os de outras fresas personalizadas, a partir do desenho da peça.
A Bauron presta suporte de design e engenharia para ferramentas de metal duro personalizadas, revestimentos especiais e requisitos de rasgos de chaveta com dentes alternados específicos da aplicação.
Falar com engenharia