Corte de paredes com ângulo de desmoldação
Os ângulos do corpo cónico maquinam diretamente as paredes de desmoldação da peça e reduzem os passes de fresagem em degraus.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
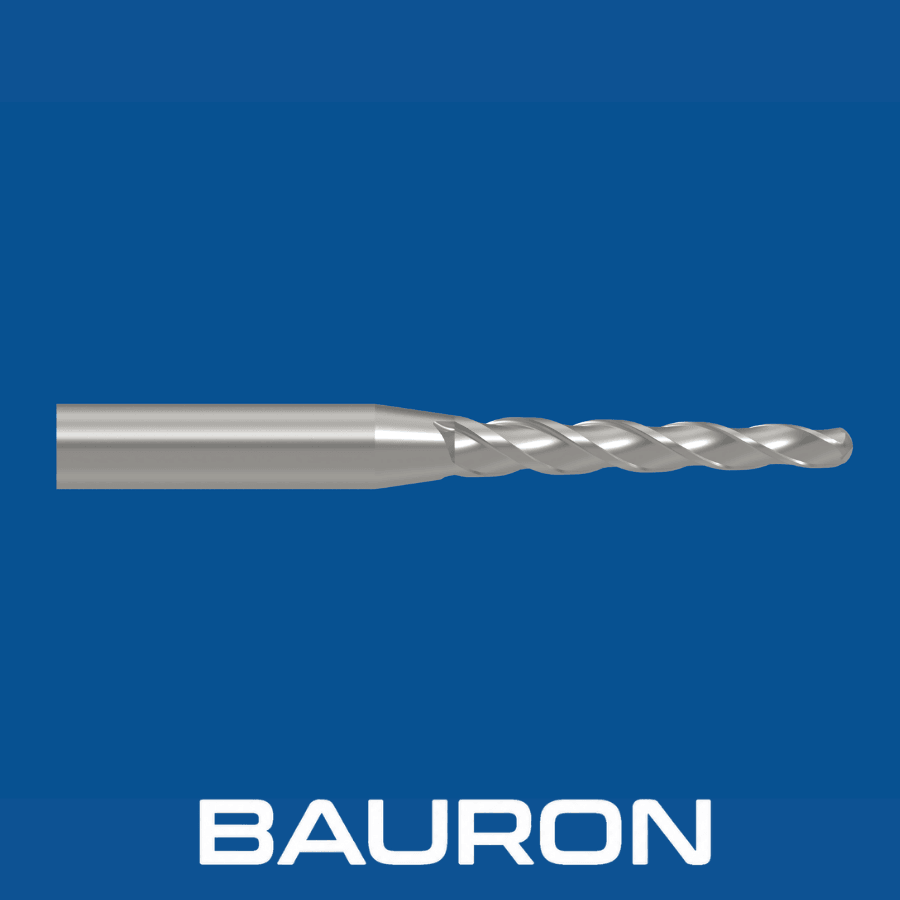
Uma fresa de topo esférico cónica combina a flexibilidade de modelação de superfícies de uma fresa esférica com a rigidez de um núcleo cónico. Os seus canais alargam-se desde uma pequena ponta esférica em direção à haste, para maquinar paredes inclinadas e cavidades de moldes profundas com menor deflexão.
Os ângulos do corpo cónico maquinam diretamente as paredes de desmoldação da peça e reduzem os passes de fresagem em degraus.
A ponta esférica mantém um contacto tangencial com superfícies aerodinâmicas e de cavidades de matrizes.
A espessura crescente do núcleo resiste às vibrações e à deflexão durante penetrações axiais profundas.
Os canais helicoidais conduzem as aparas metálicas para fora de cavidades de moldes profundas e confinadas.
Corta os ângulos de desmoldação diretamente nas paredes da cavidade para reduzir etapas de CAM e o tempo de ciclo.
A geometria cónica aumenta a rigidez em comparação com ferramentas de pescoço reto e ajuda a suprimir as vibrações em passes profundos.
Produz transições suaves em cavidades 3D, o que pode reduzir o polimento manual após a maquinagem.
Distribui as forças de corte ao longo do perfil cónico para preservar o fio de corte em ligas tenazes.
Os raios da ponta esférica retificados com precisão garantem a repetibilidade do perfil de peça para peça.
| Especificação | Gama / Detalhes |
|---|---|
| Dimensões do raio da ponta | 1/64" a 1/2"+; disponível em métrico de 0,5 mm a 12 mm+ |
| Ângulos de conicidade por lado | Conicidades padrão de 0,5°, 1°, 1,5°, 2°, 3°, 5°, 7° e 10° |
| Número de canais | 2 canais para materiais não ferrosos e alumínio; 3 ou 4 canais para aços e titânio |
| Tipos de haste | Cilíndrica reta ou haste cónica reforçada |
| Corte ao centro | Geometria esférica com verdadeiro corte ao centro |
| Tipo de operação | Perfilagem de cavidades 3D profundas, fresagem com ângulo de desmoldação e abertura de cavidades em matrizes |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| Metal duro de microgrão | Aços para ferramentas temperados, aço inoxidável e titânio. | A rigidez do núcleo ajuda a evitar vibrações e a flexão da ferramenta em passes 3D profundos. |
| Revestimento nACo / AlTiN | Aços para moldes temperados até 65 HRC e fresagem a seco. | A dureza a quente protege a ponta esférica do calor. |
| Revestimento DLC / ZrN | Ligas de alumínio, cobre e polímeros não ferrosos. | O baixo atrito ajuda a evitar a soldadura de material no interior de cavidades profundas. |
O metal duro de microgrão proporciona rigidez do núcleo, o nACo ou AlTiN é indicado para aços temperados e fresagem a seco, e o DLC ou ZrN reduz a soldadura de material em trabalhos com não ferrosos.
Mantêm a orientação do vetor da ferramenta no interior de cavidades de moldes 3D complexas.
Executam passes de desbaste de cavidades por níveis Z e de acabamento de superfícies 3D em blocos de moldes.
Utilizam fusos de ferramentas motorizadas para contorno radial profundo em pequenos componentes torneados.
Maquina cavidades profundas, pinos de macho, linhas de junta e paredes de cavidades com ângulo de desmoldação. No trabalho de matrizes, estas ferramentas surgem muitas vezes como fresas CNC para penetração de matrizes.
Desloca-se em passagens inclinadas entre as pás para acabar os raios de base.
Perfila condutas curvas de admissão e de escape em cabeças de cilindros de motores. As ferramentas de portejamento para cabeças de cilindros em alumínio dedicadas acrescentam uma geometria de canais que não empasta, para ligas macias.
Esculpe geometrias de implantes de forma livre e casquetes dentários com ângulo de desmoldação para o fabrico de dispositivos médicos.
O núcleo cónico torna-se mais espesso em direção à haste, aumentando a rigidez em cavidades profundas e permitindo ao mesmo tempo cortar numa só passagem paredes de cavidades com ângulo de desmoldação. Quando as paredes verticais não deixam espaço para uma conicidade, uma fresa de topo esférico de metal duro com pescoço reduzido proporciona o alcance necessário.
Escolha um ângulo igual ou ligeiramente inferior ao ângulo de desmoldação exigido pela peça ou pelo molde, normalmente de 1° a 5° em moldes de injeção. Os ângulos não normalizados podem ser produzidos como fresas personalizadas.
O raio de rotação no centro exato é zero, pelo que a velocidade de corte também chega a zero nesse ponto. Em máquinas de 5 eixos, inclinar a ferramenta 15° a 30° desloca o contacto para o raio exterior, mais rápido.
As ferramentas de metal duro de microgrão com revestimentos nACo ou AlTiN são concebidas para aços temperados como H13, D2 e S7 até 65 HRC.
A Bauron Precision Tools pode desenvolver ângulos de conicidade e raios de ponta não normalizados, pescoços de folga de alcance prolongado e revestimentos anti-desgaste para modelos CAD/CAM 3D.
A Bauron presta suporte de design e engenharia para requisitos de ferramentas de metal duro personalizadas. A equipa de engenharia trabalha com os clientes em geometrias personalizadas, revestimentos especiais e desafios de maquinagem complexos.
Falar com engenharia