Entrada através do furo
O pescoço reduzido passa por um furo ou rasgo pré-maquinado sem tocar na parede de entrada.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
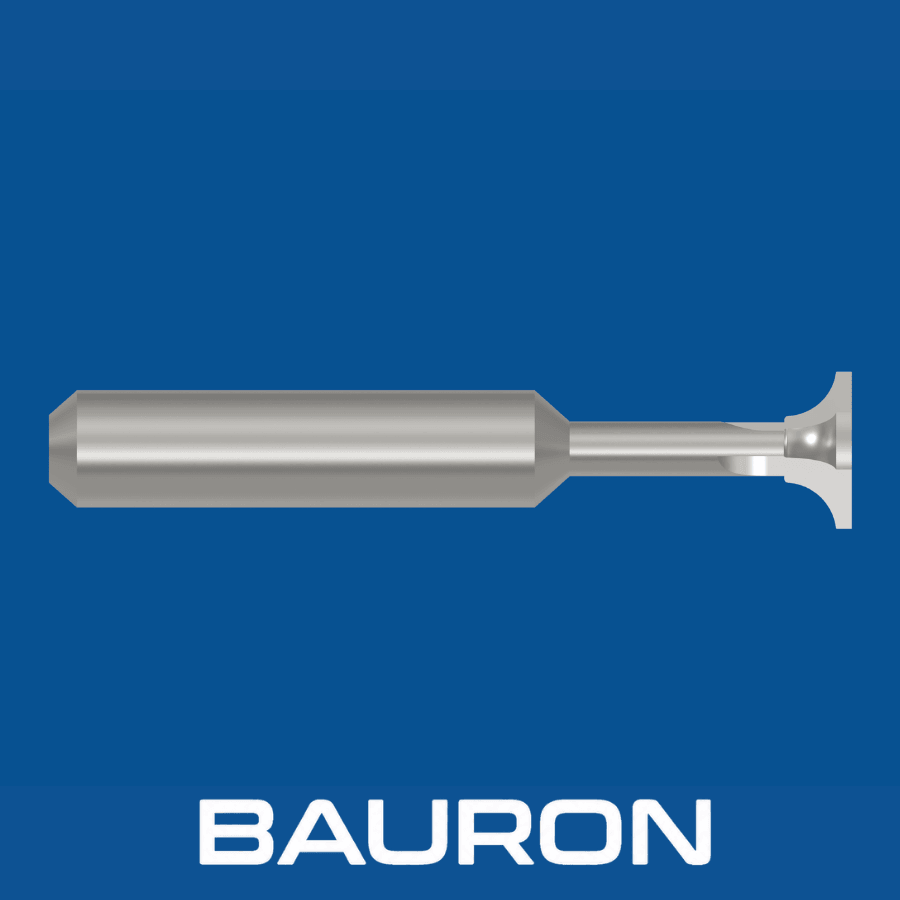
As fresas de arredondamento de canto traseiro criam raios em arestas posteriores inacessíveis a partir da direção principal de aproximação da ferramenta. Ao contrário das fresas de arredondamento de cantos convencionais de corte frontal, passam através de um furo ou para lá de um ressalto para maquinar uma aresta posterior oculta.
O pescoço reduzido passa por um furo ou rasgo pré-maquinado sem tocar na parede de entrada.
O avanço axial ou radial coloca o raio côncavo virado para trás em contacto com o rebordo posterior vivo.
A ferramenta segue a geometria da aresta para fresar raios lisos e uniformes em elementos internos.
A rebarbagem e o arredondamento de arestas no lado posterior podem ser concluídos sem virar a peça para uma segunda fixação.
Arredonda elementos frontais e posteriores numa só fixação, reduzindo o tempo de ciclo e a mão de obra.
Produz raios de canto mais consistentes do que os métodos de rebarbagem manual.
A geometria entre haste e pescoço permite alcançar furos estreitos, limitando a interferência da ferramenta.
O espaçamento dos canais foi concebido para reduzir a vibração em cortes interrompidos em contornos posteriores.
Substituir cantos internos vivos por raios suaves reduz as concentrações de tensões em peças sujeitas a pressão crítica.
| Especificação | Gama / Detalhes |
|---|---|
| Tamanhos de raio | 0.010" a 0.500"+; métrico de 0,25 mm a 12 mm+ disponível |
| Número de canais | 2, 3 ou 4 canais com geometrias específicas para cada material |
| Forma do perfil | Perfil de raio de canto côncavo invertido |
| Tipo de haste | Cilíndrica reta com pescoço de alcance prolongado |
| Sentido de corte | Corte à direita com arestas de corte viradas para trás |
| Tolerância | Retificação de precisão com exatidão de forma submicrométrica |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| Metal duro integral | Aço inoxidável, titânio e ligas duras. | Proporciona rigidez para limitar a flexão da ferramenta na fresagem de longo alcance do lado posterior. |
| Revestimento TiAlN / AlTiN | Aços tenazes, ligas de níquel e maquinagem a seco. | A estabilidade térmica e a dureza protegem as arestas do raio de forma contra o desgaste prematuro. |
| Revestimento nACo / DLC | Alumínio, cobre e metais não ferrosos. | O baixo atrito ajuda a evitar a aresta postiça em pequenos raios internos. |
O metal duro integral proporciona rigidez para trabalhos de longo alcance, o TiAlN ou AlTiN é adequado para ligas tenazes e maquinagem a seco, e o nACo ou DLC ajuda a controlar a aresta postiça em materiais não ferrosos.
Executam trajetórias 3D complexas para cavidades no lado posterior e furos transversais inclinados.
Utilizam interpolação helicoidal ou circular para rebarbar saídas de furos passantes.
Utilizam ferramentas motorizadas para arredondar arestas internas posteriores em pequenos componentes torneados.
Arredonda o rebordo de saída de furos transversais, orifícios hidráulicos e canais de blocos distribuidores na indústria transformadora em geral e em trabalhos de óleo-hidráulica.
Alcança a zona abaixo de ressaltos escalonados para chanfrar ou arredondar cantos inferiores ocultos.
Alcança câmaras internas de blocos hidráulicos para eliminar arestas vivas e reduzir pontos de concentração de tensões.
Maquina raios no lado posterior de galerias de óleo internas e caixas de transmissão.
Uma ferramenta convencional utiliza um perfil côncavo virado para a frente para as arestas superiores exteriores. Uma fresa de arredondamento de canto traseiro utiliza um perfil virado para trás acima de um pescoço reduzido, para poder passar através de um furo e arredondar uma aresta inferior. Quando apenas as arestas superiores exteriores precisam de raio, as ferramentas de arredondamento de arestas de dupla ponta têm um perfil côncavo virado para a frente em cada extremidade da haste.
O furo pré-furado deve ser maior do que o diâmetro do pescoço, mas menor do que o diâmetro de corte principal. Assim garante-se folga de entrada, mantendo uma saliência radial suficiente para que os dentes virados para trás possam engrenar no corte.
Em furos circulares utiliza-se normalmente interpolação circular G02 ou G03 à profundidade Z que alinha o perfil do raio com a aresta. Arestas complexas não planas recorrem a contorno 3D ou a trajetórias de superfície em 5 eixos.
Sim. Raios menores, como 0.010" a 0.030", são usados para rebarbagem automatizada, e raios maiores, a partir de 0.125", para raios funcionais de alívio de tensões. Já os raios de concordância entre fundo e parede no interior de caixas são trabalho para uma fresa com raio de canto.
A Bauron pode desenvolver, a partir de desenhos da peça, tamanhos de raio, comprimentos de pescoço de alcance prolongado, diâmetros de piloto e revestimentos específicos para a aplicação.
A Bauron presta suporte de design e engenharia para ferramentas personalizadas de metal duro, incluindo geometrias especiais, pescoços de alcance prolongado, diâmetros de piloto e revestimentos específicos para a aplicação. Partilhe os desenhos da peça e os requisitos de maquinagem para análise técnica.
Falar com engenharia