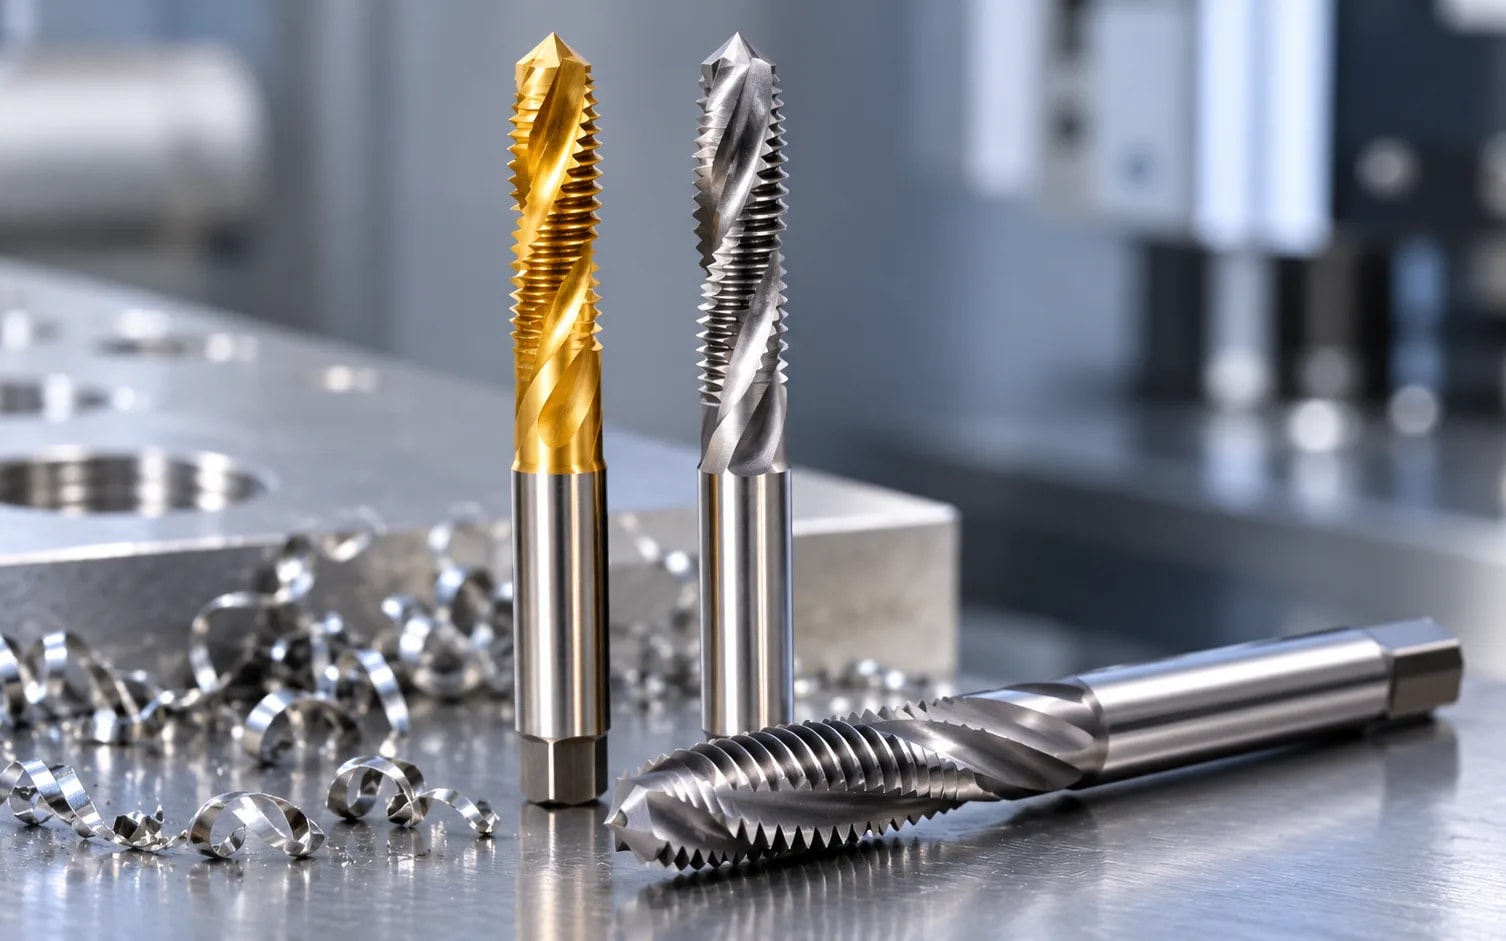
Os machos de ponta espiral empurram as aparas para diante, à frente do macho, o que faz deles a escolha habitual para furos passantes. Os machos de canal espiral puxam as aparas para cima e para fora do furo, o que faz deles a escolha habitual para furos cegos. Esta única diferença no sentido de saída das aparas determina a maioria das decisões de seleção de machos na oficina.
Escolher o macho errado é uma causa frequente de machos partidos, roscas com mau acabamento e peças rejeitadas. Este guia explica como funciona cada macho, onde cada um apresenta o melhor desempenho e de que forma a escolha do material e do revestimento influencia a vida útil da ferramenta.
O que são machos de ponta espiral e como funcionam?
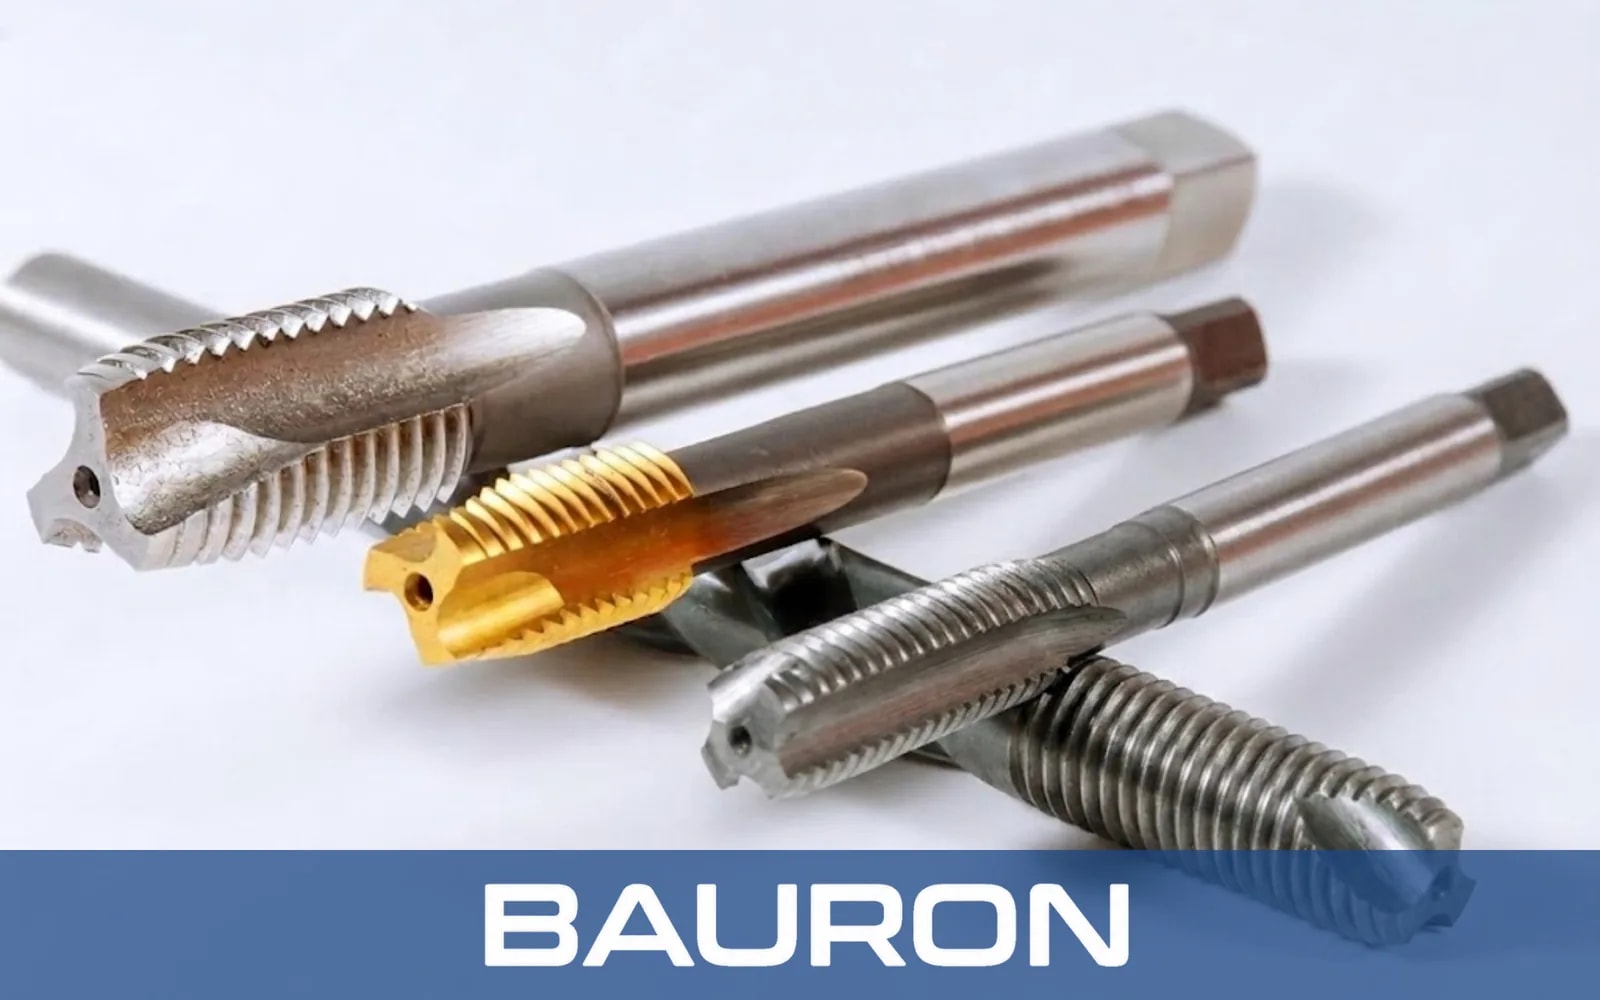
Os machos de ponta espiral, também chamados machos de entrada corrigida, têm canais retos com uma afiação angular na face de corte, na parte da frente do macho. Esta «ponta» angular corta a apara e empurra-a para a frente, para fora pelo fundo do furo.
Como as aparas nunca voltam a passar pelas roscas já cortadas, os machos de ponta espiral produzem roscas limpas e raramente encravam por acumulação de aparas. Os seus canais são também menos profundos do que os dos machos manuais de canal reto ou dos machos de canal espiral, o que deixa um núcleo mais espesso. Essa secção adicional confere maior resistência à torção, pelo que, em geral, toleram velocidades de roscagem mais elevadas.
O que são machos de canal espiral e como funcionam?
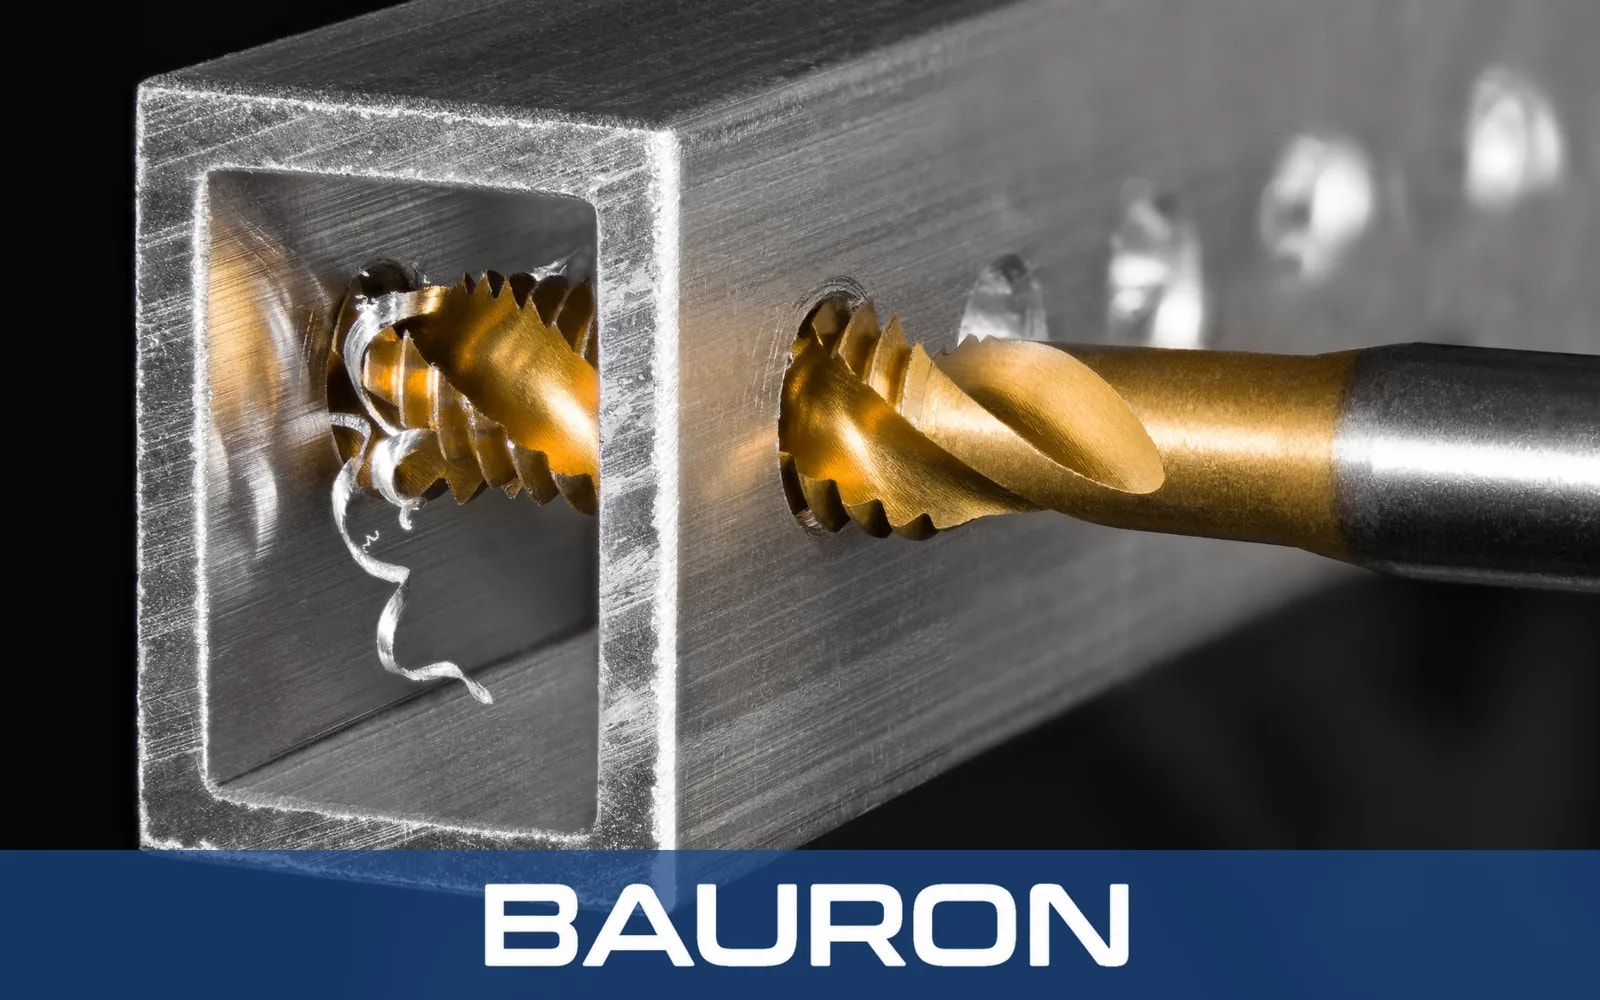
Os machos de canal espiral têm canais helicoidais, como uma broca helicoidal. Nas roscas à direita, uma hélice à direita eleva as aparas para cima e para fora do furo à medida que o macho avança.
O ângulo de hélice é importante:
- Hélice baixa (cerca de 15°): Arestas de corte mais robustas para materiais mais duros ou mais tenazes, como aços ligados e aços inoxidáveis.
- Hélice alta (cerca de 40–45°): Evacuação de aparas mais rápida em materiais macios e de apara longa, como alumínio, cobre e alguns plásticos.
Os machos de canal espiral têm normalmente uma entrada curta, como a de um macho de fundo, ou de semi-fundo (aproximadamente 1,5–3 fios), pelo que conseguem roscar perto do fundo de um furo cego.
Porque não usar machos de canal espiral em todos os casos?
Os seus canais mais profundos deixam um núcleo mais fino, o que reduz a capacidade de binário. Em furos passantes, as aparas que sobem podem ainda enrolar-se à volta do macho e riscar as roscas acabadas durante a inversão.
Quais são as principais diferenças entre machos de ponta espiral e machos de canal espiral?
| Característica | Macho de ponta espiral | Macho de canal espiral |
|---|---|---|
| Forma do canal | Reto, com afiação angular na ponta | Helicoidal (normalmente 15°–45°) |
| Sentido das aparas | Para a frente, à frente do macho | Para trás, para fora do furo |
| Tipo de furo ideal | Furos passantes | Furos cegos |
| Entrada típica | Intermédia (cerca de 3–5 fios) | De fundo ou semi-fundo (cerca de 1,5–3 fios) |
| Resistência do núcleo | Maior | Menor |
| Capacidade de velocidade | Em geral mais elevada | Moderada |
| Principal risco | Acumulação de aparas no fundo de furos cegos | Aparas enroladas em furos passantes; rotura sob binário elevado |
Se o furo atravessa a peça, comece com um macho de ponta espiral. Se termina dentro da peça, comece com um macho de canal espiral. O guia de projeto de machos da Bauron explica com mais pormenor os comprimentos de entrada e as formas dos canais.
Que materiais e revestimentos de machos oferecem a melhor resistência ao desgaste?
O substrato do macho determina a tenacidade e a resistência ao calor. O revestimento determina o atrito, o escoamento das aparas e durante quanto tempo a aresta de corte se mantém afiada.
| Material do macho | Pontos fortes | Utilização típica |
|---|---|---|
| HSS (M2) | Tenaz, de baixo custo, tolerante | Aço de uso geral, alumínio, trabalhos de manutenção |
| HSS-E / cobalto (M35, M42) | Melhor dureza a quente e resistência à abrasão | Aço inoxidável, aço ligado, volumes maiores |
| HSS de metalurgia do pó | Estrutura fina e uniforme; resiste ao lascamento e ao desgaste | Produção CNC, ligas mais tenazes |
| Metal duro integral | Dureza e resistência ao desgaste muito elevadas; frágil | Ferro fundido, aço temperado, montagens CNC rígidas |
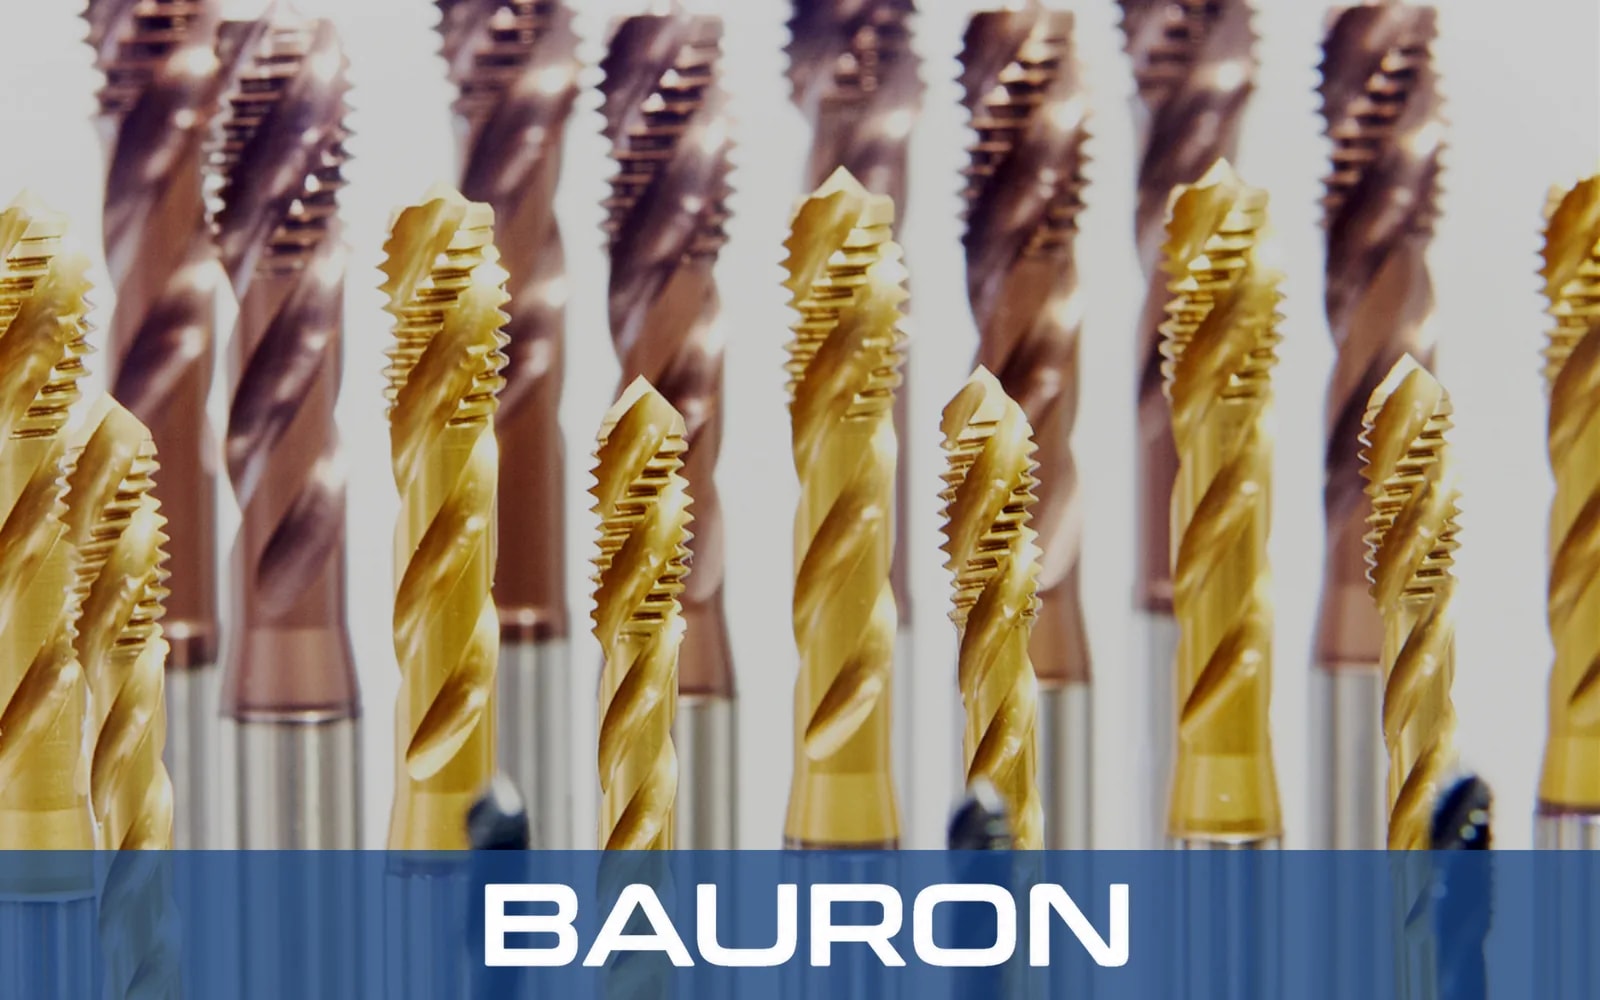
A maioria dos machos tem também um revestimento superficial fino. Um bom revestimento ajuda o macho a cortar de forma mais suave, a manter-se afiado durante mais tempo e a impedir que o metal adira a ele. Para aço e aço inoxidável, escolha um revestimento duro que suporte bem o calor. Para alumínio, cobre e plásticos, escolha um macho liso e polido que não deixe o material macio acumular-se nas arestas de corte. O nosso guia de revestimentos para fresas de topo compara as mesmas famílias de revestimentos em ferramentas de fresar.
Os machos muito duros duram mais em máquinas CNC modernas e estáveis. Em máquinas mais antigas ou na roscagem manual, um macho ao cobalto, mais tenaz, dura normalmente mais, porque tem menos tendência para lascar ou partir.
Onde são utilizados os machos de ponta espiral e os machos de canal espiral na indústria?
| Aplicação | Tipo de furo | Macho recomendado |
|---|---|---|
| Furos M8 × 1,25 passantes num suporte de aço inoxidável 304 | Passante | Ponta espiral, HSS ao cobalto com TiCN |
| Furos cegos M6 num bloco hidráulico de alumínio 6061 | Cego | Canal espiral de hélice alta, polido sem revestimento ou CrN |
| Roscas 1/2-13 em placas de fixação de aço para construção metálica | Passante | Ponta espiral, HSS com tratamento de óxido a vapor |
| Furos cegos numa caixa de engrenagens em aço 4140 | Cego | Canal espiral de hélice baixa, TiAlN |
| Corpos de bomba em ferro fundido cinzento | Passante ou cego | Canal reto ou ponta espiral; o ferro fundido forma aparas em pó que não precisam de evacuação helicoidal |
Como é que a furação com broca helicoidal afeta os resultados da roscagem?
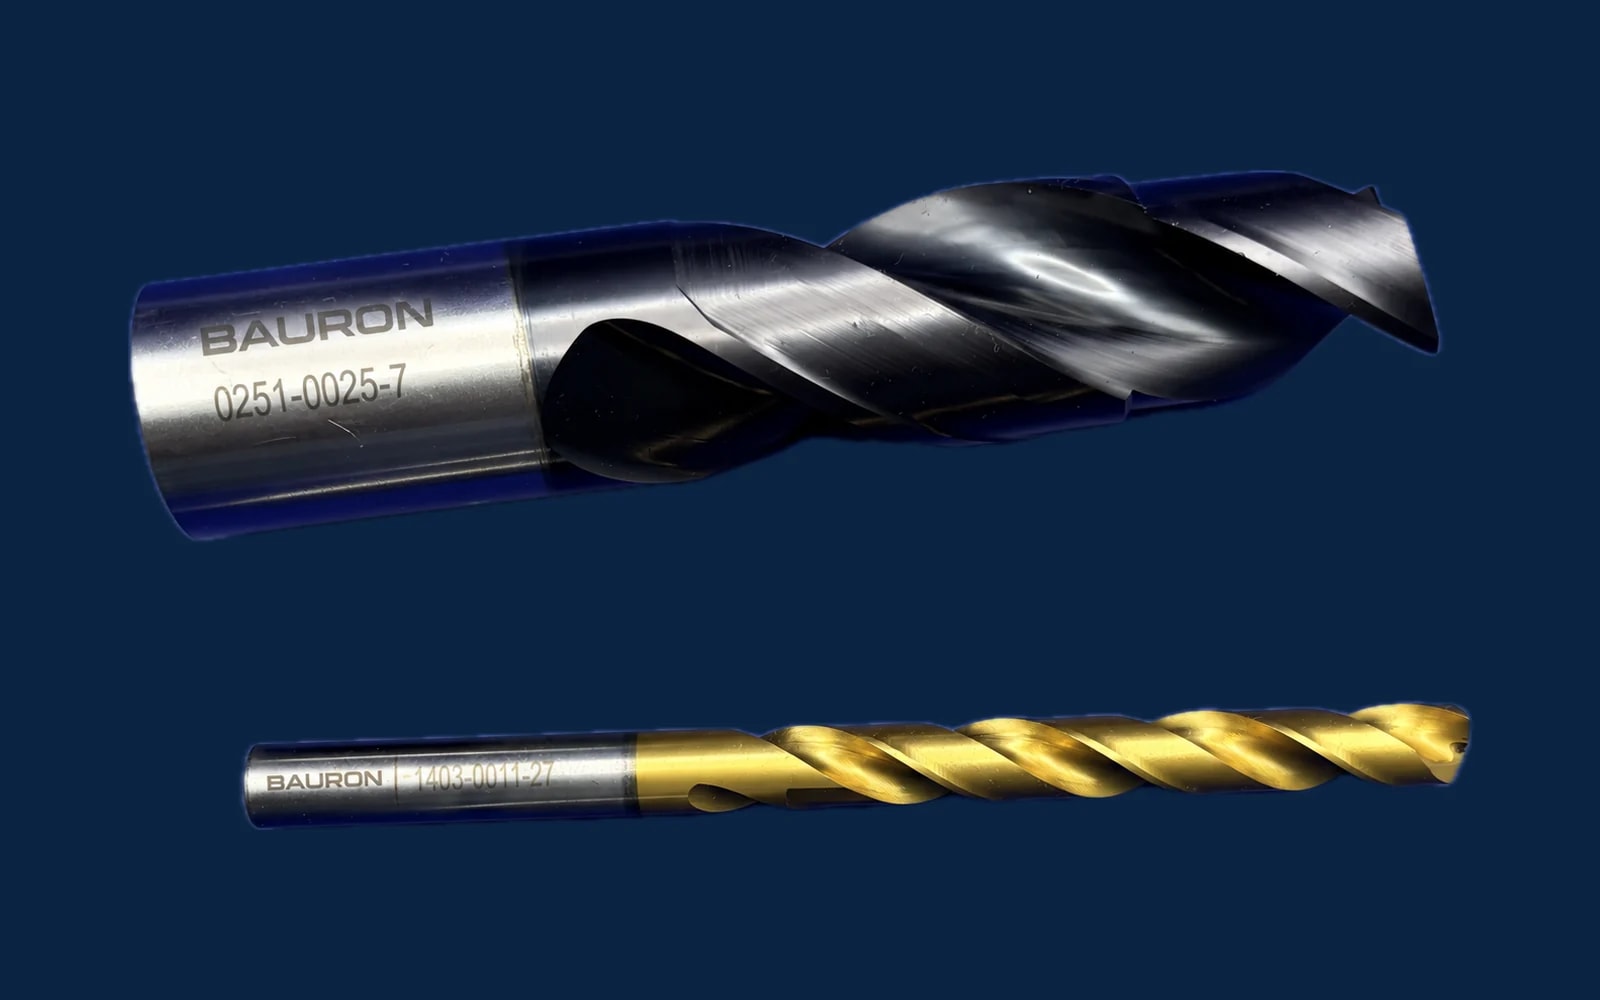
A qualidade da rosca começa no furo. Numa sequência de furação com broca helicoidal e roscagem, a broca helicoidal de comprimento padrão define o diâmetro interior, a retilinidade e o estado da superfície com que o macho vai trabalhar. Use a broca de pré-furo correta (6,8 mm para M8 × 1,25, #7 para 1/4-20 UNC) e mantenha a broca afiada, porque uma parede de furo encruada em aço inoxidável reduz rapidamente a vida útil do macho.
Em furos cegos roscados com machos de ponta espiral, fure com profundidade suficiente para deixar espaço para as aparas abaixo do último fio completo.
Vale a pena comprar um jogo de machos de ponta espiral?
Um jogo de machos de ponta espiral com as dimensões mais comuns (por exemplo, M3–M12 ou #4–1/2" UNC) é adequado para oficinas de manutenção e serralharias que roscam sobretudo furos passantes. As linhas de produção compram normalmente machos avulso, adaptados a um material e a uma máquina. Fornecedores como a Bauron podem ajudar quando um trabalho exige uma geometria não normalizada, uma entrada ou um revestimento que os jogos de catálogo não contemplam.
Quais são os problemas de roscagem mais comuns e como se resolvem?
| Problema | Causa provável | Solução |
|---|---|---|
| O macho parte no fundo de um furo cego | Macho de ponta espiral a acumular aparas; furo pouco profundo | Passar para um macho de canal espiral ou furar mais fundo |
| Aparas enroladas à volta do macho em furos passantes | Macho de canal espiral a puxar aparas longas para cima | Usar um macho de ponta espiral |
| Roscas sobredimensionadas ou rasgadas em alumínio | Aresta postiça, lubrificação deficiente | Usar um macho de hélice alta polido sem revestimento ou com revestimento CrN e um fluido de corte adequado |
| Desgaste rápido em aço inoxidável | Calor, encruamento, substrato errado | Usar HSS ao cobalto com TiCN, reduzir a velocidade e aplicar refrigerante na zona de corte |
| Roscas alargadas à entrada ou cónicas | Desalinhamento entre o fuso e o furo | Usar roscagem rígida (sincronizada) ou um porta-machos flutuante |
| Dentes lascados em machos de metal duro | Vibração ou batimento do fuso | Melhorar a rigidez ou passar para PM-HSS |
A maioria das falhas de machos tem origem em três causas: o tipo de canal errado para o furo, um furo mal executado ou uma lubrificação deficiente.
Que macho deve escolher?
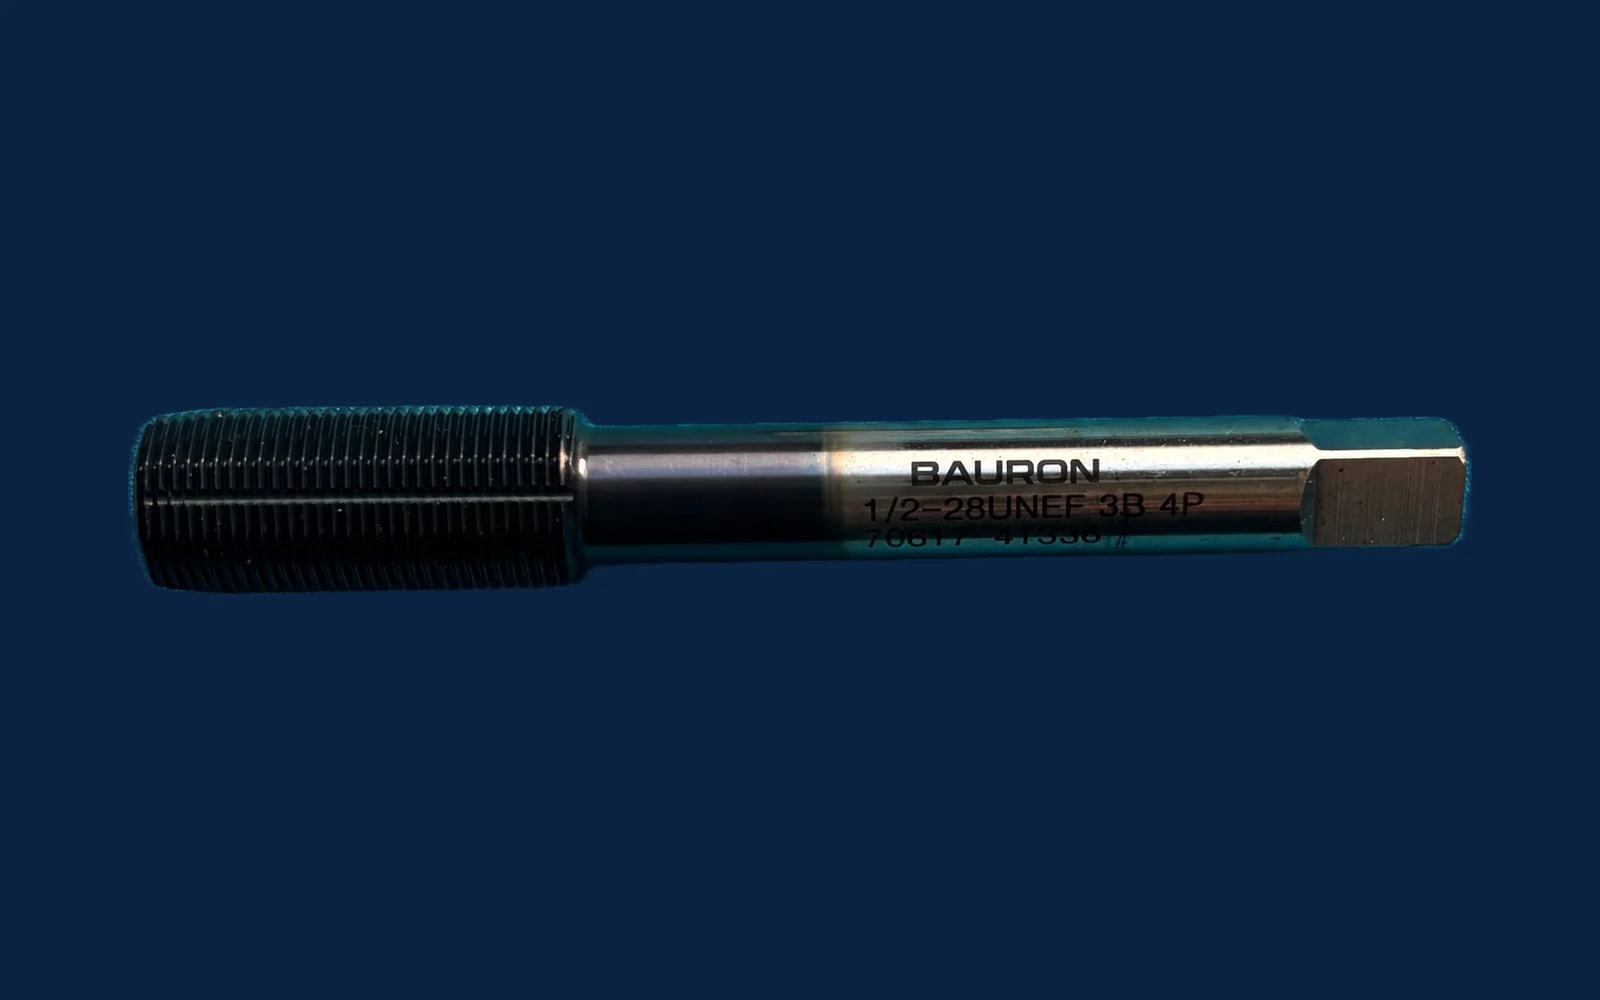
Escolha em função do caminho que as aparas devem seguir. Os machos de ponta espiral empurram as aparas à frente do macho, por isso são adequados para furos passantes e trabalham mais depressa graças ao núcleo mais robusto. Os machos de canal espiral puxam as aparas para fora do furo, por isso são adequados para furos cegos, com o ângulo de hélice ajustado ao material da peça.
Depois, adapte o material e o revestimento do macho à peça e à máquina, e comece com um furo de diâmetro correto e bem executado. Acertar nestas três escolhas evita a maioria dos machos partidos e das roscas rejeitadas. Para materiais invulgares, perfis de rosca especiais ou grandes volumes de produção, um especialista em ferramentas como a Bauron pode recomendar ou fabricar um macho feito à medida do trabalho: veja os nossos machos de roscar, inicie o projeto de uma ferramenta personalizada ou peça um orçamento.