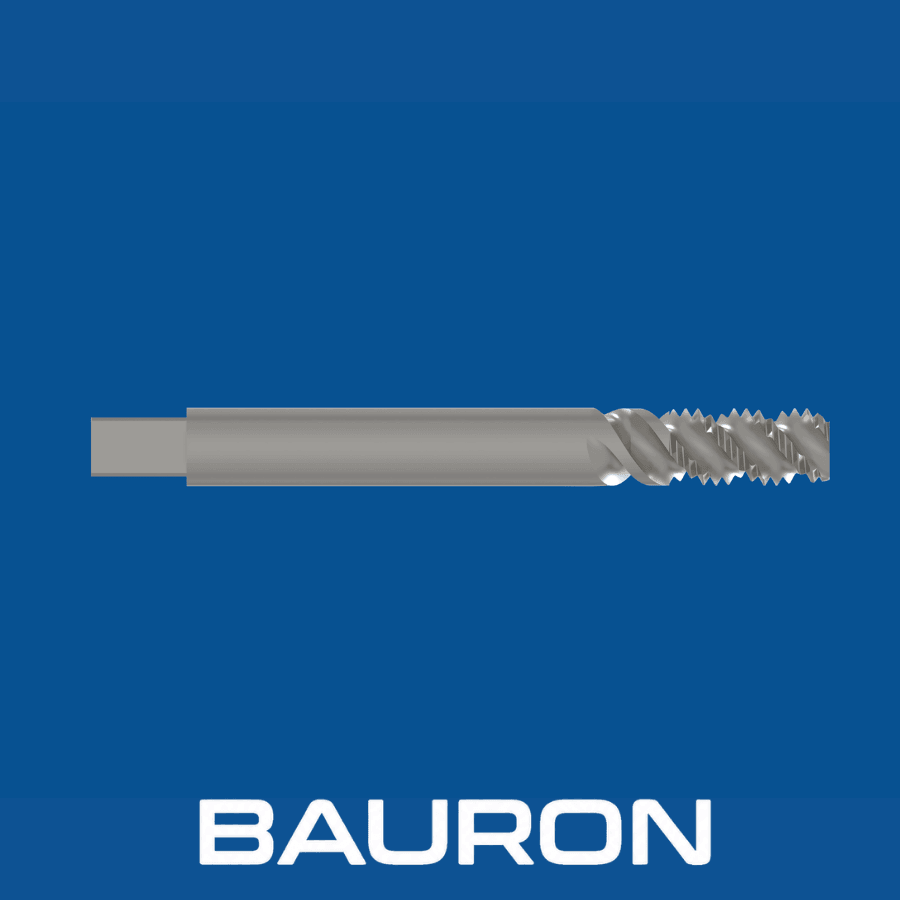
Elevação helicoidal
Os canais inclinados conduzem as aparas contínuas para cima à medida que o macho roda e avança.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
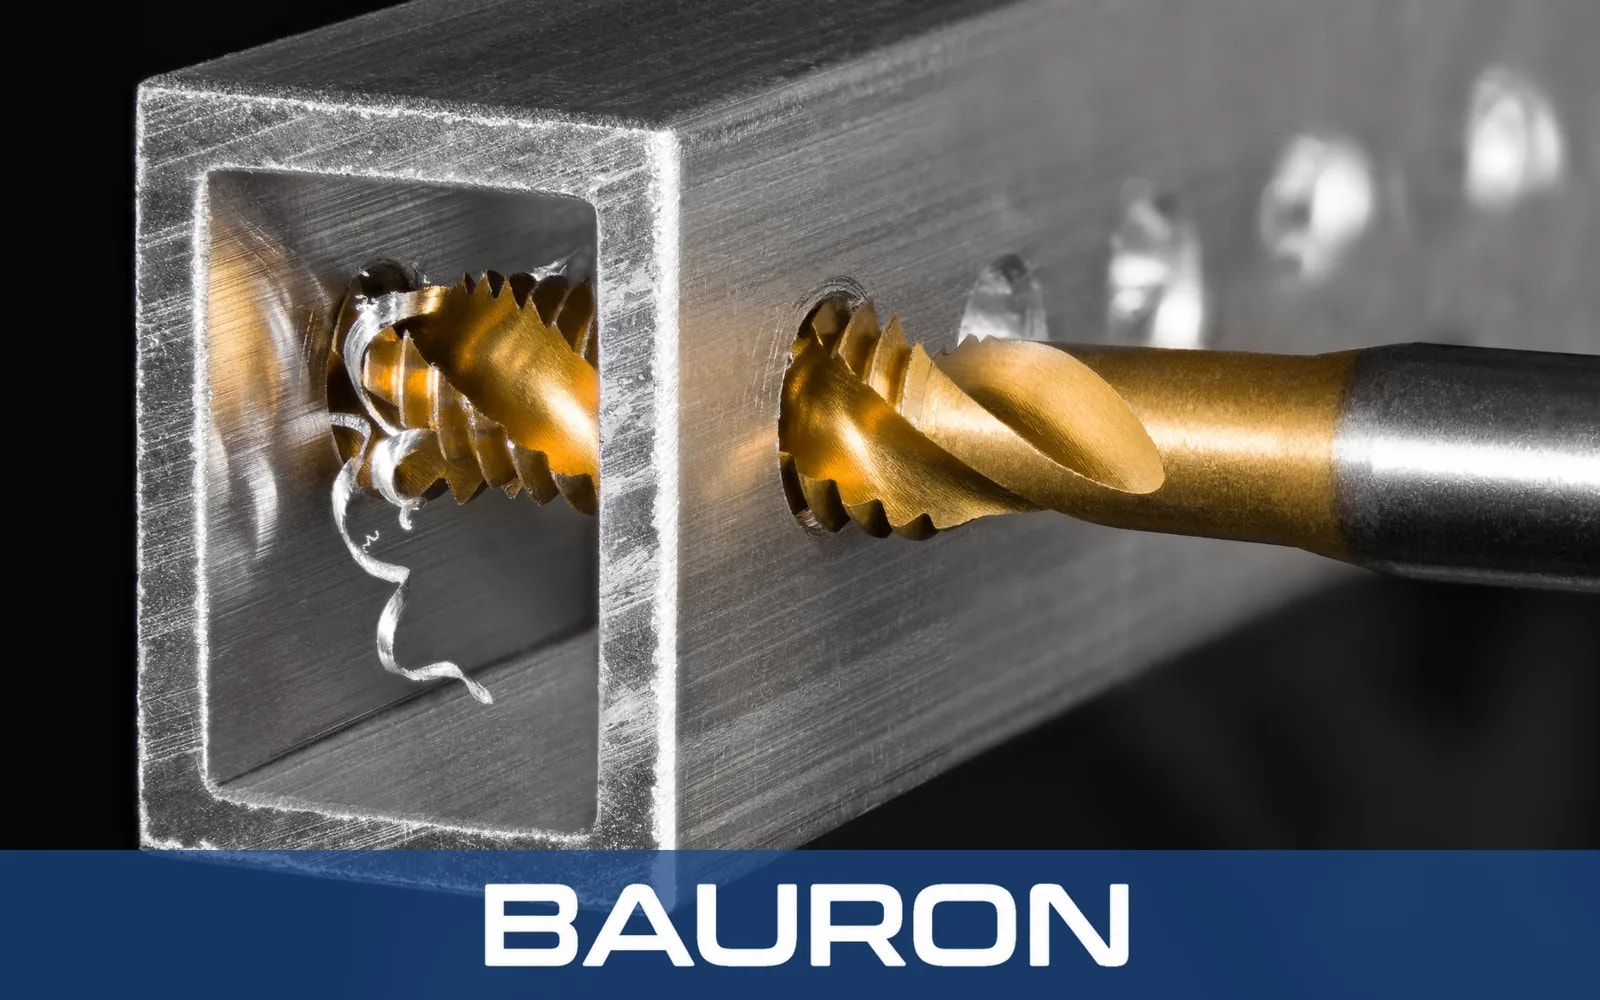
Os machos de canal espiral da Bauron são ferramentas de corte de roscas interiores concebidas sobretudo para furos cegos. Os seus canais helicoidais contínuos cortam o material e transportam as aparas de volta para a entrada do furo, em vez de as empurrarem à frente da ferramenta para dentro da cavidade.
Os canais inclinados conduzem as aparas contínuas para cima à medida que o macho roda e avança.
As aparas deslocam-se para a entrada em vez de se acumularem no fundo do furo cego.
As arestas de corte helicoidais cortam materiais dúcteis enquanto formam o perfil da rosca interior.
A remoção das aparas da cavidade preserva espaço abaixo do macho para uma profundidade de rosca controlada.
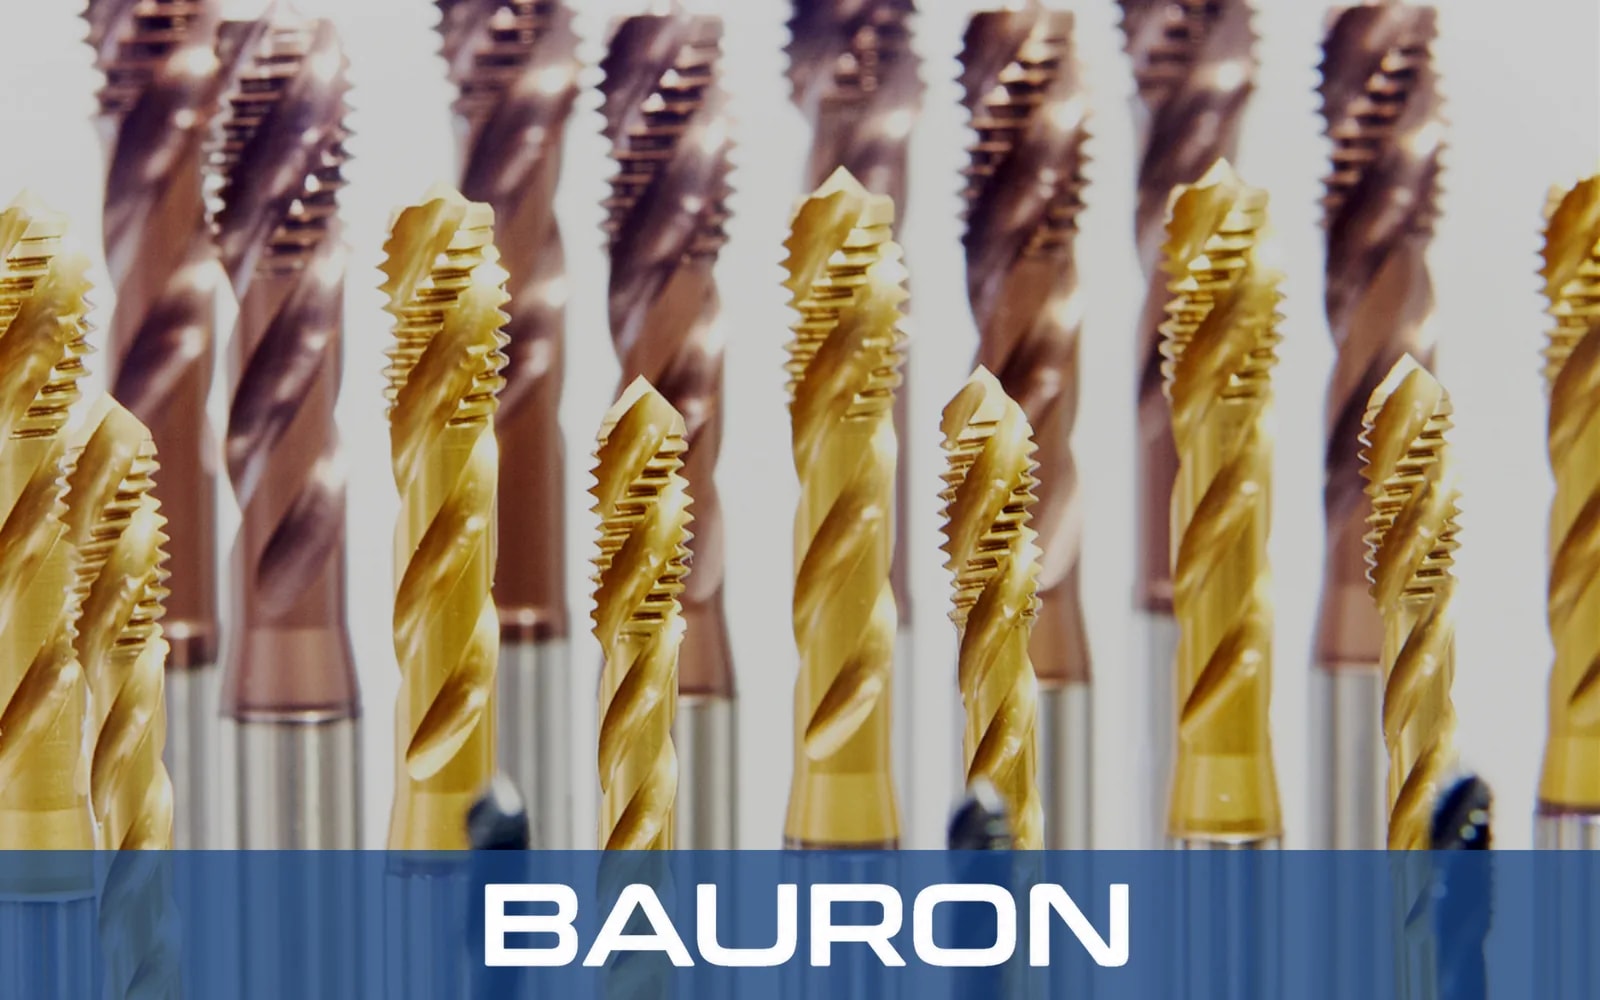
Os canais helicoidais retiram as aparas dos furos cegos e podem reduzir a compressão no fundo da cavidade.
As formas de hélice específicas da aplicação suportam ciclos de roscagem automatizados controlados.
As arestas helicoidais podem produzir superfícies de rosca limpas quando a geometria e as condições de corte são adequadas ao material.
A seleção da hélice num jogo de machos de canal espiral equilibra o transporte de aparas, a resistência da aresta e o espaço nos canais para cada material da peça.
Os chanfros de fundo modificado e intermédio oferecem diferentes equilíbrios entre a guia no arranque e o alcance da rosca em furos cegos.
| Especificação | Gama / Detalhes |
|---|---|
| Gama de diâmetros | #0 a 2"+; métricos de M1,6 a M50+ disponíveis |
| Ângulo de hélice | De 15° (hélice lenta) a 45°+ (hélice rápida) |
| Perfil do chanfro | Fundo modificado, 2 a 3 fios; ou chanfro intermédio, 3 a 5 fios |
| Perfis de rosca | UNC, UNF, métricas, NPT e perfis de passo personalizados |
| Tipo de haste | Padrão com quadrado de arrasto ou cilíndrica reta |
| Tolerância | Opções de precisão das classes GH e H |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| HSS-E (cobalto) | Aço inoxidável, aço-liga e titânio. | A dureza a quente ajuda a preservar a aresta de corte em materiais tenazes e dúcteis. |
| Metal duro integral | Materiais de elevada dureza e montagens de produção estáveis. | A rigidez e a resistência ao desgaste suportam a roscagem à máquina a alta velocidade quando o alinhamento é controlado. |
| Revestimento TiAlN / CrN | Aço inoxidável, determinadas aplicações em alumínio e processos a seco ou com lubrificação limitada. | O menor atrito pode reduzir a acumulação de material, dependendo da compatibilidade entre o revestimento e a peça. |
O HSS-E com cobalto combina tenacidade e dureza a quente, o metal duro integral acrescenta rigidez e resistência ao desgaste em montagens estáveis e os revestimentos TiAlN ou CrN podem reduzir o atrito quando adequados à peça. Na maquinagem e ferramentas aeroespaciais, esta seleção é especialmente importante para furos cegos em titânio e aço inoxidável.
Utilizam ciclos de roscagem rígida e evacuação de aparas controlada para roscas em furos cegos.
Montam os machos em torretas axiais ou com ferramentas acionadas para roscar furos cegos em peças torneadas.
Asseguram movimentos de avanço e retrocesso repetíveis em equipamentos de produção dedicados.
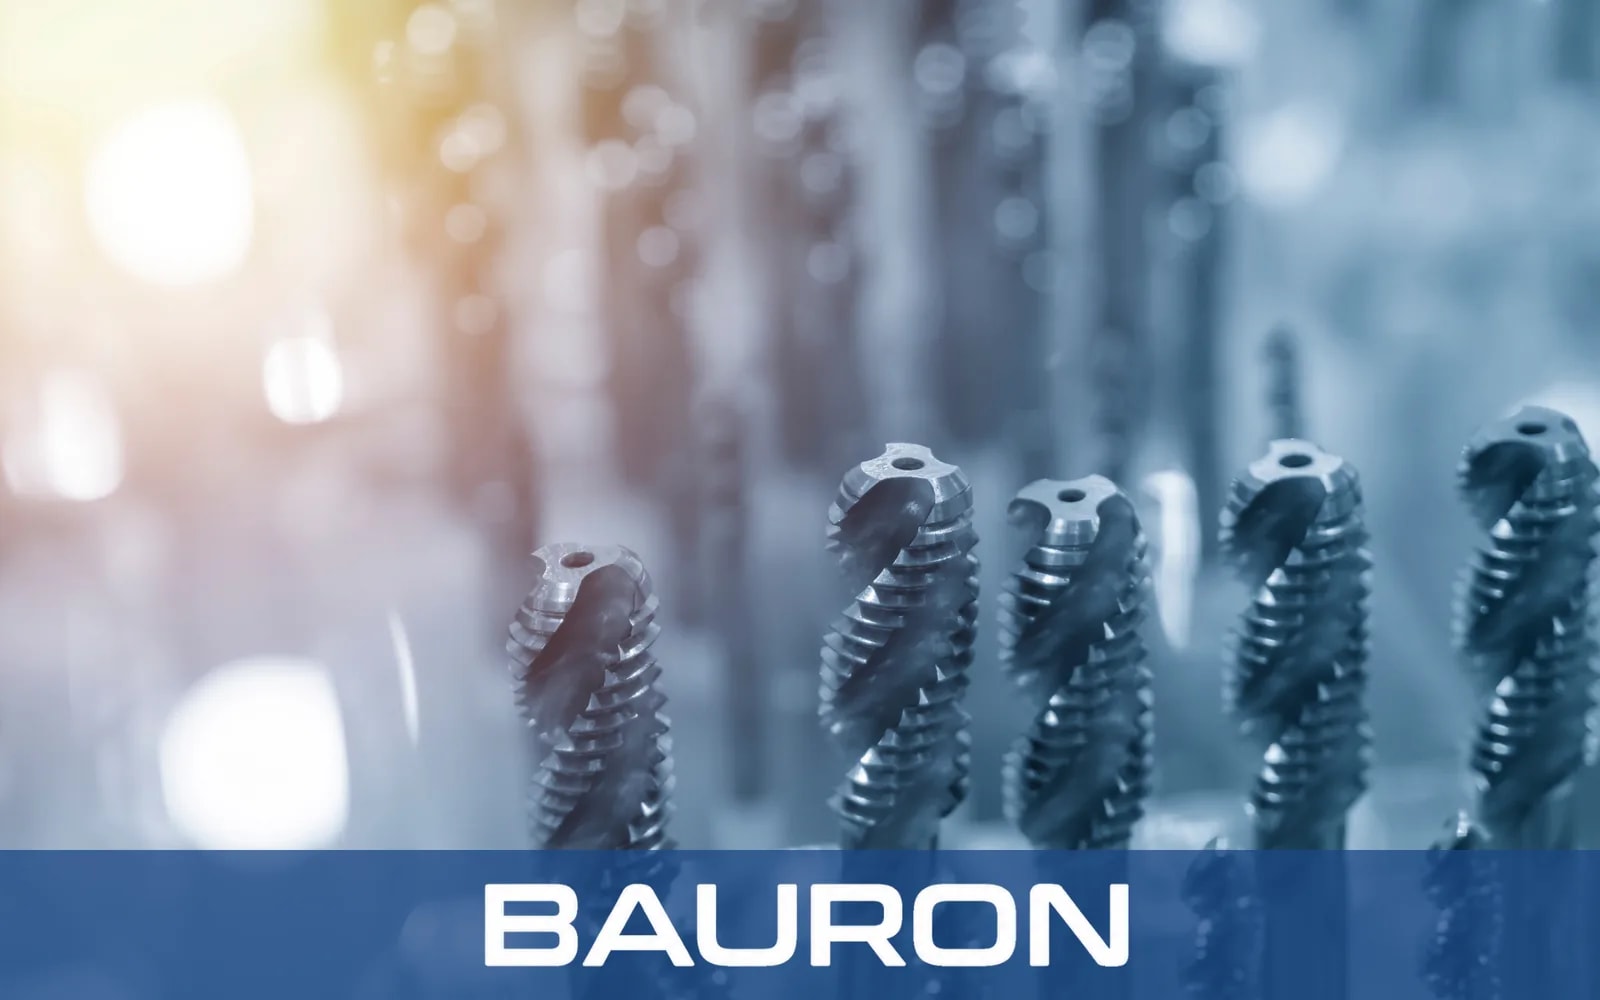
Um macho de canal espiral para furos cegos corta roscas interiores em cavidades não passantes, conduzindo as aparas para a entrada. Para as dimensões numeradas de #0 a #12, um macho para parafusos de máquina de canal espiral aplica a mesma orientação das aparas a pequenos furos cegos.
Trabalha materiais como aço inoxidável, alumínio e aço estrutural, que podem formar aparas contínuas. Em qualidades suficientemente dúcteis, os machos de laminação oferecem uma alternativa sem aparas.
Com uma geometria ajustada à aplicação, é possível atravessar furos transversais ou escatelas em cavidades cegas com menor acumulação de aparas.
Integra-se em ciclos de roscagem rígida à máquina em que a velocidade, o avanço, o refrigerante e a inversão são controlados.
Escolha a geometria de canal espiral para furos cegos, porque conduz as aparas para a entrada. Os machos de ponta espiral empurram as aparas para a frente e destinam-se geralmente a furos passantes.
Ângulos de hélice mais elevados, na ordem dos 40° a 45°, podem facilitar a evacuação de aparas longas em materiais dúcteis mais macios. Ângulos menores, na ordem dos 15° a 30°, proporcionam uma aresta mais resistente para materiais mais tenazes. Confirme a seleção para a liga e o processo específicos.
Em alguns casos, a utilização manual é possível, mas é geralmente menos adequada do que o controlo por máquina, porque os canais profundos reduzem a secção do núcleo e o alinhamento à mão pode introduzir cargas laterais.
As causas possíveis incluem capacidade insuficiente dos canais, ângulo de hélice inadequado, lubrificação ou alimentação de refrigerante insuficiente, pré-furo subdimensionado, profundidade excessiva ou acumulação de aparas.
As opções específicas da aplicação para estes machos personalizados podem incluir ângulos de hélice, passos, chanfros, canais de refrigeração interna, dimensões da haste, substratos e revestimentos.
A Bauron presta suporte de design e engenharia para ferramentas de corte personalizadas, incluindo a seleção da geometria da rosca, do ângulo de hélice, da capacidade dos canais, da alimentação de refrigerante, do substrato e do revestimento. Partilhe as dimensões do furo cego, o material da peça e os requisitos do ciclo para análise técnica.
Falar com engenharia