Furação do pré-furo
A ponta de broca da frente produz o diâmetro de pré-furo exigido pela secção de macho integrada.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
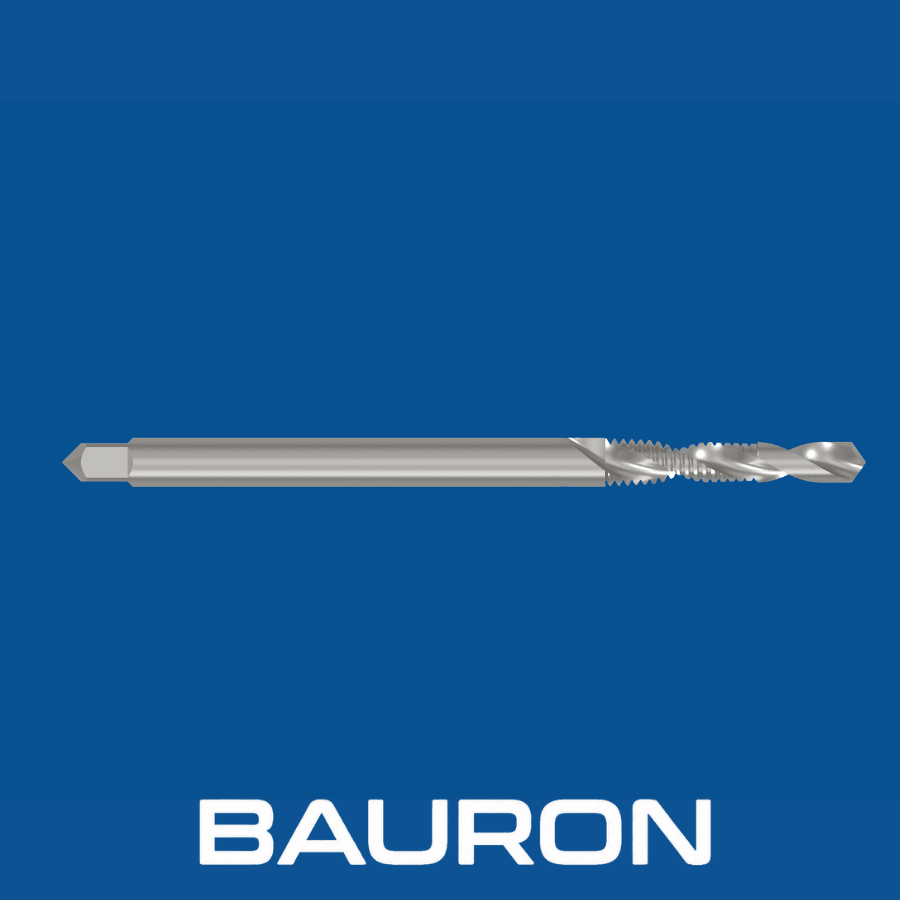
Os machos combinados de máquina reúnem num único corpo de ferramenta a furação do pré-furo, o corte da rosca interior e o chanfro da entrada. Destinam-se a operações controladas em furos passantes, em que a ponta de broca consegue sair da peça antes de a secção completa de roscagem entrar em ação.
A ponta de broca da frente produz o diâmetro de pré-furo exigido pela secção de macho integrada.
À medida que a ferramenta avança, a secção de corte roscada segue o pré-furo e gera a rosca interior.
Um degrau ou bisel integrado pode rebarbar e chanfrar a entrada do furo durante o ciclo.
Um ciclo de roscagem sincronizado inverte a rotação e o avanço para retirar a secção roscada depois de atingida a profundidade programada.
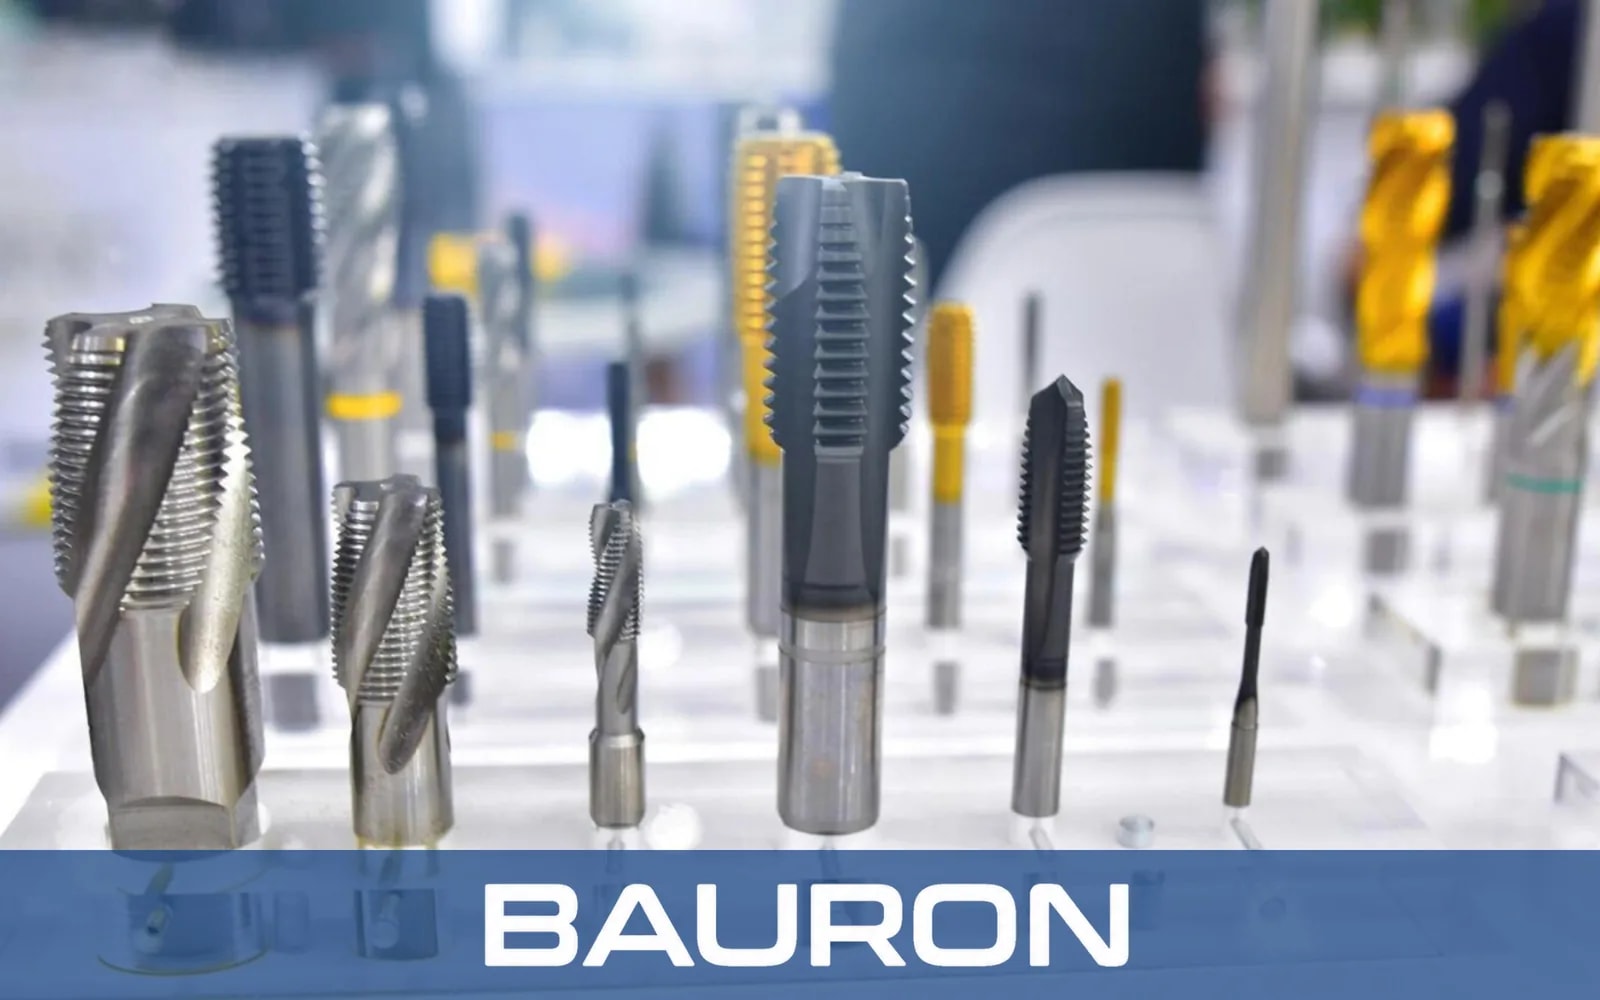
Combinar a furação, a roscagem e o acabamento da entrada pode reduzir o tempo de ciclo em peças adequadas com furos passantes.
Uma única ferramenta pode poupar posições no magazine e reduzir o tempo improdutivo de troca de ferramenta.
As secções integradas de broca e de macho favorecem um alinhamento consistente entre furo e rosca quando trabalham numa montagem rígida e com baixo batimento.
O espaçamento entre a broca e o macho é concebido para que o pré-furo atravesse a peça antes de a secção completa de corte da rosca entrar em ação.
Os revestimentos específicos da aplicação podem reduzir o atrito e o desgaste durante a furação e roscagem combinadas.
| Especificação | Gama / Detalhes |
|---|---|
| Gama de diâmetros | #4 a 1/2"; métricos de M3 a M12 em determinadas configurações |
| Perfis de rosca | UNC, UNF, métricas e passos personalizados |
| Geometria dos canais | Ponta espiral ou canal espiral curto |
| Tipo de haste | Cilíndrica reta, sextavada de 1/4" ou haste de máquina |
| Tipo de operação | Furação, roscagem e chanfro da entrada de furos passantes |
| Espessura do material | Referência inicial habitual: não superior ao diâmetro nominal do macho; verificar em função da geometria exata da ferramenta |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| HSS (aço rápido) | Aço macio, alumínio, latão e plásticos compatíveis. | A tenacidade ao impacto suporta a furação e roscagem em geral, em que as cargas de corte variam ao longo da ferramenta. |
| Cobalto (HSS-Co) | Aço inoxidável e ligas de maior resistência. | A dureza a quente melhorada ajuda a resistir à degradação das arestas em materiais mais tenazes. |
| Revestimento TiN / TiAlN | Furação e roscagem em produção em materiais compatíveis. | Um revestimento adequado pode reduzir o atrito, limitar a gripagem e melhorar a resistência ao desgaste. |
A ponta de broca e a secção de macho enfrentam condições de corte diferentes, pelo que o substrato, o revestimento, o refrigerante, a espessura da peça e os parâmetros sincronizados da máquina têm de ser avaliados em conjunto.
Utilizam posicionamento rápido e controlo sincronizado do fuso para ciclos consolidados de execução de furos.
Executam programas de roscagem rígida que combinam a furação do pré-furo e a roscagem com uma única ferramenta.
Integram ferramentas combinadas em produção dedicada multifuso ou em linhas transfer. A roscagem contínua de porcas é um processo distinto, que utiliza machos de haste curva.
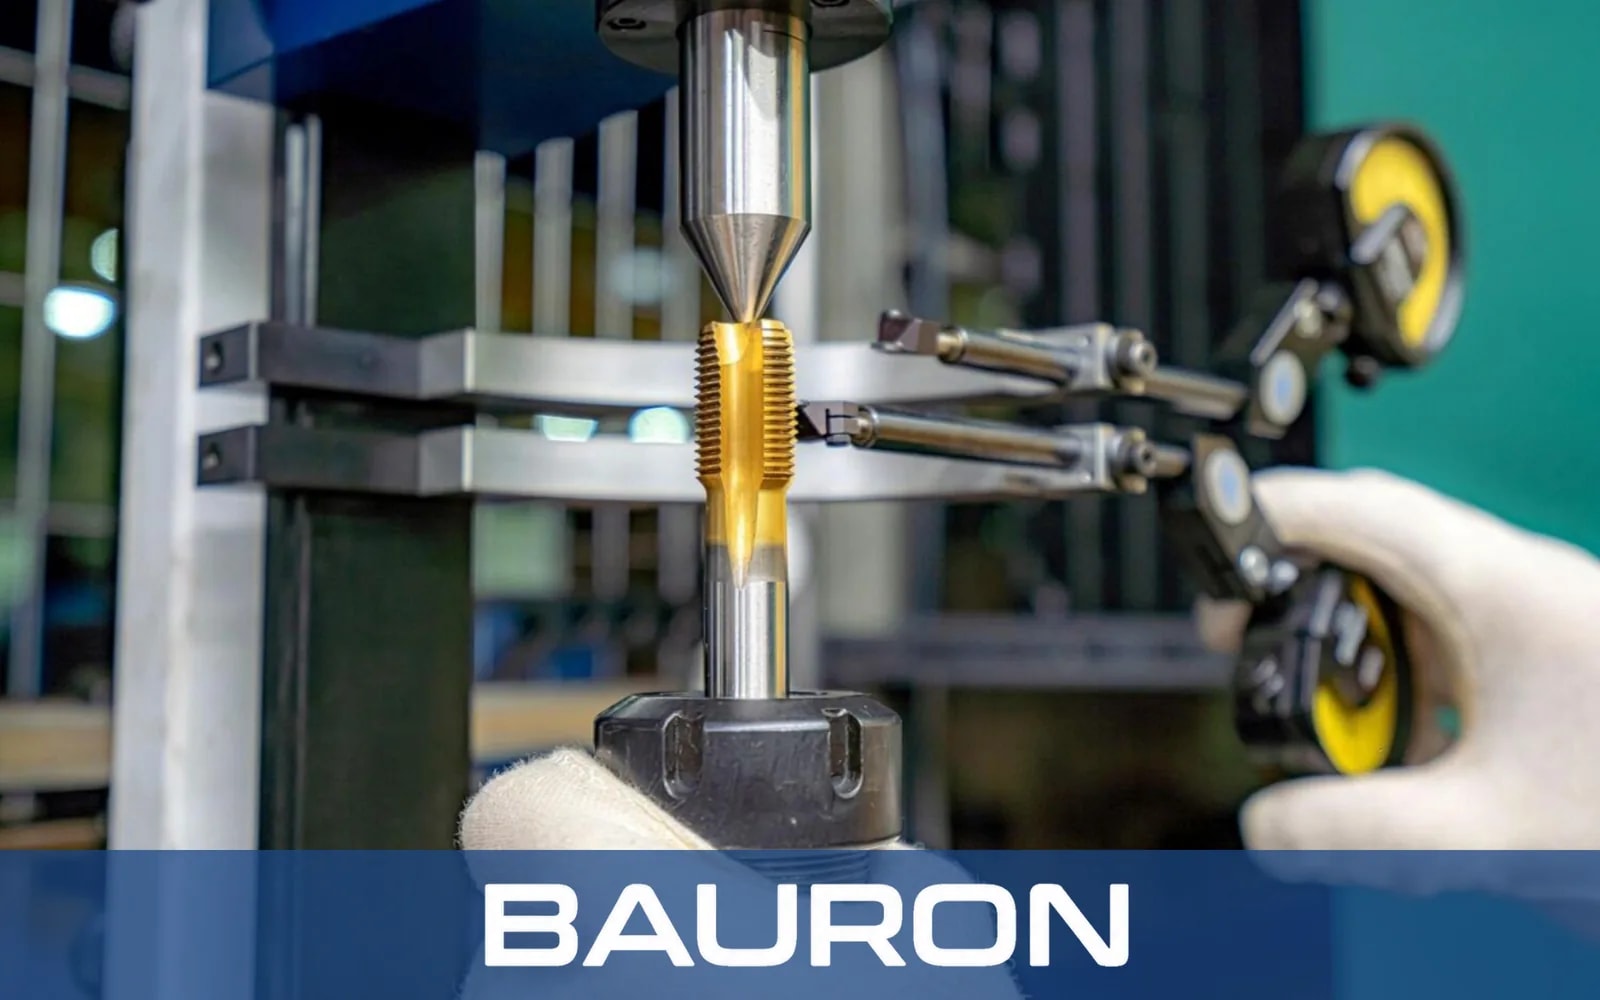
Fura e rosca furos passantes em caixas elétricas, painéis e estruturas compatíveis, incluindo trabalhos em quadros de comando para a indústria de automação.
Reduz as trocas de ferramenta na produção repetida de suportes e caixas.
Combina operações numa máquina CNC de furar e roscar quando a ponta da ferramenta tem folga para além da peça.
Poupa posições no magazine de ferramentas ao substituir brocas, machos e ferramentas de chanfrar separados em peças adequadas.
A geometria típica de broca-macho combinada destina-se a furos passantes, porque a ponta de broca tem de sair do material antes de a secção de roscagem completar a rosca. Uma aplicação em furo cego exige uma ferramenta concebida para esse fim e uma folga verificada, ou uma broca de pré-furo separada seguida de machos de canal espiral.
Uma referência inicial habitual limita a espessura a cerca do diâmetro nominal do macho, mas o limite real é definido pelo comprimento da ponta de broca, pelo espaçamento entre broca e macho, pelo comprimento do chanfro, pela folga de saída e pelo material da peça.
A máquina tem de permitir a furação controlada e a roscagem sincronizada com inversão. Programe o avanço, a velocidade, a profundidade de transição e a retirada de acordo com os dados do fabricante da ferramenta e o passo exato da rosca.
Um macho normal, por exemplo um macho de ponta espiral para furos passantes, exige um pré-furo executado separadamente e pode ser seguido de uma ferramenta de chanfrar. Uma ferramenta combinada pode consolidar essas operações, dependendo a redução efetiva do tempo de ciclo da geometria da peça, da aceleração da máquina e do tempo atual de troca de ferramenta.
A Bauron pode analisar passos não normalizados, comprimentos da ponta de broca, espaçamento entre macho e broca, chanfros escalonados, hastes, substratos e revestimentos para produzir machos personalizados para uma aplicação específica em furos passantes.
A Bauron presta suporte de design e engenharia para a geometria da ponta de broca, o espaçamento entre broca e macho, os passos de rosca, os degraus de chanfro, as hastes, os substratos e os revestimentos. Partilhe a secção da peça e o ciclo da máquina para análise técnica.
Falar com engenharia