Alinhamento manual
O quadrado de arrasto encaixa num desandador, permitindo ao operador alinhar a ferramenta com o pré-furo; a entrada longa dos machos cónicos facilita este alinhamento inicial.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
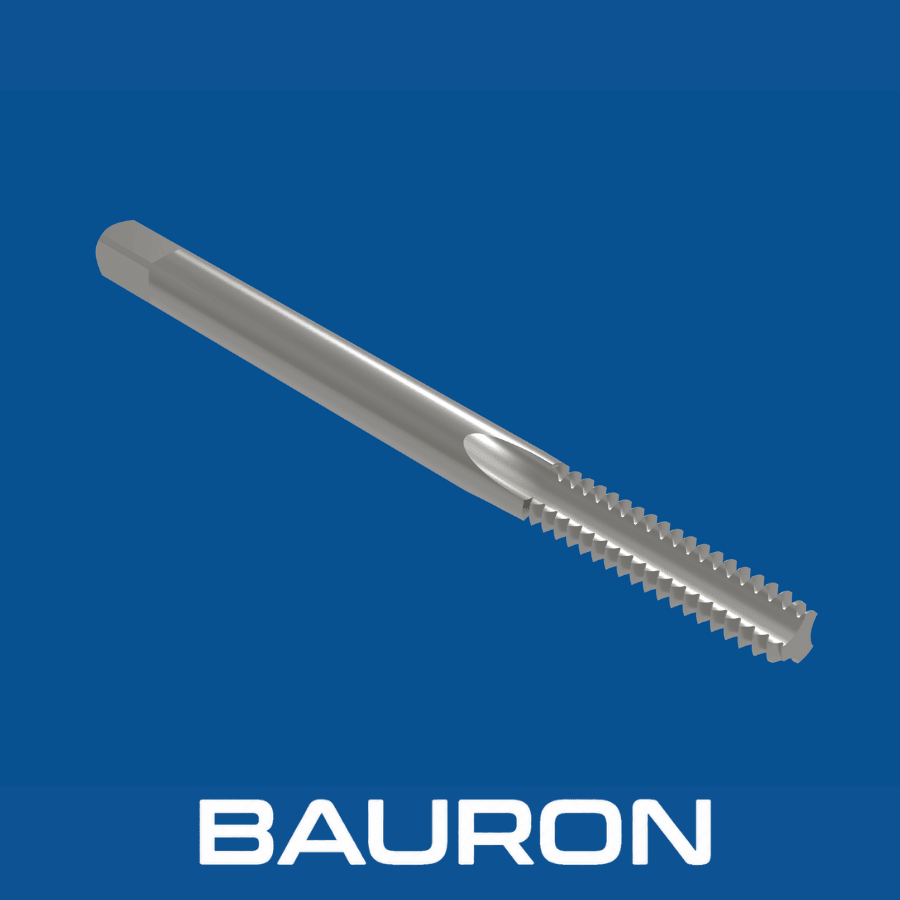
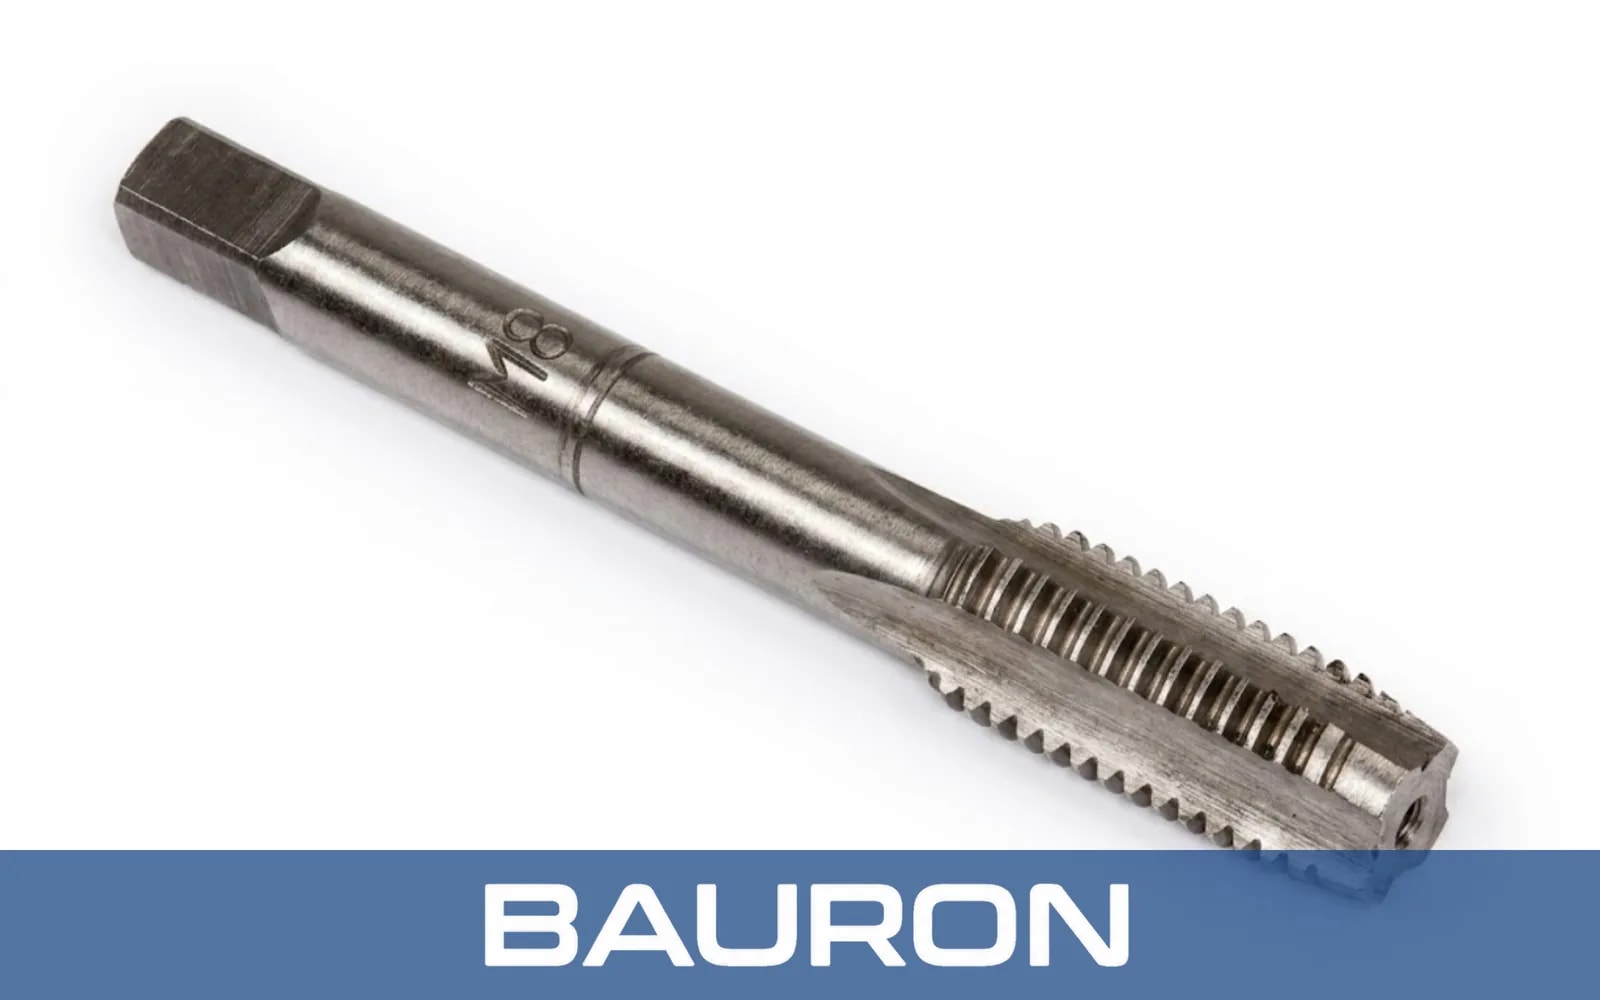
Os machos manuais de canal reto da Bauron criam roscas interiores com um desandador ou com um fuso controlado a baixa velocidade. Os vales dos canais são paralelos ao corpo da ferramenta e retêm as aparas durante o corte, pelo que nas operações manuais é habitual inverter periodicamente o sentido de rotação para quebrar e remover as aparas.
O quadrado de arrasto encaixa num desandador, permitindo ao operador alinhar a ferramenta com o pré-furo; a entrada longa dos machos cónicos facilita este alinhamento inicial.
Os dentes chanfrados da frente cortam progressivamente o perfil da rosca à medida que o desandador ou o fuso roda.
As aparas acumulam-se nos vales dos canais retos e podem exigir inversões periódicas e limpeza.
Os dentes de diâmetro completo atrás do chanfro formam a rosca interior acabada.
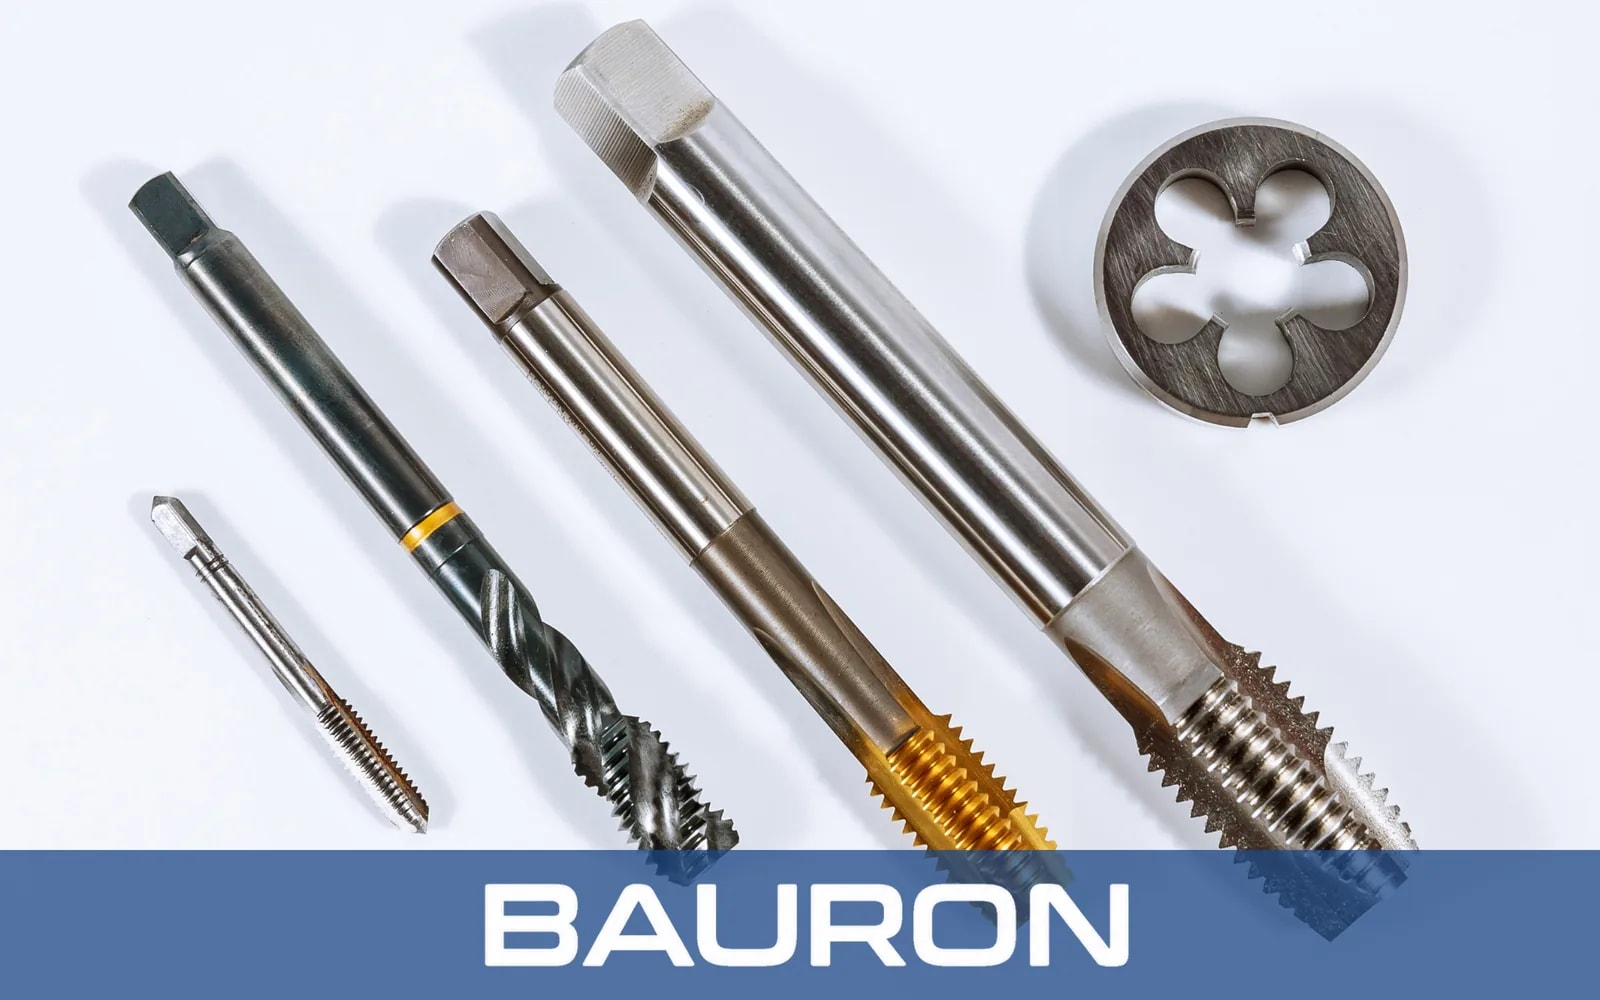
A operação manual proporciona uma resposta tátil que ajuda o utilizador a reagir ao aumento da resistência ao corte.
As entradas cónica, intermédia e de fundo servem para iniciar, roscar em geral e fazer o acabamento de furos cegos; utilizadas em conjunto como um jogo de machos de fundo, cobrem uma sequência completa de roscagem manual.
A extremidade quadrada encaixa em desandadores correspondentes e em porta-machos adequados.
Com ferramentas adequadas à aplicação, é possível roscar aço macio, ferro fundido, bronze, alumínio e polímeros densos.
O núcleo de canal reto proporciona rigidez, embora o diâmetro correto do pré-furo, a lubrificação e o controlo de aparas continuem a ser importantes.
| Especificação | Gama / Detalhes |
|---|---|
| Gama de diâmetros | #0 a 2"+; métricos de M1,6 a M50+ disponíveis |
| Tipos de chanfro | Chanfro cónico, intermédio ou de fundo |
| Perfis de rosca | UNC, UNF, métricas, NPT e passos finos |
| Tipo de canal | Canais retos paralelos |
| Tipo de haste | Cilíndrica reta com quadrado de arrasto |
| Tolerância | Opções de ajuste das classes 2B e 6H |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| HSS (aço rápido) | Aço macio, latão, alumínio e plásticos. | O gume afiado, a tenacidade e a resistência ao choque são adequados para a roscagem manual controlada. |
| Aço ao carbono | Reparações ligeiras, recuperação de roscas e metais macios. | Uma opção económica para trabalhos de manutenção em pequenas quantidades. |
| Brilhante / sem revestimento | Metais não ferrosos em geral e aço macio. | Uma aresta sem revestimento preserva a geometria de corte afiada e evita o custo do revestimento. |
O HSS combina gume afiado e tenacidade para a roscagem manual em geral, o aço ao carbono é adequado para trabalhos ligeiros em pequenas quantidades e as ferramentas brilhantes sem revestimento mantêm uma aresta de corte afiada para utilização manual. Para a roscagem à máquina em montagens estáveis, os machos de metal duro integral oferecem maior rigidez e resistência ao desgaste do que as qualidades para machos manuais.
Dão ao operador controlo direto e resposta tátil durante o corte da rosca.
Garantem o alinhamento axial durante a roscagem a baixa velocidade num torno manual.
Utilizam um acessório de roscagem adequado ou um procedimento controlado do fuso para uma roscagem alinhada.
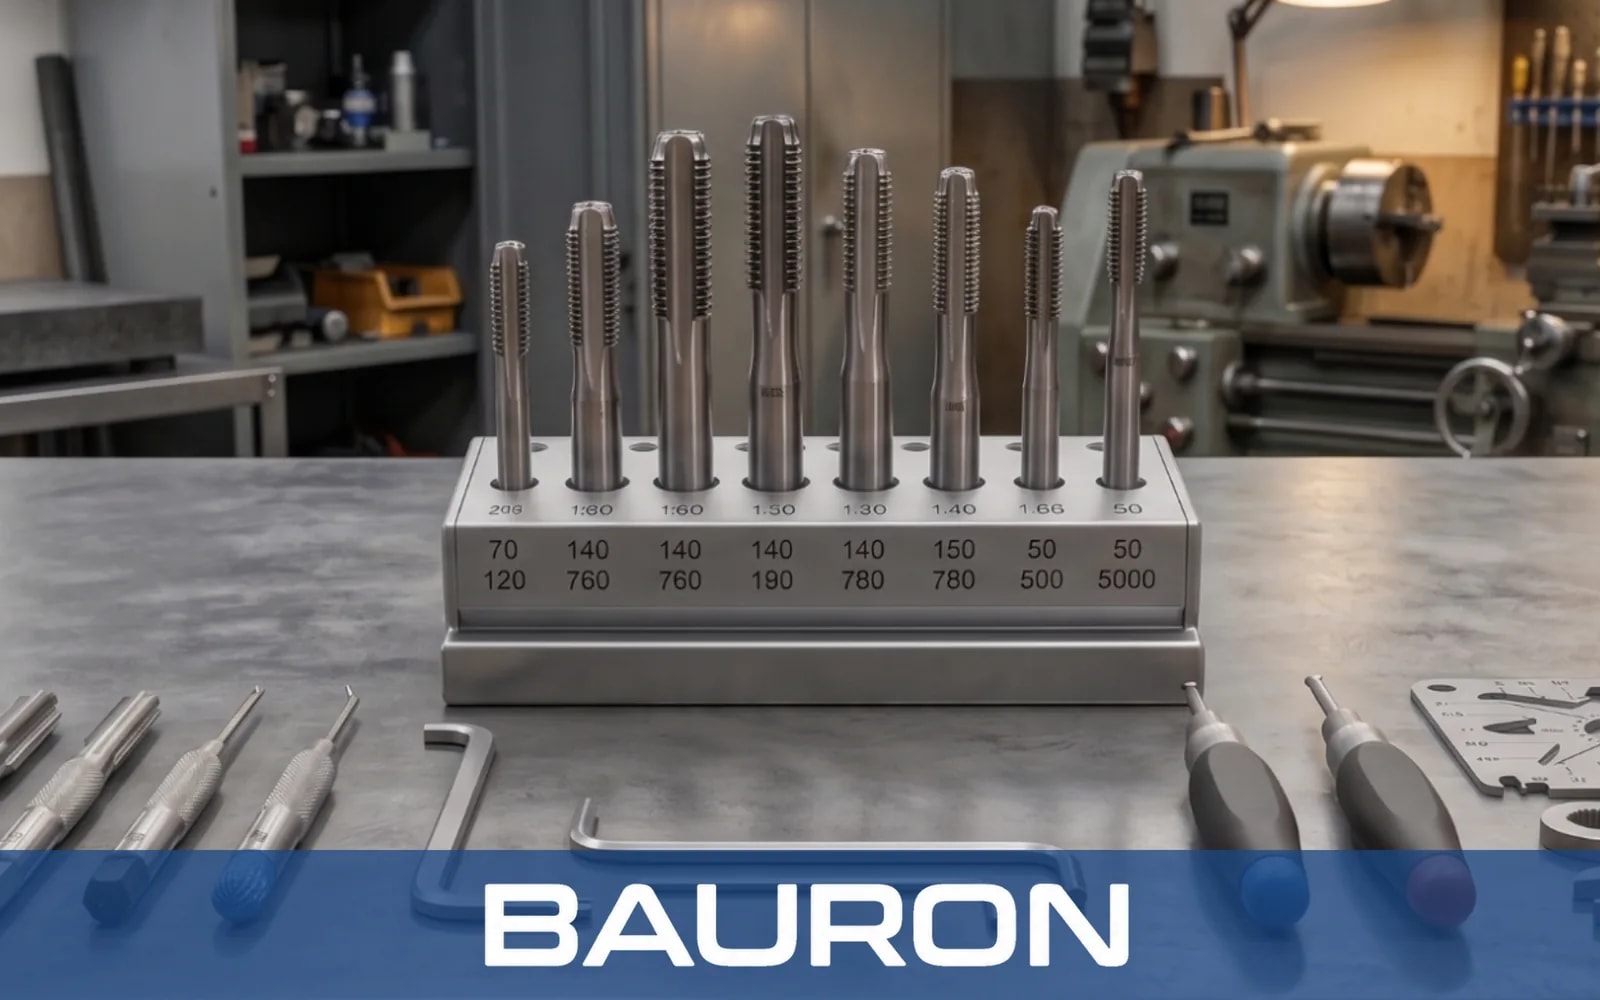
Corta roscas novas ou recupera perfis de rosca utilizáveis em reparações manuais, incluindo trabalhos a bordo e no cais na indústria de construção naval.
Rosca ferro fundido, latão e plásticos adequados cujas aparas tendem a partir-se em pequenos fragmentos.
Serve ambos os tipos de furo quando a forma do chanfro e o método de remoção de aparas são adequados à aplicação.
Produz pequenas quantidades de roscas interiores sem uma montagem de roscagem automatizada dedicada, muitas vezes com um jogo de machos intermédios que cobre as dimensões mais comuns.
Com os machos de corte à direita mais comuns, avance aproximadamente meia a uma volta e depois recue cerca de um quarto de volta para quebrar a apara. O método exato depende do material, da geometria do macho, da lubrificação e das indicações do fabricante.
Os fabricantes de machos dão habitualmente aos machos manuais canais retos e quadrado de arrasto para controlo manual. Os machos de máquina utilizam frequentemente geometria de ponta espiral ou de canal espiral para orientar as aparas durante ciclos automatizados contínuos.
Podem trabalhar em ciclos de máquina adequados, a baixa velocidade ou controlados, especialmente em materiais de apara curta. A retenção de aparas pode exigir um planeamento de ciclo diferente do dos machos de ponta espiral ou de canal espiral; o nosso guia de machos CNC compara a forma como cada tipo de canal orienta as aparas.
Utilize um fluido de corte compatível com o material da peça e do macho, a menos que o material ou o processo exija especificamente roscagem a seco. Uma lubrificação adequada pode reduzir o atrito, melhorar o acabamento e diminuir o risco de encravamento.
As opções personalizadas podem incluir passos em polegadas fracionárias, métricos e não normalizados, classes de ajuste, comprimentos de chanfro, dimensões da haste, materiais e revestimentos.
A Bauron presta suporte de design e engenharia para especificações de rosca personalizadas, perfis de chanfro, geometria dos canais, material da ferramenta e revestimentos. Partilhe o tipo de furo, o material da peça e o método de trabalho para análise técnica.
Falar com engenharia