Alinhamento no pré-furo
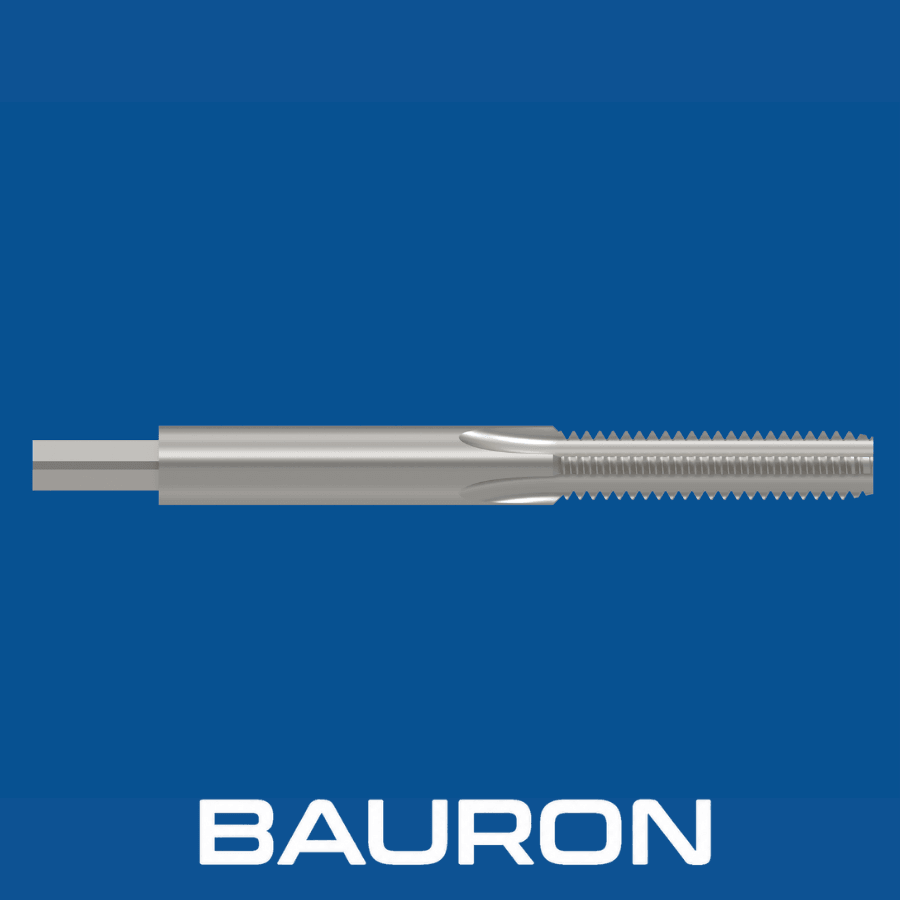
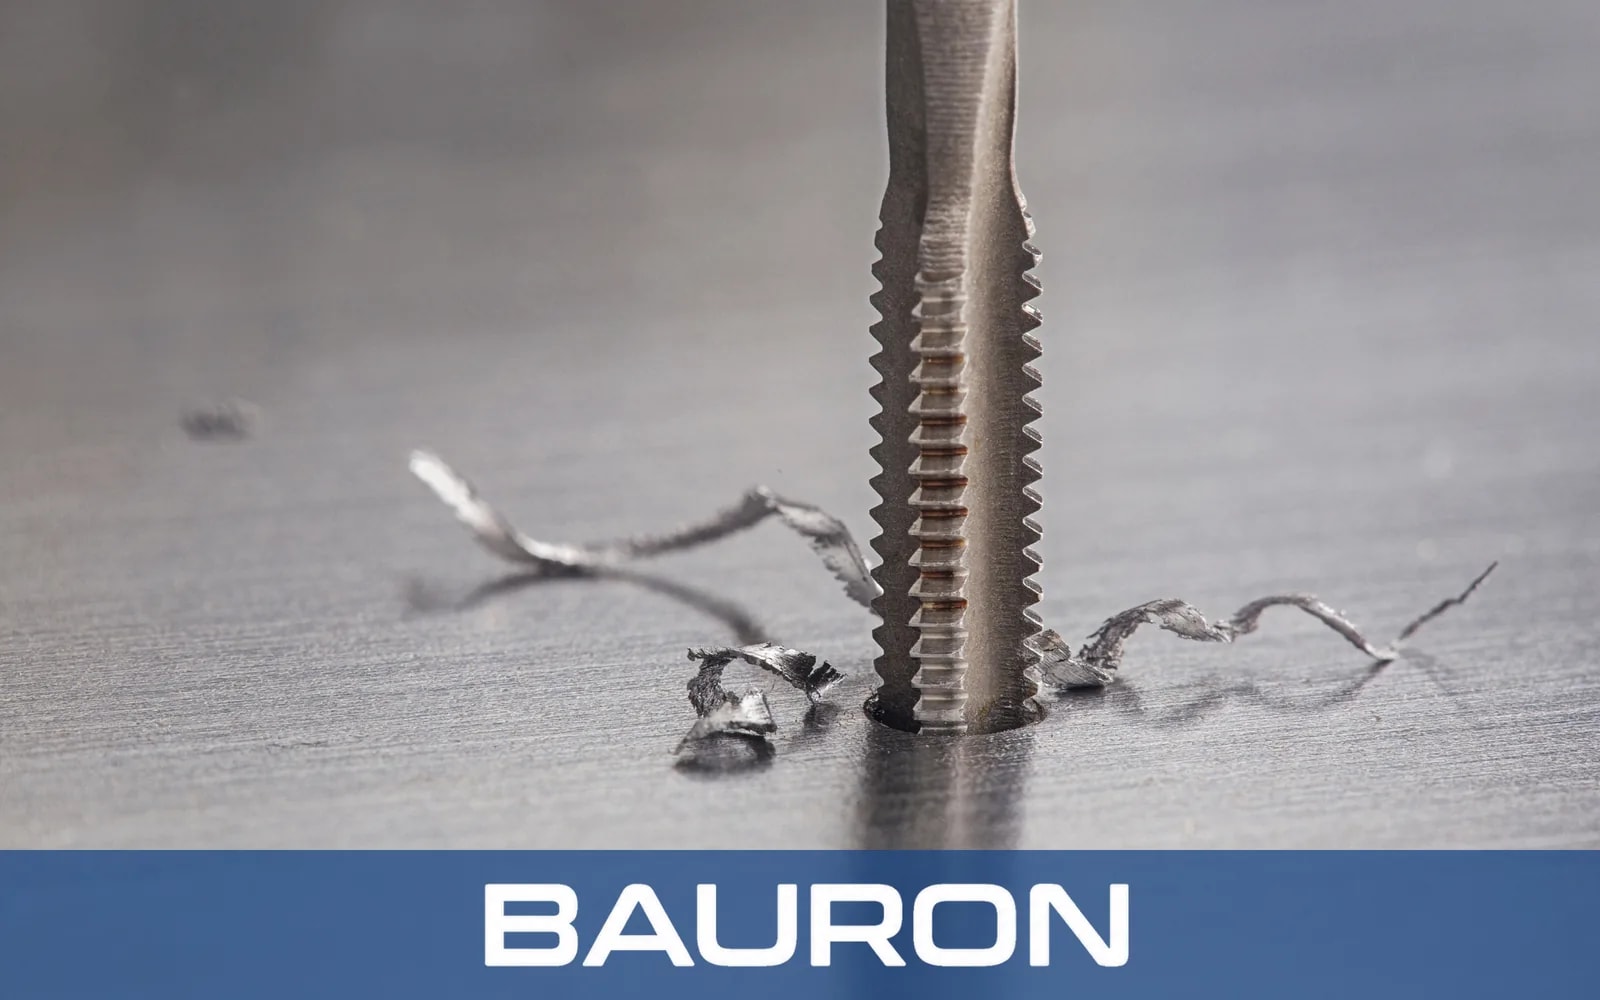
O chanfro de entrada entra num furo com o diâmetro correto e ajuda a estabelecer o eixo da rosca.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
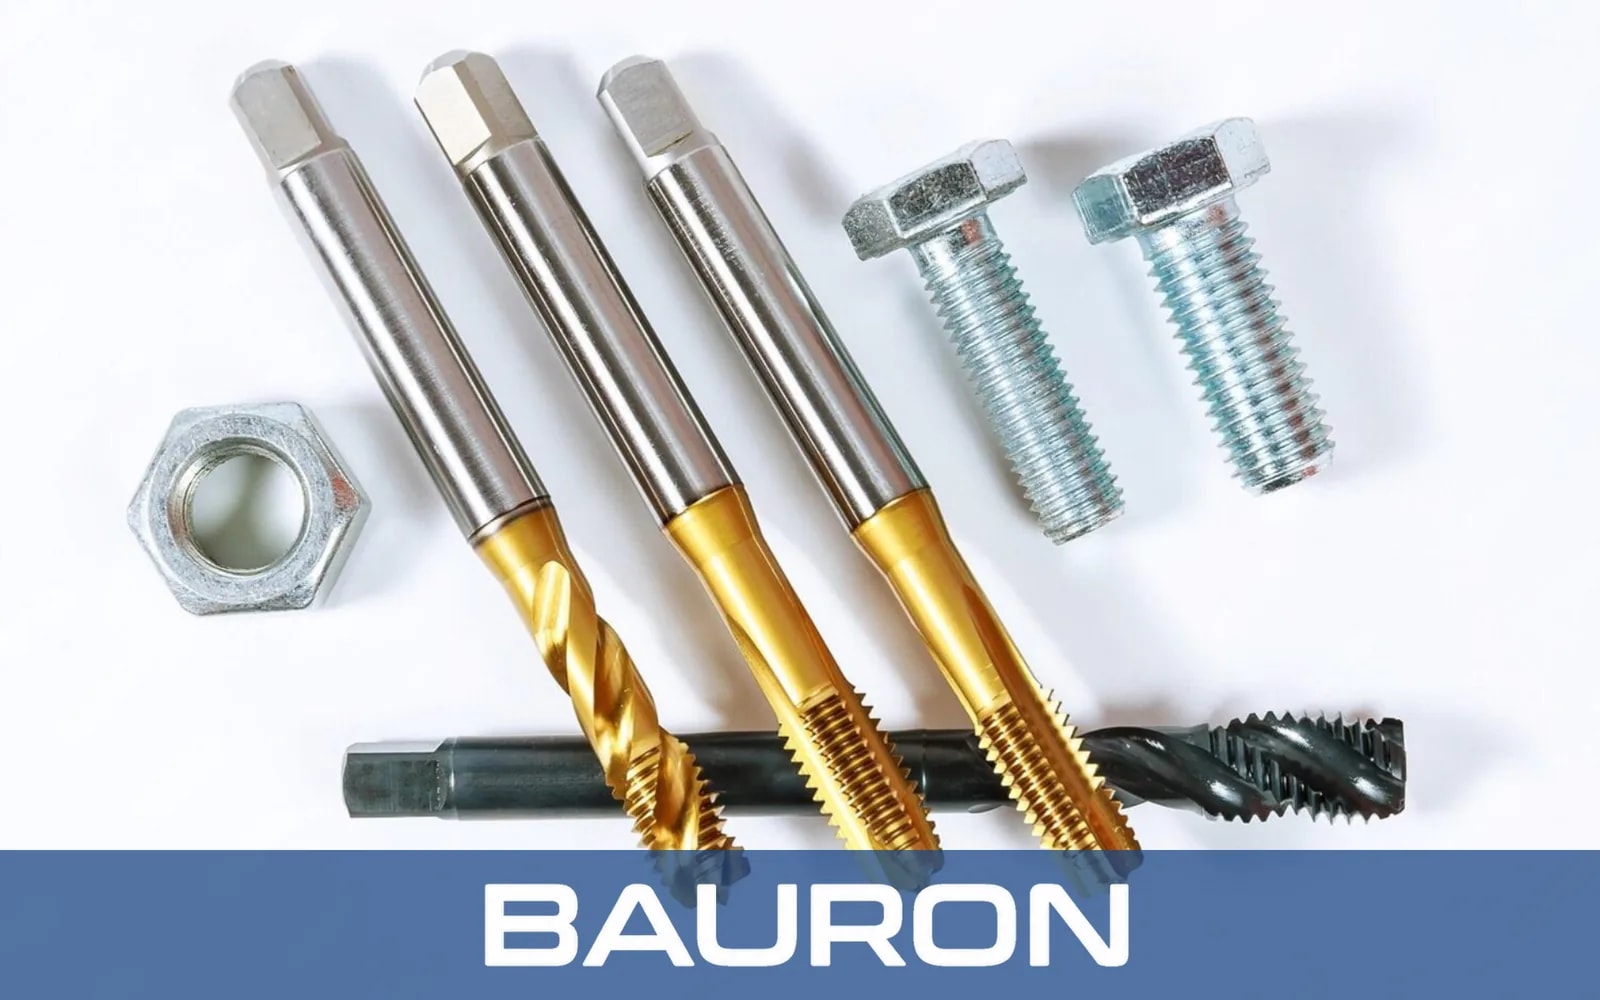
Os machos para parafusos de máquina são machos de máquina de pequeno diâmetro para dimensões numeradas de elementos de fixação, normalmente de #0 a #12. As versões de corte talham perfis UNC ou UNF num pré-furo, enquanto as versões de laminação deslocam material suficientemente dúctil. A sua pequena secção transversal torna o alinhamento, o controlo do pré-furo, a gestão de aparas e o binário especialmente importantes.
O chanfro de entrada entra num furo com o diâmetro correto e ajuda a estabelecer o eixo da rosca.
Os dentes retificados cortam progressivamente o perfil ou, numa configuração de laminação, os lóbulos de conformação deslocam o material.
A geometria dos canais dos machos de corte afasta as pequenas aparas dos dentes ativos para reduzir a compactação.
Os dentes atrás do chanfro geram o diâmetro de flancos final e os flancos da rosca.
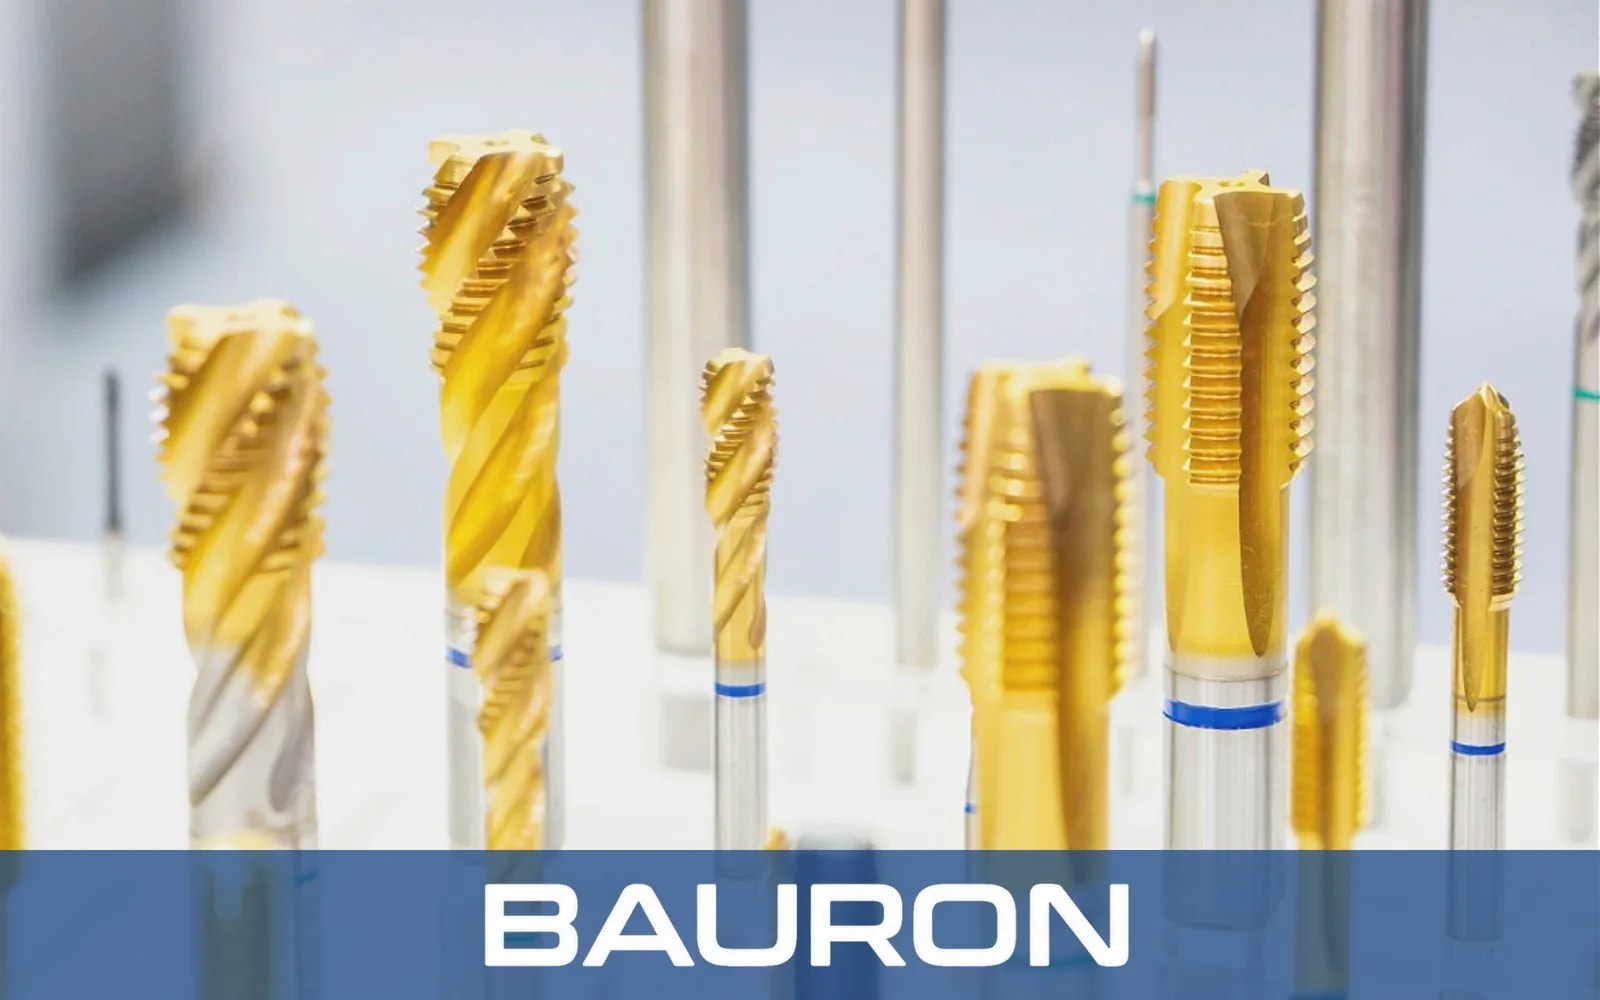
Existem machos para roscas de parafuso nas dimensões mais comuns de parafusos de máquina, incluindo #0, #1, #2, #3, #4, #5, #6, #8, #10 e #12.
A geometria do núcleo e dos canais é equilibrada para garantir resistência à torção, mantendo espaço para as aparas em pequenos diâmetros.
As entradas cónica, intermédia e de fundo permitem um início progressivo, trabalhos gerais ou roscas perto do fundo de um furo cego.
Os modelos de canal reto, ponta espiral, canal espiral e de laminação sem canais respondem a diferentes condições de furo e de aparas.
As seleções de limite de passo GH asseguram a folga pretendida para roscas interiores da classe 2B ou 3B quando todo o processo é controlado.
| Especificação | Gama / Detalhes |
|---|---|
| Dimensionamento do diâmetro | Dimensões de parafusos de máquina de #0 (0.060") a #12 (0.216") |
| Sistemas de rosca | UNC de passo grosso e UNF de passo fino |
| Perfis de chanfro | Cónico, normalmente 7–10 fios; intermédio, 3–5 fios; de fundo, 1–2 fios |
| Geometria dos canais | Canal reto, ponta espiral, canal espiral ou laminação sem canais |
| Tipo de haste | Haste cilíndrica reta com quadrado de arrasto |
| Limites de passo | GH1, GH2, GH3 ou limites específicos da aplicação para o ajuste de rosca interior exigido |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| HSS (aço rápido) | Aço macio, latão, alumínio e plásticos compatíveis. | A tenacidade ao impacto é útil para as delicadas arestas de corte de pequeno diâmetro. |
| Cobalto (HSS-Co) | Aço inoxidável, titânio e ligas para temperaturas mais elevadas. | A dureza a quente melhorada ajuda a evitar o embotamento das arestas em materiais mais tenazes e abrasivos. |
| Revestimento TiN / TiAlN | Produção automatizada em materiais de peça compatíveis. | Um revestimento adequado pode reduzir o atrito, limitar a adesão e melhorar a resistência ao desgaste dos dentes pequenos. |
Escolha o substrato, o revestimento, o chanfro, o tipo de canal e o fluido de corte do macho em função do material, do tipo de furo, do ajuste da rosca, do controlo da máquina e do volume de produção. Em montagens rígidas e estáveis, também se podem considerar machos de metal duro integral pela sua resistência ao desgaste em materiais abrasivos.
Executam ciclos de roscagem controlados para pequenos furos roscados em suportes, caixas e chassis. Em secções de chapa fina, os machos combinados de máquina podem furar e roscar determinadas dimensões numeradas com uma única ferramenta.
Produzem roscas em miniatura em componentes torneados para os setores médico, eletrónico e aeroespacial.
Roscam pequenos furos repetidos em conjuntos de ferragens e de eletrónica de grande volume.
Servem trabalhos de prototipagem, fabrico de instrumentos e reparação em que o alinhamento e o binário podem ser controlados.
Produz pequenas roscas de montagem em chassis, espaçadores de placas de circuito e caixas de dispositivos para o fabrico de eletrónica.
Rosca componentes para equipamentos óticos, sensores, equipamentos de diagnóstico e mecanismos finos.
Permite a produção repetível de furos roscados em pequenas ferragens e componentes de eletrodomésticos. A roscagem de porcas em grande volume exige machos de haste curva em máquinas dedicadas de roscar porcas.
Prepara furos de montagem para sensores, interruptores, caixas de comando e conjuntos de acabamento.
Os machos para parafusos de máquina utilizam dimensões numeradas de #0 a #12, com diâmetros exteriores de 0.060 a 0.216 polegadas. As séries habituais de machos em polegadas fracionárias começam geralmente em 1/4 de polegada.
Utilize um chanfro cónico para um início progressivo, um chanfro intermédio para trabalhos gerais em furos passantes e em furos cegos suficientemente profundos, ou um chanfro de fundo quando as roscas completas têm de chegar perto da base de um furo cego.
Utilize o diâmetro de pré-furo especificado, mantenha o alinhamento axial, controle o batimento e o binário, aplique um fluido de corte adequado e selecione a geometria de ponta espiral para furos passantes ou um macho de canal espiral para furos cegos quando a direção das aparas o exigir.
A classe 2B é comum em roscas interiores comerciais para parafusos de máquina, enquanto a classe 3B proporciona um ajuste mais apertado. O limite de passo do macho deve ser selecionado tendo em conta o comportamento do material, a margem para o revestimento e os limites de inspeção exigidos para a rosca acabada.
A Bauron Precision Tools pode analisar passos não normalizados, limites de diâmetro de flancos personalizados, hastes prolongadas, geometrias de canal e de chanfro, substratos e revestimentos para aplicações de roscas pequenas.
A Bauron presta suporte de design e engenharia para dimensões de rosca numeradas, limites de passo, comprimentos de chanfro, tipos de canal, geometria da haste, substratos e revestimentos. Partilhe o desenho da peça e o processo de roscagem para análise técnica, quer o trabalho exija machos HSS quer ferramentas personalizadas de metal duro.
Falar com engenharia