Projeção das aparas para a frente
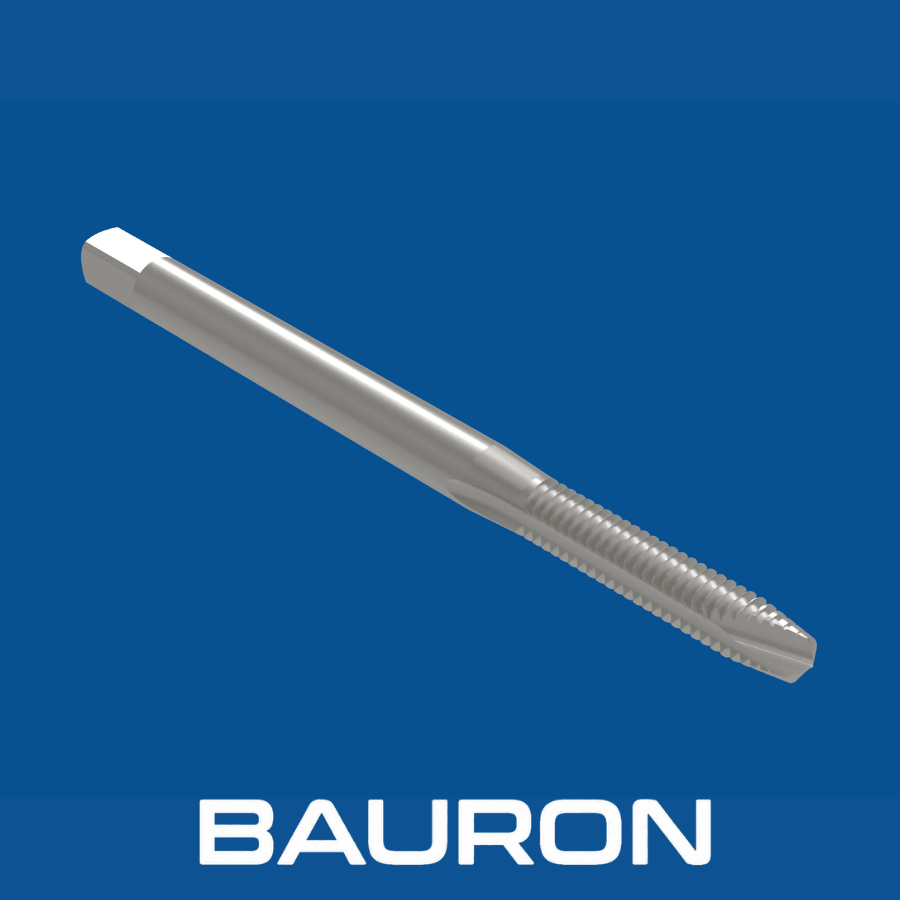
A aresta de corte angular conduz as aparas à frente do macho, em direção à saída do furo passante.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
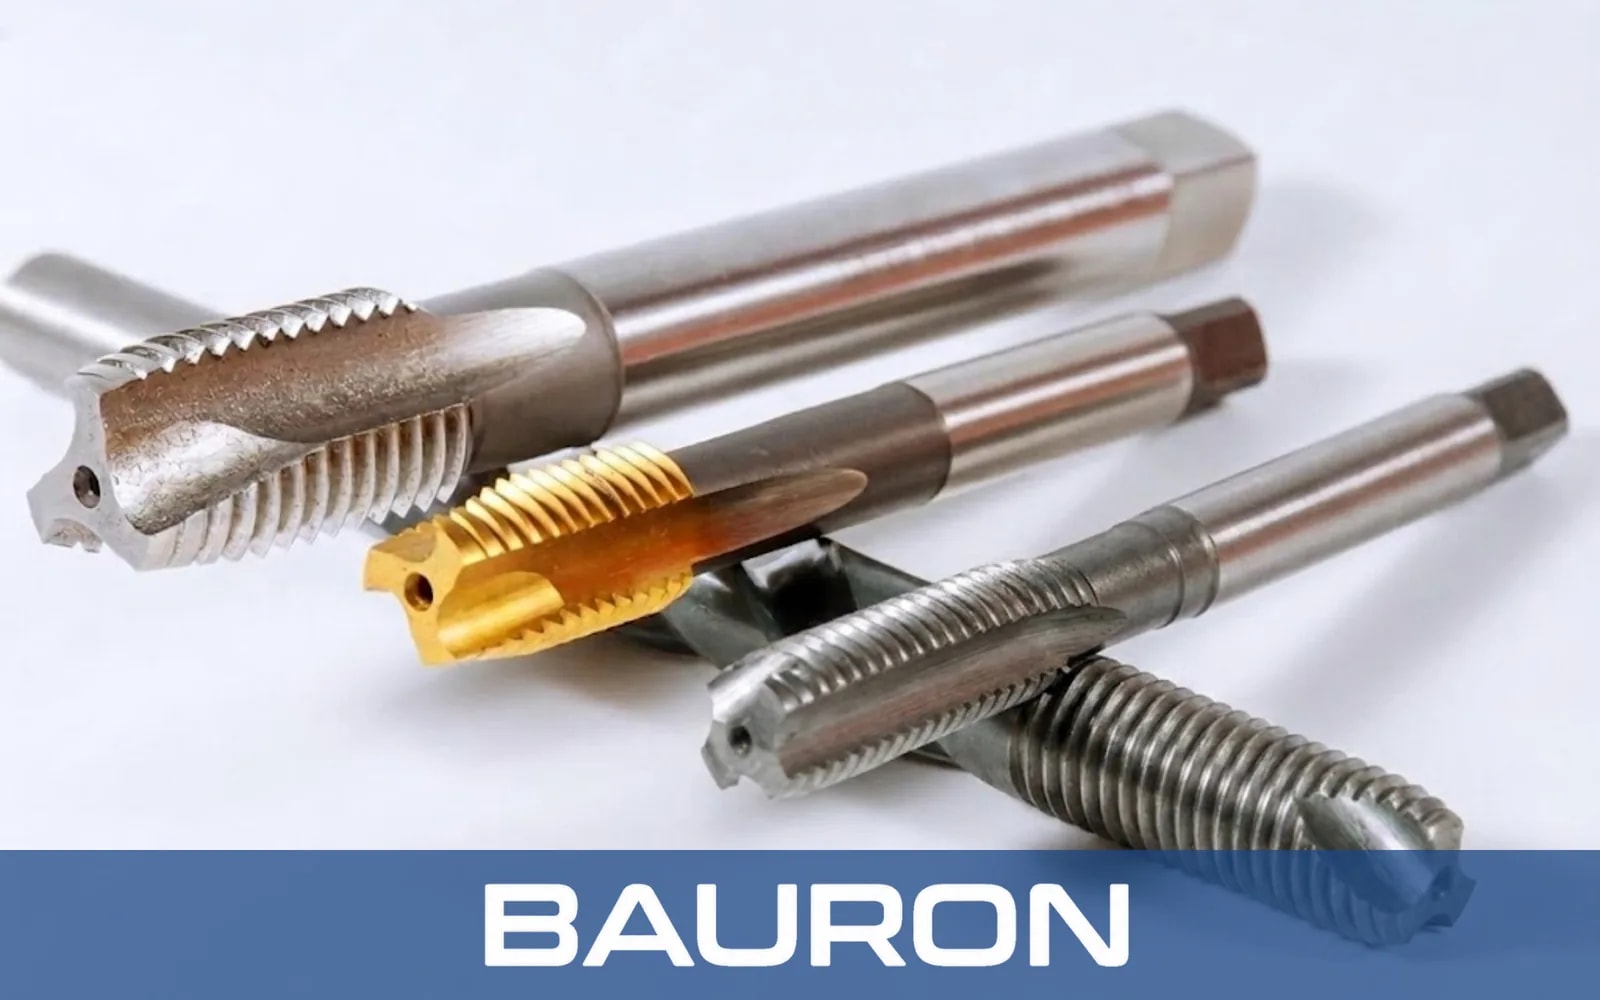
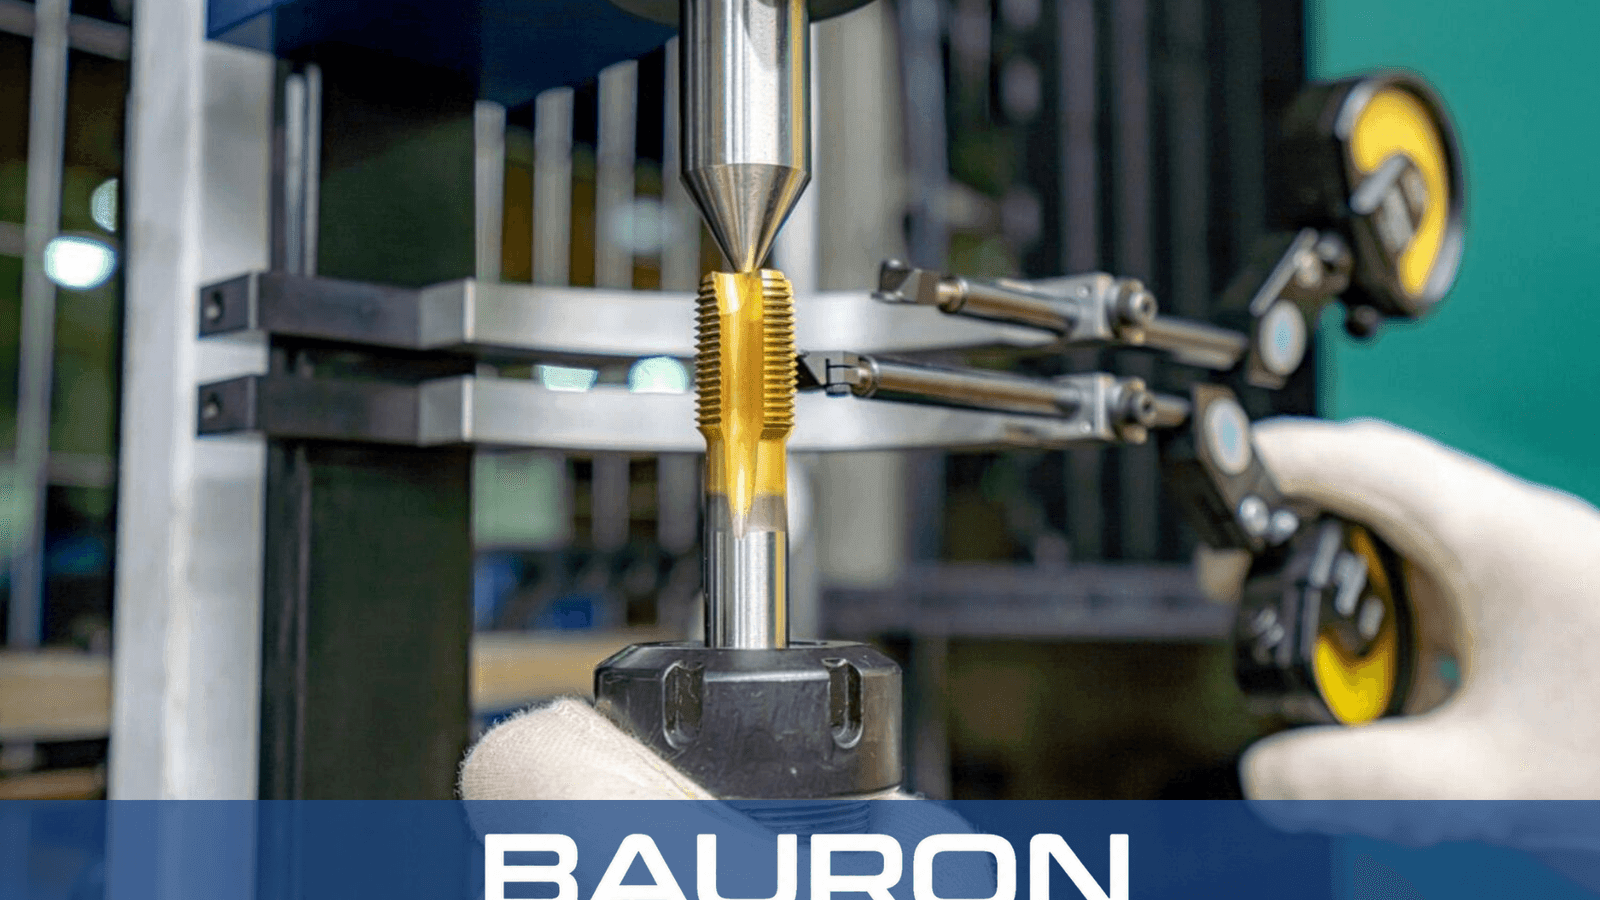
Os machos de ponta espiral da Bauron são ferramentas de corte de roscas interiores concebidas sobretudo para furos passantes. A geometria de corte angular na entrada corta o material e empurra as aparas para a frente, através da saída do furo, em vez de as puxar para trás ao longo do corpo dos canais.
A aresta de corte angular conduz as aparas à frente do macho, em direção à saída do furo passante.
Os canais pouco profundos atrás da ponta preservam um núcleo relativamente espesso para maior rigidez à torção.
A geometria da ponta favorece o corte controlado de materiais dúcteis em ciclos de máquina sincronizados.
A evacuação para a frente mantém as aparas afastadas das roscas acabadas atrás da zona de corte.
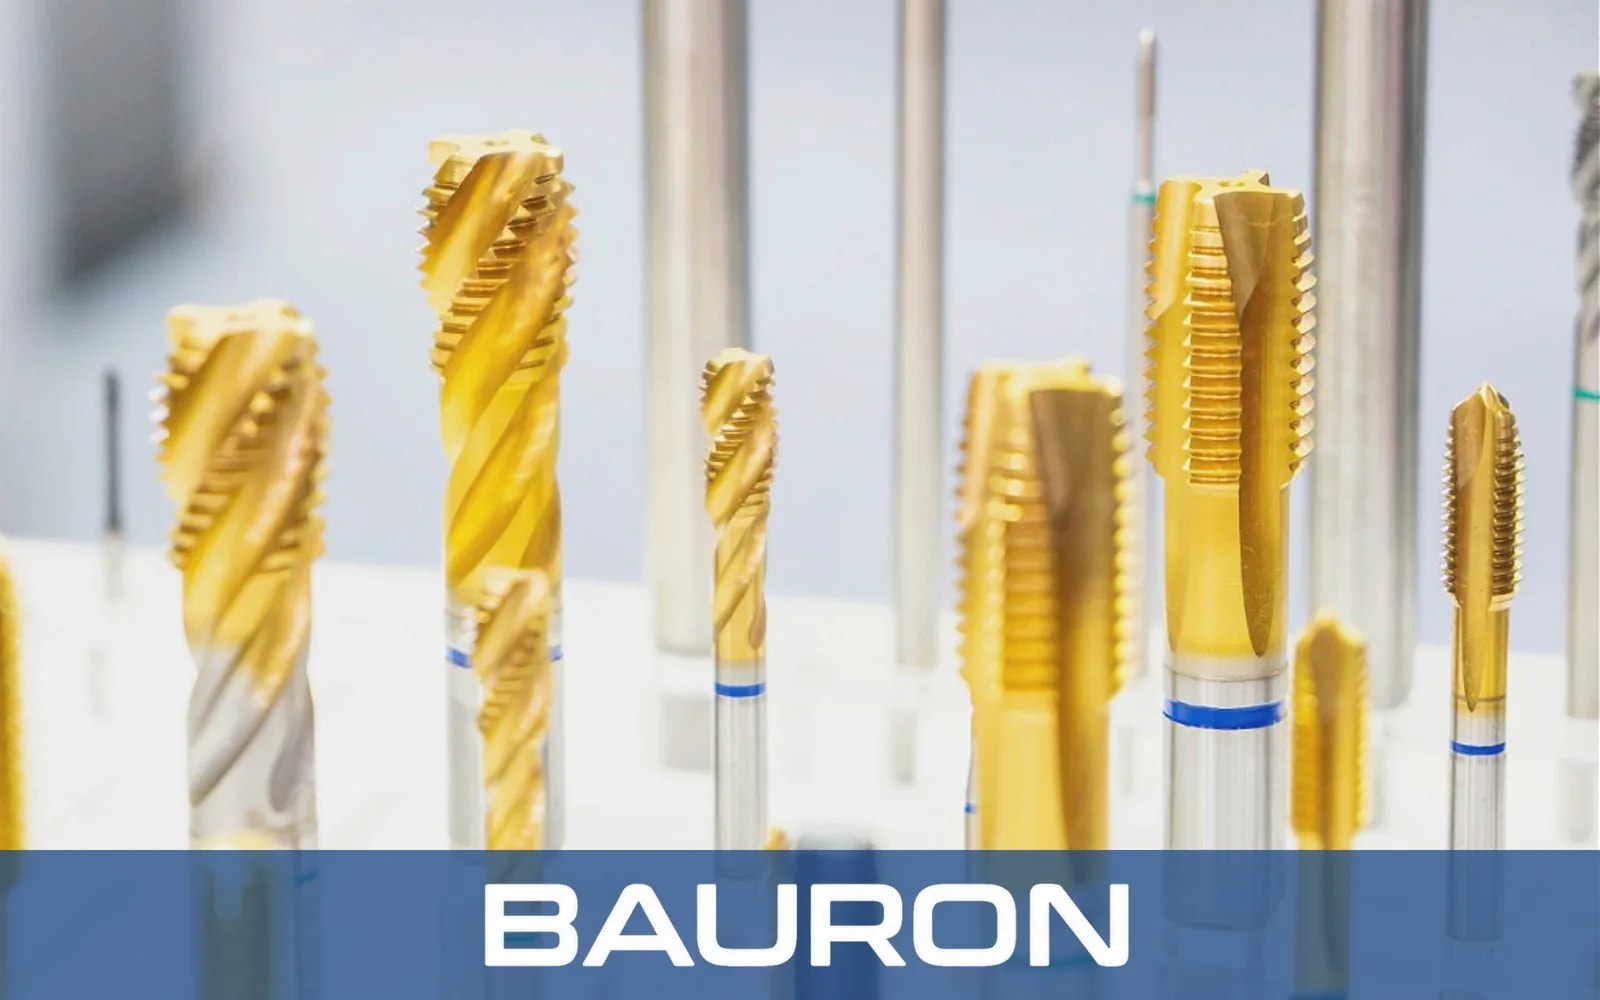
A ponta conduz as aparas para fora pelo lado oposto do furo passante e reduz a acumulação nos canais.
Os canais pouco profundos mantêm mais material no núcleo do que os canais espirais profundos, melhorando a rigidez à torção.
A rigidez do núcleo e o fluxo de aparas para a frente favorecem uma roscagem à máquina eficiente em condições adequadas.
A geometria angular da ponta corta o material enquanto conduz as aparas à frente da ferramenta.
Os canais pouco profundos permitem levar a lubrificação ou o refrigerante adequados à aplicação até perto da zona de corte.
| Especificação | Gama / Detalhes |
|---|---|
| Gama de diâmetros | #0 a 2"+; métricos de M1,6 a M50+ disponíveis |
| Perfil do chanfro | Chanfro intermédio; 3 a 5 fios como padrão |
| Perfis de rosca | UNC, UNF, métricas, NPT e perfis de passo personalizados |
| Geometria dos canais | Ponta espiral angular com canais retos pouco profundos |
| Tipo de haste | Padrão com quadrado de arrasto ou cilíndrica reta |
| Tolerância | Opções de precisão das classes GH e H |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| HSS-E (cobalto) | Aço inoxidável, aço-liga e titânio. | A dureza a quente ajuda a preservar a aresta de corte em materiais tenazes e dúcteis. |
| Metal duro integral | Materiais de elevada dureza e montagens de produção estáveis. | A rigidez e a resistência ao desgaste suportam a roscagem contínua à máquina quando o alinhamento é controlado. |
| Revestimento TiN / TiAlN | Roscagem automatizada de furos passantes. | A maior dureza superficial e o menor atrito podem reduzir o calor de corte e a gripagem. |
O HSS-E com cobalto combina tenacidade e dureza a quente, os machos de metal duro integral acrescentam rigidez e resistência ao desgaste em montagens estáveis e os revestimentos TiN ou TiAlN podem reduzir o atrito na roscagem em produção.
Executam ciclos sincronizados de roscagem rígida para componentes com furos passantes. Em peças finas com furos passantes, os machos combinados de máquina juntam num único corpo uma secção de macho de ponta espiral e uma broca de pré-furo.
Fixam os machos de ponta espiral em torretas axiais ou com ferramentas acionadas para a roscagem de furos passantes.
Executam operações de roscagem repetidas na produção em maior volume de ferragens e componentes.
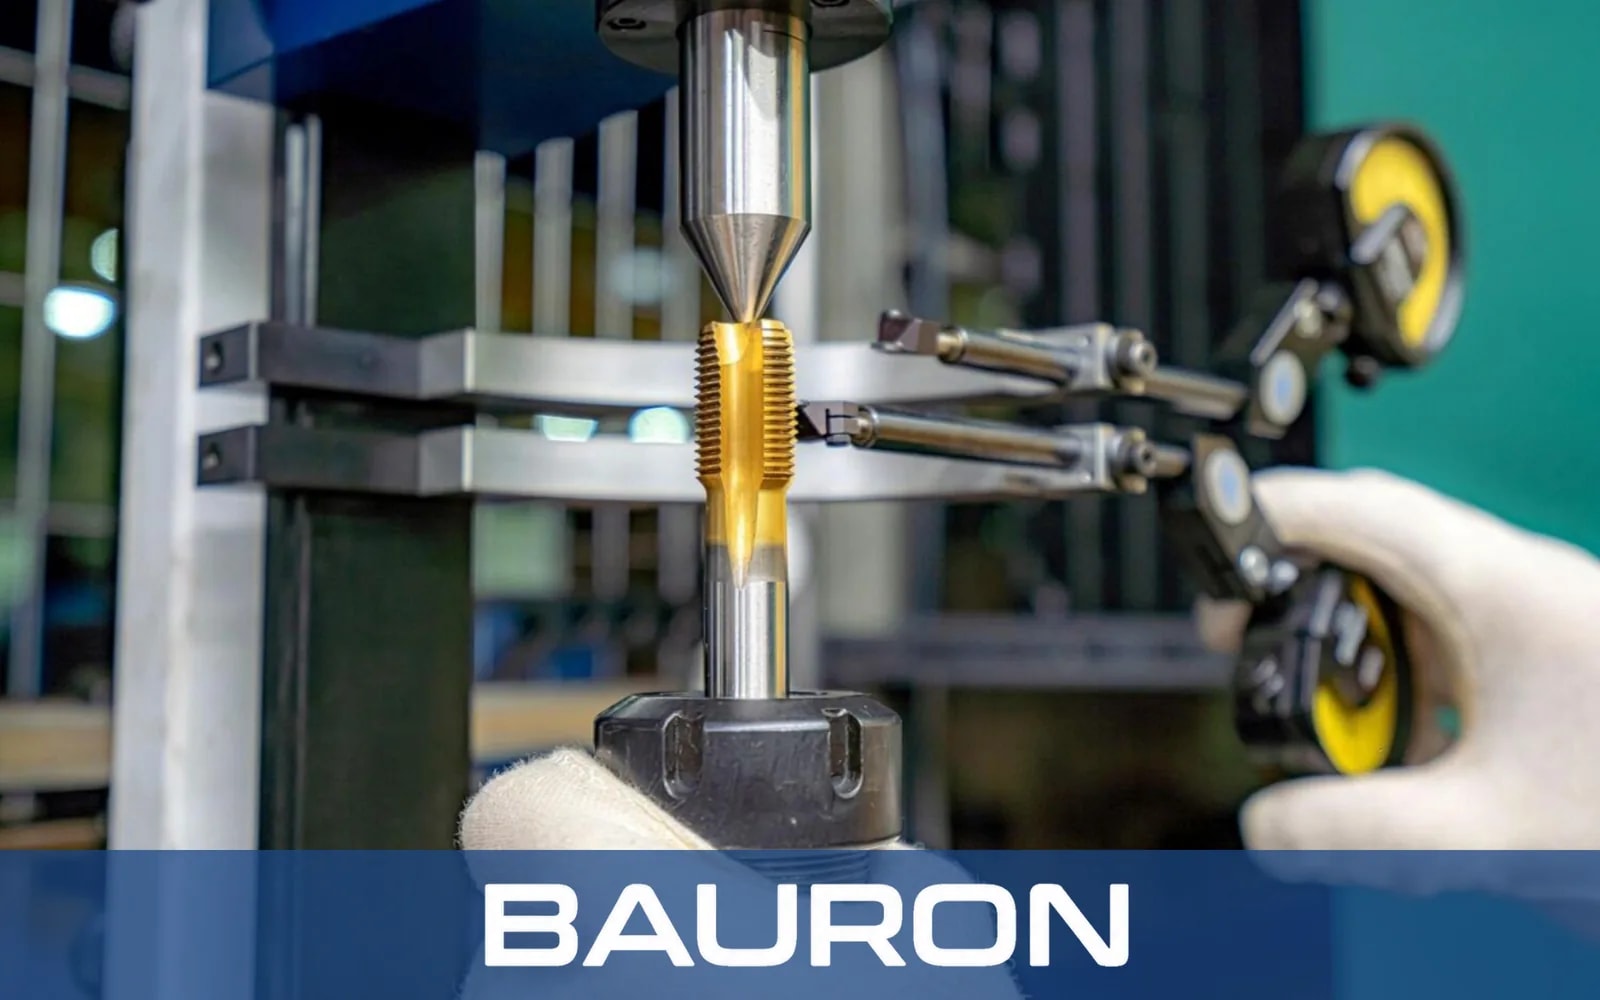
Corta roscas interiores em furos abertos enquanto empurra as aparas através da peça, por exemplo em suportes e caixas para o fabrico automóvel.
Trabalha materiais como alumínio, aço macio e aço inoxidável, que formam aparas contínuas. Quando se preferem roscas sem aparas, os machos de laminação para alumínio e outras ligas dúcteis são uma alternativa.
Trabalha em ciclos de roscagem rígida em centros de fresagem e de torneamento, normalmente logo após a furação do pré-furo com broca helicoidal, quando o avanço e o movimento do fuso estão sincronizados.
Os jogos em polegadas fracionárias ou métricos oferecem as dimensões de machos mais comuns para furos passantes em montagens de produção. Para as dimensões numeradas de #0 a #12, existem também machos de máquina de pequeno diâmetro com geometria de ponta espiral.
Os machos de ponta espiral empurram as aparas para a frente e destinam-se sobretudo a furos passantes. Os machos de canal espiral puxam as aparas para a entrada e são normalmente escolhidos para furos cegos.
Geralmente não é adequado, porque as aparas empurradas para a frente podem acumular-se no fundo da cavidade. Utilize um macho de canal espiral ou outro macho para furos cegos selecionado em função do material e do espaço disponível para as aparas.
Um jogo em polegadas fracionárias ou métrico dá aos operadores uma gama normalizada de machos para furos passantes e pode reduzir as trocas de ferramenta entre trabalhos.
A designação refere-se à geometria angular da ponta, que projeta as aparas para a frente através da peça, à frente da ferramenta de corte.
As opções específicas da aplicação podem incluir passos não normalizados, geometria da ponta, hastes prolongadas, alimentação de refrigerante, substratos e revestimentos como TiAlN ou TiCN.
A Bauron Precision Tools presta suporte de design e engenharia para dimensões de rosca personalizadas, geometria da ponta, comprimento da haste, alimentação de refrigerante e seleção do substrato e do revestimento. Partilhe as dimensões do furo passante, o material da peça e os requisitos do ciclo para análise técnica.
Falar com engenharia