Contacto sob pressão
As superfícies de conformação lobuladas entram em contacto com a parede de um pré-furo de dimensão precisa.
Rode o modelo com o rato ou um dedo. Use a roda do rato ou gesto de dois dedos para zoom controlado.
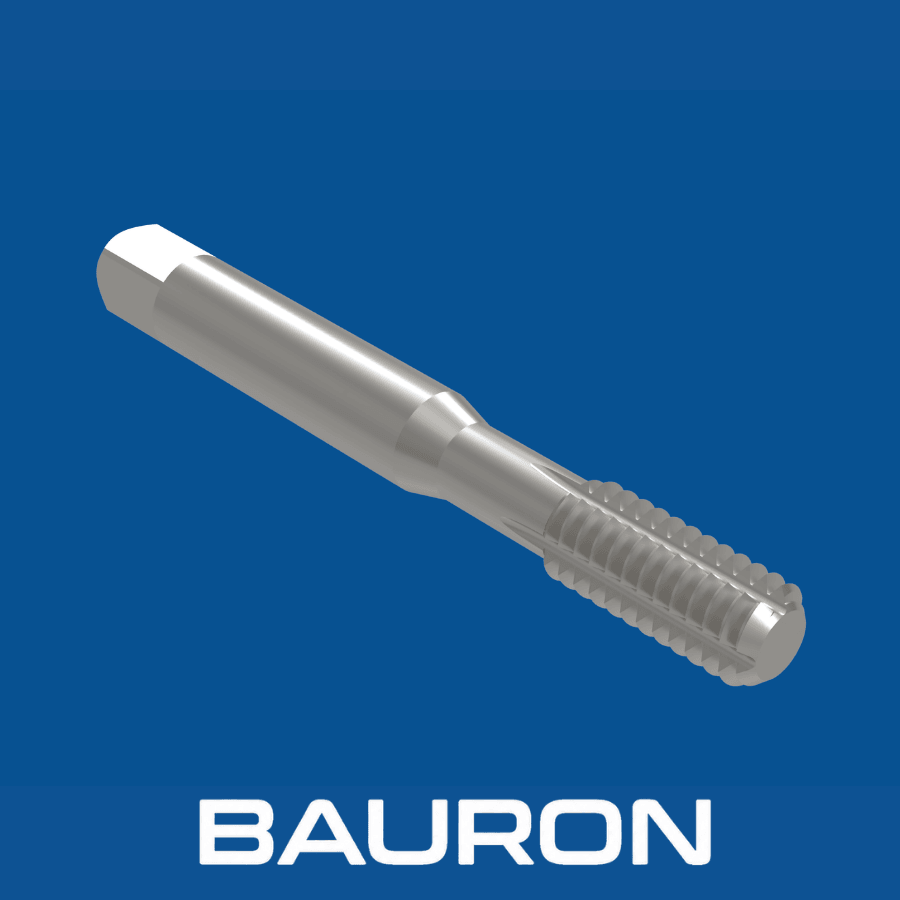
O macho de laminação, também designado macho de conformação ou de conformação a frio, cria a rosca por deformação plástica em vez de um corte com produção de aparas. O seu perfil lobulado pressiona uma peça suficientemente dúctil até formar a rosca, pelo que o diâmetro do pré-furo, a lubrificação, o controlo do binário e a conformabilidade do material são críticos.
As superfícies de conformação lobuladas entram em contacto com a parede de um pré-furo de dimensão precisa.
A pressão rotativa desloca o material dúctil para as cristas e os fundos da rosca, em vez de o remover sob a forma de aparas.
A conformação redireciona o fluxo das fibras do material em torno do perfil da rosca, em vez de as cortar com uma aresta de corte.
O processo não gera aparas de corte quando o material e a montagem são adequados à laminação de roscas.
A deslocação do material evita a compactação de aparas de corte e pode simplificar a limpeza nas fases seguintes.
O fluxo de fibras preservado e o encruamento local podem aumentar a resistência ao corte da rosca em materiais e processos adequados.
A construção sem canais proporciona uma secção transversal maior do que a de um macho de corte com canais comparável.
Em alguns materiais dúcteis, os machos de laminação podem trabalhar a velocidades mais elevadas do que os machos de corte, quando a lubrificação e o controlo da máquina são adequados.
A conformação plástica pode produzir superfícies de rosca interior lisas, sem os arrancamentos causados por uma aresta de corte.
| Especificação | Gama / Detalhes |
|---|---|
| Gama de diâmetros | #0 a 1"+; métricos de M1 a M30+ disponíveis consoante a configuração |
| Geometria do corpo | Forma multilobular sem canais, com ranhuras de lubrificação opcionais |
| Perfis de rosca | UNC, UNF, métricas e perfis de passo personalizados |
| Tipo de haste | Haste cilíndrica reta com opções de quadrado de arrasto |
| Limites de passo | Limites de diâmetro de flancos GH ou métricos específicos da aplicação |
| Requisito do pré-furo | Diâmetro de broca para macho de laminação selecionado em função do material e da percentagem de rosca pretendida |
| Material / Revestimento | Ideal para | Vantagem principal |
|---|---|---|
| HSS-E (cobalto) | Alumínio, cobre, latão, ligas de zinco e determinados aços dúcteis. | Combina tenacidade e dureza a quente para resistir à pressão e ao atrito da conformação. |
| Metal duro integral | Produção estável em grande volume de materiais abrasivos ou não ferrosos compatíveis. | A elevada rigidez favorece a consistência do diâmetro de flancos quando a montagem consegue proteger uma ferramenta de metal duro frágil. |
| Revestimento TiCN / CrN | Alumínio, ligas de zinco fundidas sob pressão e outros materiais dúcteis compatíveis. | As superfícies de baixo atrito ajudam a limitar a gripagem e a adesão do material da peça aos lóbulos de conformação. |
A laminação de roscas exige uma peça dúctil. Ajuste o substrato da ferramenta, os revestimentos do macho, a lubrificação e o diâmetro do pré-furo ao alongamento e à dureza do material, à dimensão da rosca e à rigidez da máquina. O nosso guia de design de machos CNC compara os machos de laminação com as geometrias de corte para diferentes materiais de peça.
Executam ciclos de roscagem sincronizados em alumínio, cobre e outros materiais conformáveis. Quando uma rosca cortada é aceitável em peças finas com furos passantes, os machos combinados de máquina furam e roscam com uma única ferramenta.
Utilizam ferramentas montadas na torreta para laminar roscas interiores axiais ou radiais em componentes torneados.
Produzem roscas sem aparas de forma repetida em linhas de componentes de grande volume. Já a produção contínua de porcas recorre a machos de haste curva em roscadoras automáticas de porcas.
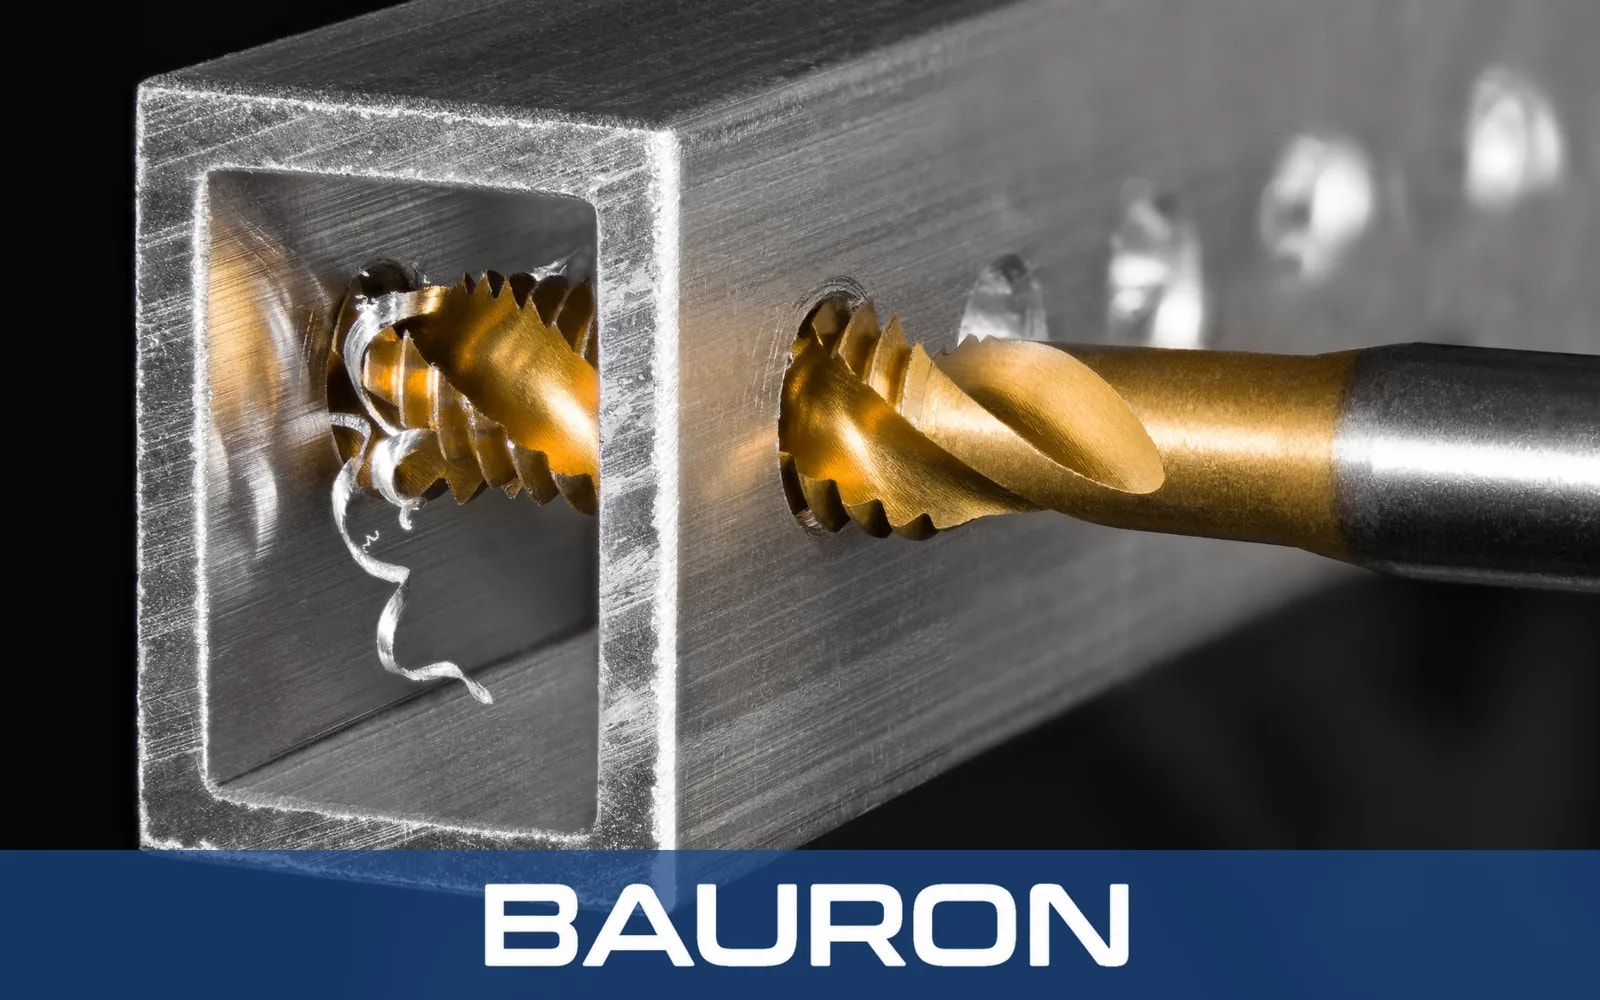
Os machos de laminação para alumínio, cobre, latão, ligas de zinco e outros materiais suficientemente dúcteis produzem roscas interiores sem aparas.
Produz roscas em cavidades cegas sem que se acumulem aparas de corte no fundo do furo.
Cria roscas laminadas encruadas para juntas no fabrico automóvel, na indústria aeroespacial e em maquinaria, quando o material permite a conformação.
Evita aparas de corte soltas na roscagem de caixas de eletrónica e de outros conjuntos com controlos rigorosos de detritos. Para dimensões numeradas, um macho para parafusos de máquina de laminação aplica o mesmo processo sem aparas a pequenas roscas de parafuso.
A laminação de roscas exige ductilidade suficiente. Alumínio, latão, cobre, ligas de zinco, determinados aços de baixo carbono, alguns aços inoxidáveis e chapas dúcteis podem ser adequados depois de verificados o alongamento e a dureza. O ferro fundido frágil e as ligas temperadas são geralmente maus candidatos.
Sim. O pré-furo para um macho de laminação é maior do que o de um macho de corte para a mesma rosca nominal, porque o material deslocado tem de fluir para dentro para formar a crista. Utilize a tabela de brocas para laminação do fabricante da ferramenta e ajuste-a em função do material da peça e da percentagem de rosca pretendida.
O material que flui de ambos os flancos pode deixar uma pequena costura ou concavidade em forma de V na crista da rosca interior. É uma característica do processo, mas as suas dimensões devem, ainda assim, cumprir os requisitos de engenharia e de inspeção da peça.
A conformação gera atrito e calor consideráveis. Utilize um lubrificante ou refrigerante com a lubricidade e o desempenho em extrema pressão recomendados para o material da peça, o revestimento e a montagem de produção.
Tal como acontece com os seus outros machos personalizados, a Bauron pode analisar ranhuras de lubrificação, geometrias dos lóbulos, dimensões do passo, chanfros, substratos e revestimentos personalizados para uma aplicação de laminação específica.
A Bauron presta suporte de design e engenharia para a geometria dos lóbulos de conformação, ranhuras de lubrificação, estratégia de pré-furo, limites de passo, substratos e revestimentos. Partilhe os dados do material e os requisitos do processo para uma análise técnica.
Falar com engenharia