Numa máquina CNC, tudo depende da qualidade da ferramenta utilizada. Por melhor que seja o centro de maquinagem, uma ferramenta inadequada para o trabalho ou mal utilizada vai vibrar, deixar arestas com mau acabamento ou abrir um furo sobredimensionado. Por isso, a tecnologia e os processos envolvidos no fabrico de ferramentas de corte constituem um dos segmentos de crescimento mais rápido da indústria transformadora.
As ferramentas de corte CNC, como fresas de topo, machos de roscar, alargadores e brocas, removem material sob o controlo de programas informáticos. A transformação de um material como o metal numa peça utilizável evoluiu muito graças a inúmeras melhorias tecnológicas, desde os materiais e o design das ferramentas até aos revestimentos aplicados às ferramentas retificadas.
Acompanhar estes avanços tornou-se uma exigência para quem trabalha na indústria da maquinagem, incluindo engenheiros, compradores e proprietários de oficinas de maquinagem. As ferramentas de corte de precisão certas traduzem-se em mais lucro, com ciclos mais rápidos e maior vida útil da ferramenta. As más escolhas fazem as margens desaparecer lentamente a cada trabalho.
Neste artigo, analisamos as tendências mais recentes no ferramental para maquinagem CNC: materiais e revestimentos avançados, os principais tipos de ferramentas, o ferramental CNC padrão da indústria, o design das suas próprias ferramentas personalizadas e a forma como a escolha das ferramentas difere entre a produção em grande volume e em pequeno volume.
Avanços nos materiais e revestimentos das ferramentas
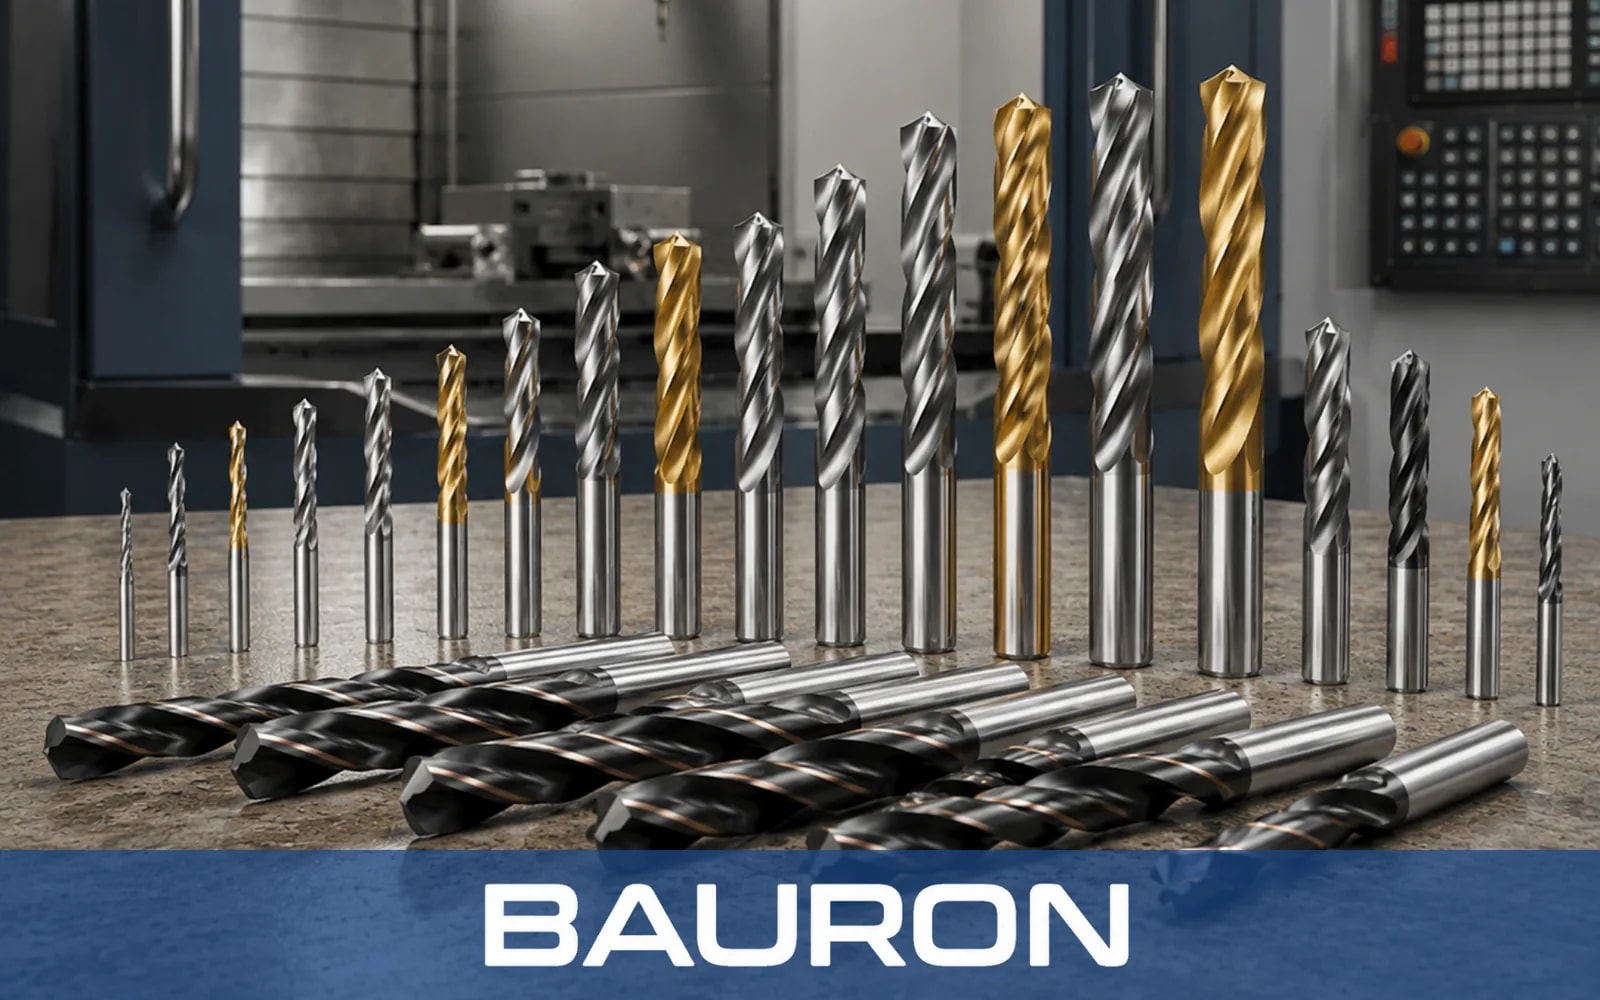
Os maiores ganhos nas ferramentas de corte CNC começam pelo material de que a ferramenta é feita. O substrato e o revestimento decidem, em conjunto, a velocidade a que uma ferramenta pode trabalhar, o calor que consegue suportar e quanto tempo dura.
Metal duro integral
O metal duro integral é hoje o substrato de referência para ferramentas de corte de precisão de alto desempenho. É muito mais duro e rígido do que o aço rápido, pelo que mantém uma aresta afiada a velocidades de corte mais elevadas e flete menos sob carga. Menor flexão significa furos mais precisos, fundos mais planos e tolerâncias mais apertadas.
As modernas classes de metal duro de grão fino e submicrométrico juntam tenacidade a essa dureza. Isto permite ao metal duro resistir a cortes interrompidos e a materiais duros que, no passado, lascavam as classes mais antigas.
HSS-Co (aço rápido ao cobalto)
O aço rápido ao cobalto continua a justificar o seu lugar. É mais tenaz do que o metal duro e mais tolerante em máquinas menos rígidas, montagens manuais e equipamentos mais antigos. É também mais económico em muitos trabalhos de furação e roscagem.
Nos machos de roscar e nas brocas longas em particular, o HSS-Co continua a ser uma escolha sólida quando o risco de rutura pesa mais do que a velocidade máxima.
Revestimentos
É nos revestimentos que se tem registado grande parte dos progressos recentes. Camadas PVD finas, como o nitreto de titânio (TiN), o nitreto de titânio e alumínio (TiAlN) e o nitreto de alumínio e crómio (AlCrN), aumentam a dureza superficial e reduzem o atrito. Os revestimentos ricos em alumínio formam uma camada de óxido protetora a alta temperatura, razão pela qual são adequados à maquinagem de aços a seco e a alta velocidade.
No alumínio e nos metais não ferrosos, a prioridade passa da resistência ao calor para a prevenção da aresta postiça. Superfícies polidas, sem revestimento ou com revestimento de carbono tipo diamante (DLC) ajudam as aparas a deslizar de forma limpa. O nosso guia de revestimentos para fresas de topo compara as opções em mais pormenor.
A lição prática é simples: não existe um revestimento ideal para tudo. As melhores ferramentas para maquinagem CNC combinam o substrato e o revestimento com o material da peça e a estratégia de maquinagem.
As quatro famílias principais de ferramentas de corte CNC
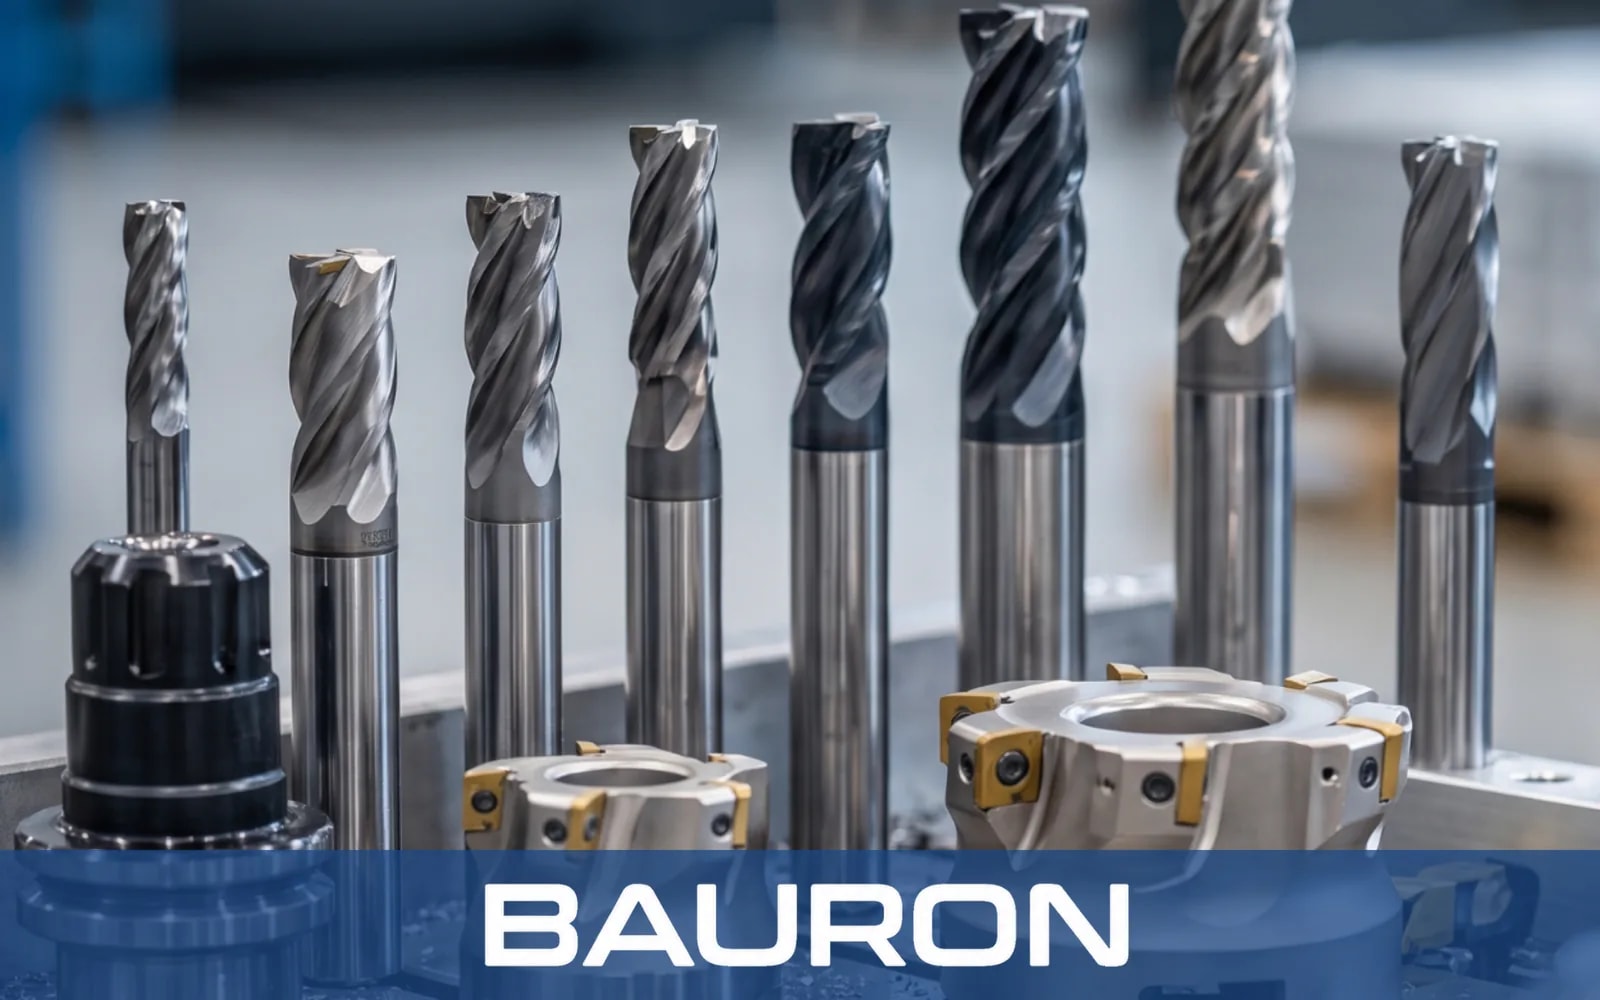
A maior parte da maquinagem CNC resume-se a três tarefas: abrir furos, remover material e cortar roscas. Quatro famílias de ferramentas dão resposta a todas elas.
Brocas: furação mais rápida e mais profunda
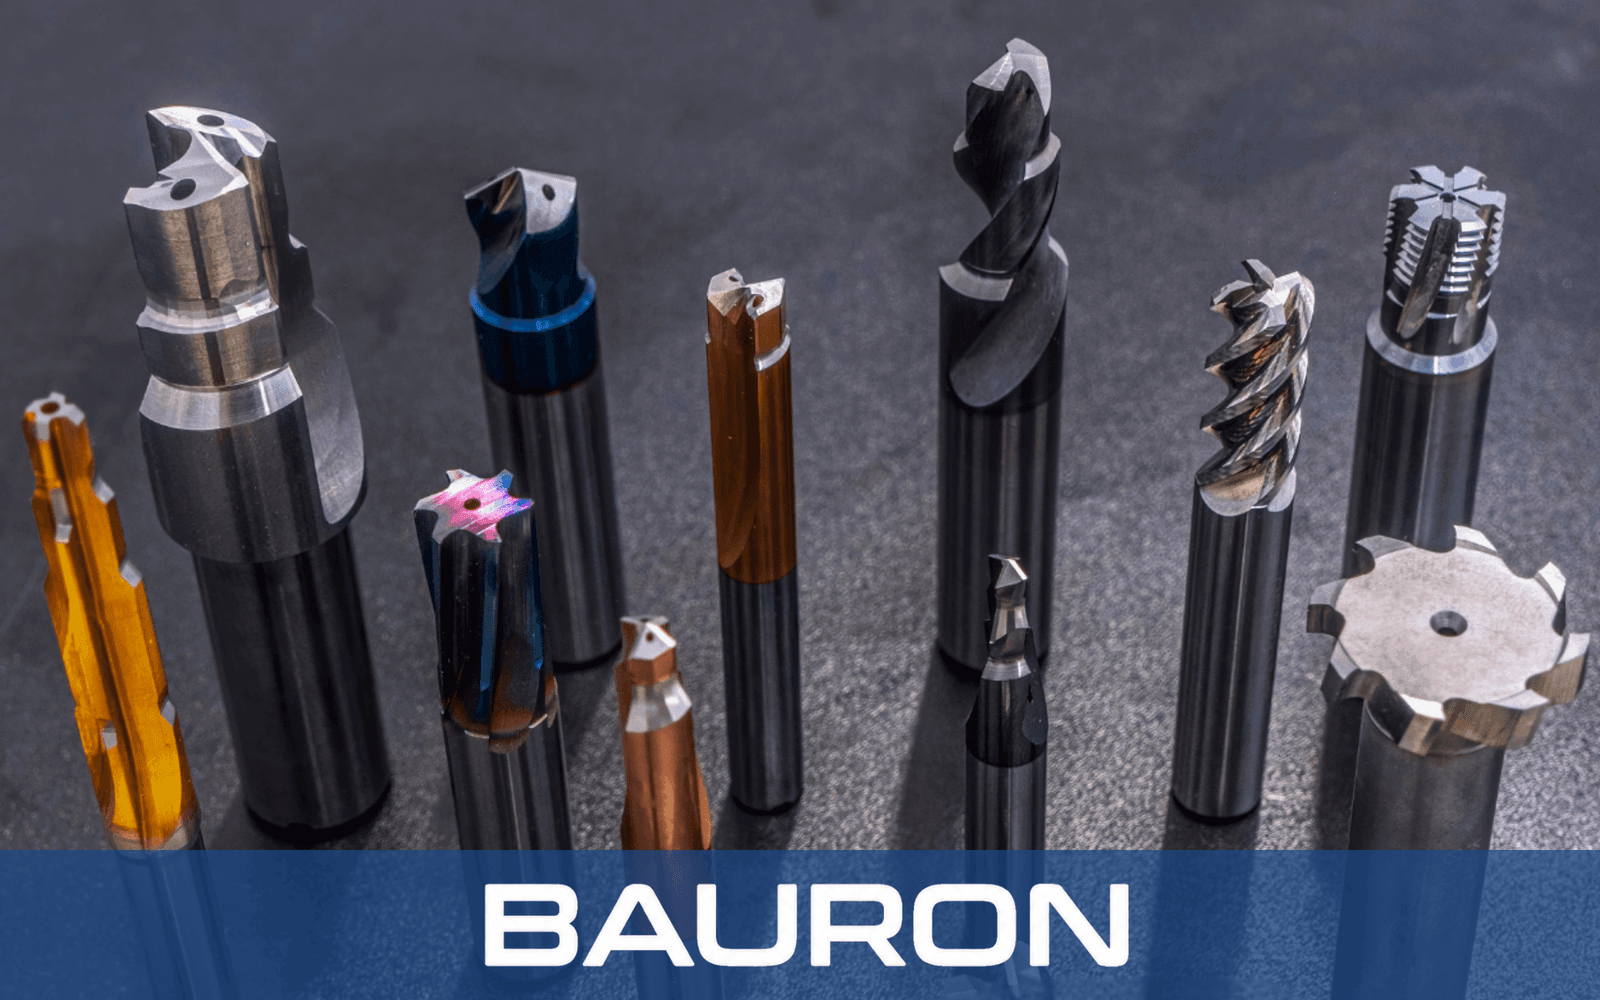
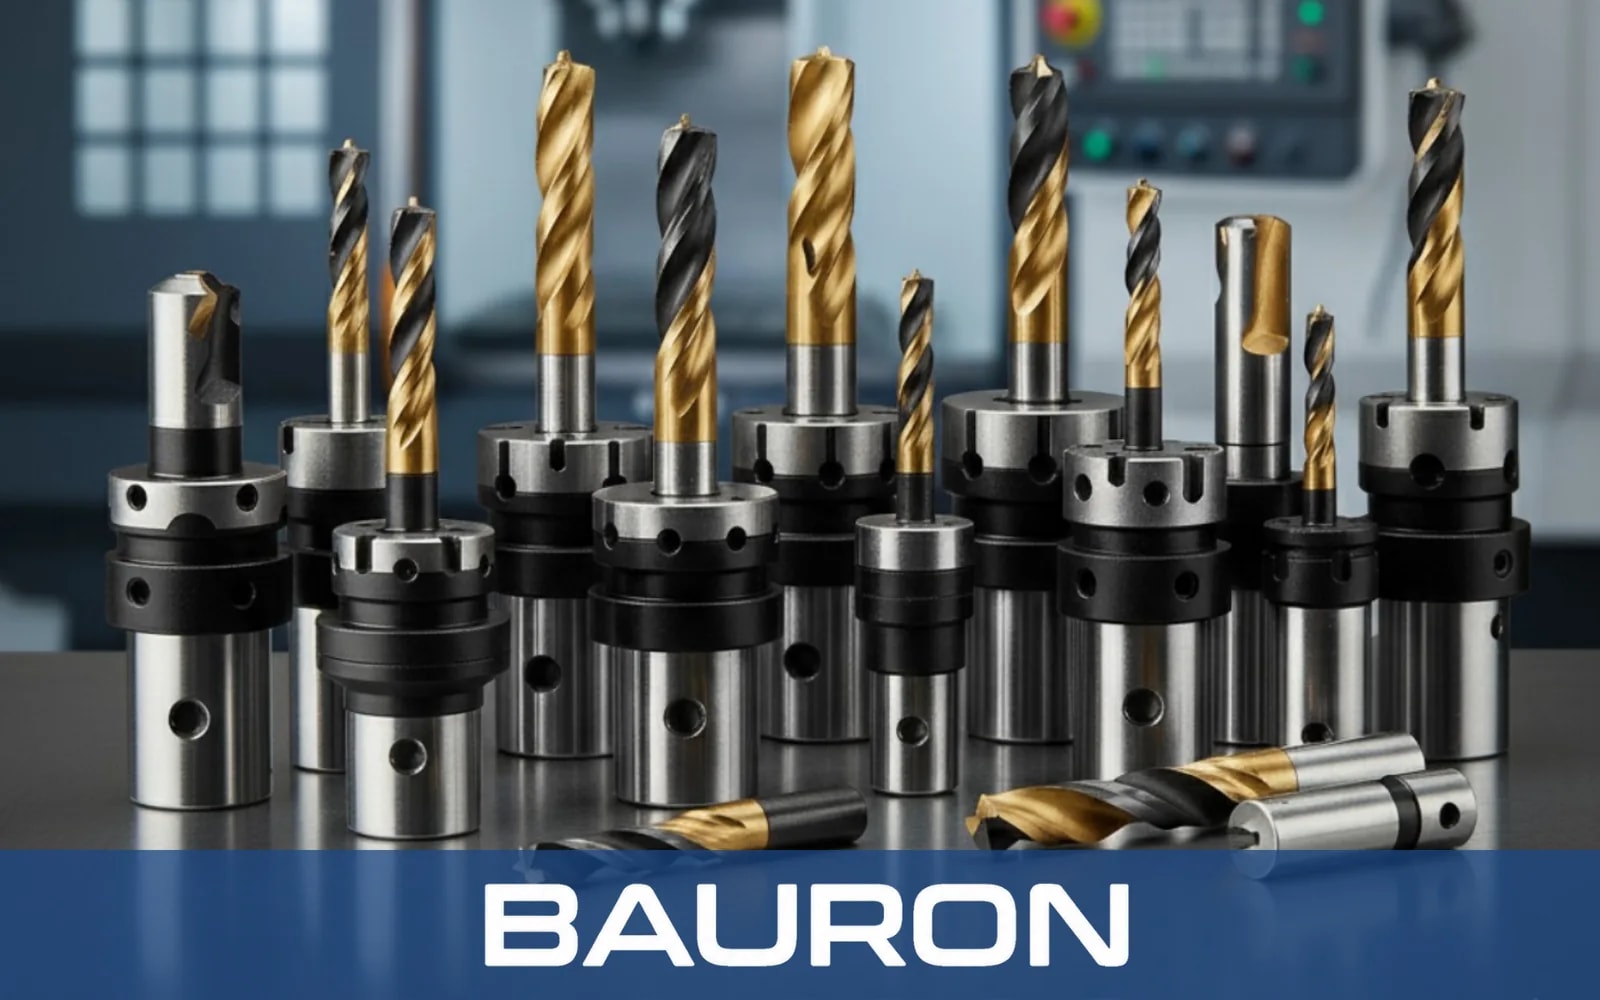
A furação é muitas vezes a operação mais frequente numa peça, pelo que pequenos ganhos se acumulam rapidamente. As gamas de brocas modernas vão muito além da broca helicoidal. Incluem brocas de ponto e de centrar, brocas escalonadas, microbrocas, brocas de escareamento cilíndrico, brocas para furos profundos e brocas canhão.
O avanço que mais se destaca é o design com refrigeração interna. O refrigerante fornecido através do corpo da broca expulsa as aparas do fundo do furo e arrefece a aresta de corte. A gama em metal duro integral e HSS-Co da Bauron abrange mais de 25 tipos de brocas, com designs de refrigeração interna para a furação profunda de 8xD a 30xD.
Fresas de topo: mais geometrias para cada material
As fresas de topo dão forma a perfis, caixas, rasgos e superfícies 3D. A gama atual inclui fresas de topo plano, de topo esférico, com raio de canto, com quebra-aparas, de topo esférico cónicas e de forma, além de fresas de cauda de andorinha, de rasgo de chaveta e de chanfrar.
O número de canais é uma das escolhas mais importantes. Os designs de dois e três canais deixam mais espaço para as aparas, o que é adequado para alumínio e metais não ferrosos. Um maior número de canais, até 12, confere mais resistência e melhor acabamento em aços temperados e pré-temperados. As geometrias com quebra-aparas fragmentam as aparas longas, permitindo desbastes mais agressivos.
Alargadores: furos que ajustam à primeira
Quando um furo feito com broca não é suficientemente preciso, um alargador dá-lhe o acabamento até à medida final. Os alargadores mecânicos e de mandril, os designs de canal reto e de canal espiral e os alargadores com piloto, escalonados, de casca, cónicos e ajustáveis resolvem, cada um, um problema de furação diferente.
Para ajustes de precisão, como cavilhas e sedes de rolamentos, a precisão de furo H7 é o objetivo habitual. Os alargadores Bauron em HSS, HSS-Co e metal duro integral conseguem atingir H7, com diâmetros e classes de tolerância personalizados a pedido.
Machos de roscar: roscagem de precisão fiável
Um macho partido pode inutilizar uma peça quase acabada, por isso o design do macho é importante. Os machos de ponta espiral empurram as aparas para a frente em furos passantes. Os machos de canal espiral puxam as aparas para trás, para fora dos furos cegos. Os machos de laminação deslocam o material em vez de o cortar, o que cria roscas mais resistentes sem qualquer apara.
As roscas métricas padrão (M), UNC e UNF cobrem a maior parte do trabalho. As peças para os setores aeroespacial, energético e de movimentação de fluidos exigem muitas vezes roscas métricas finas, UNJ, Acme ou NPT, e é aí que entram os machos personalizados.
Precisa de ajuda para escolher a ferramenta certa? Fale com um engenheiro da Bauron ou projete a sua própria ferramenta.
Ferramental CNC de precisão: tolerâncias mais apertadas, peças melhores
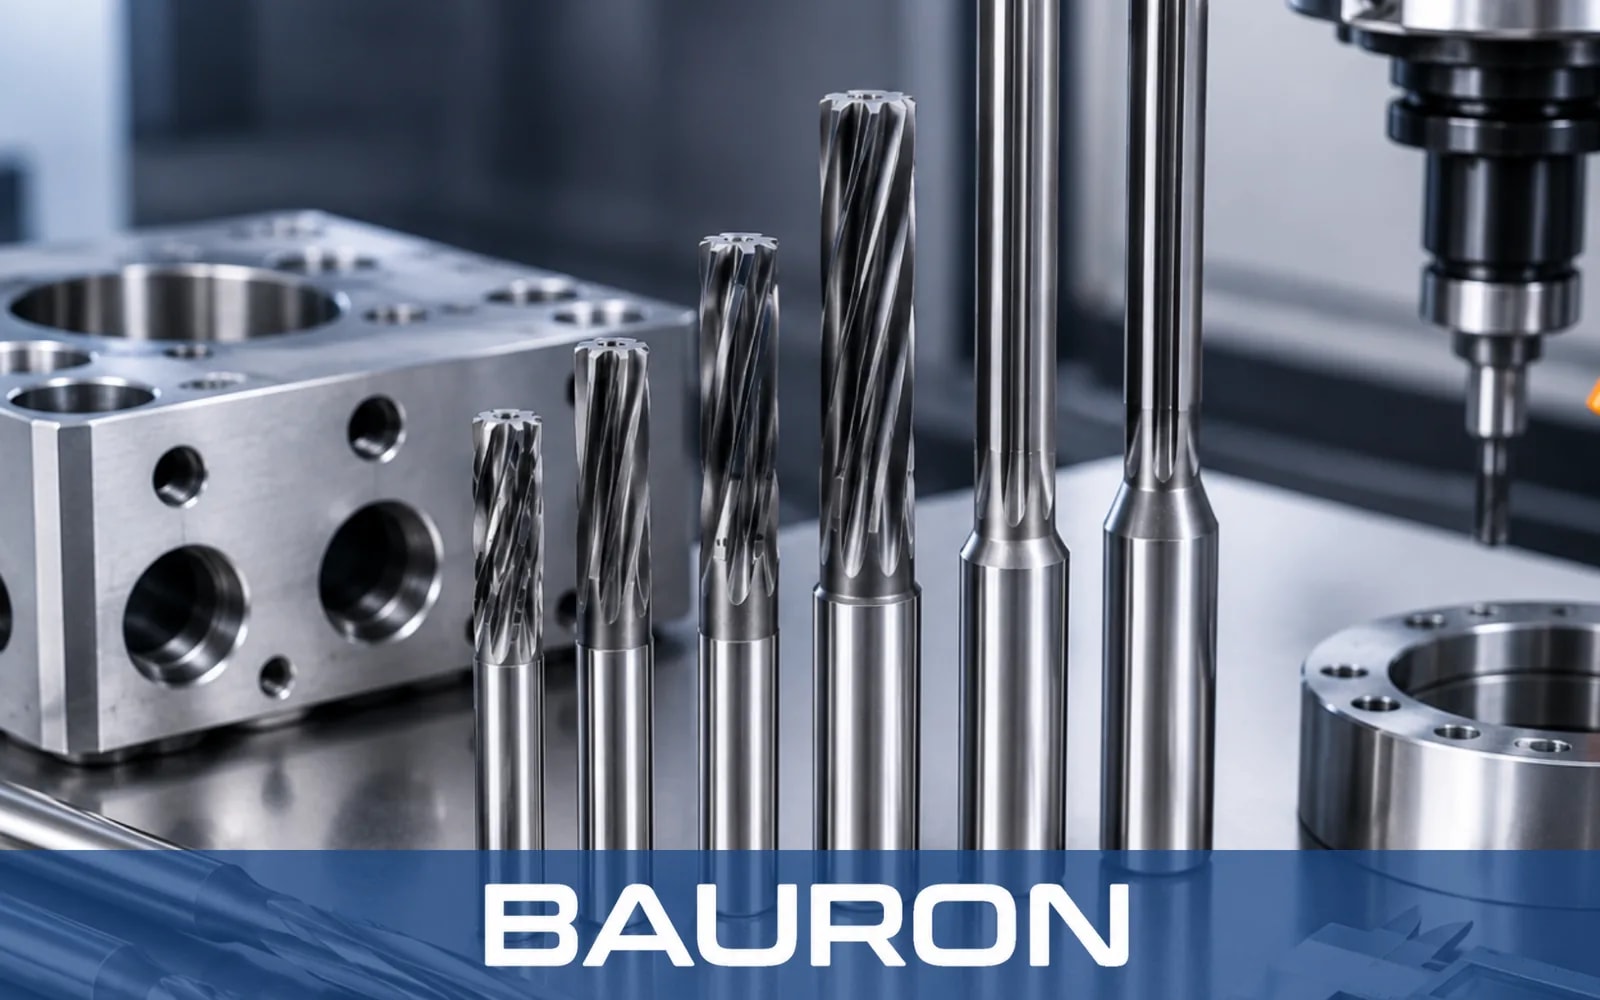
A precisão de uma peça acabada começa pela precisão da ferramenta. O batimento, um erro de diâmetro ou uma aresta irregular na ferramenta são copiados diretamente para todas as peças que ela corta.
Retificação CNC em 5 eixos
As retificadoras de ferramentas modernas trabalham em cinco eixos sob controlo CNC. Conseguem produzir formas de canal complexas, ângulos de hélice variáveis e perfis com vários escalonamentos com uma precisão repetível. É isto que torna as ferramentas de forma e as ferramentas escalonadas viáveis a um custo razoável.
Com retificação em 5 eixos e um controlo de processo rigoroso, a Bauron mantém tolerâncias até ±0,0025 mm (±0,0001 polegadas, ou seja, 2,5 micrómetros) em determinadas características críticas da ferramenta.
Inspeção e metrologia
Uma tolerância só tem significado se for medida. O ferramental CNC de precisão deve ser verificado com máquinas de medição por coordenadas (CMM) e projetores de perfil, que comparam diâmetros, perfis e a geometria da aresta com o projeto.
Os sistemas de qualidade certificados acrescentam um segundo nível de confiança. A produção da Bauron tem certificação ISO 9001:2015, pelo que a inspeção e a rastreabilidade seguem um processo documentado e auditado.
Porque é que isto importa na oficina
Tolerâncias de ferramenta mais apertadas compensam de formas que os compradores conseguem medir. As peças passam na inspeção à primeira. As ferramentas desgastam-se de forma uniforme, pelo que a vida útil da ferramenta é mais previsível. E quando uma ferramenta é substituída, a nova corta exatamente como a anterior, o que significa menos medições repetidas e menos ajustes de correção da ferramenta entre lotes.
O design de ferramentas personalizadas torna-se digital
Durante anos, encomendar uma ferramenta de corte especial significava esboços, troca de mensagens e semanas de idas e vindas. Isso está a mudar rapidamente. Os configuradores online permitem agora aos engenheiros especificar ferramentas de corte CNC personalizadas em poucos minutos.
A plataforma de design de ferramentas personalizadas da Bauron é um bom exemplo. Os clientes configuram fresas de topo, brocas, machos de roscar e alargadores através de formulários online visuais, escolhendo parâmetros como o diâmetro, o comprimento, o design dos canais, as opções de refrigeração, o tipo de rosca, o passo, a tolerância e o revestimento. Cada pedido é depois analisado por um engenheiro da Bauron antes da produção.
Essa análise por um engenheiro é a parte mais importante. Um configurador torna o ferramental acessível, mas um engenheiro experiente deteta problemas que um formulário não consegue identificar, como um comprimento de canal que vai provocar vibrações ou um revestimento que não é adequado ao material da peça.
Vale a pena considerar ferramentas personalizadas quando:
- Uma única ferramenta poderia substituir duas ou três operações, como uma broca escalonada que fura e chanfra numa só passagem.
- Uma peça exige um diâmetro, uma rosca ou um perfil não padrão.
- As ferramentas padrão se desgastam demasiado depressa num material difícil.
- Elementos profundos ou de difícil acesso exigem comprimentos ou alcances especiais.
Combinar operações numa única ferramenta personalizada reduz as trocas de ferramenta e o tempo de ciclo. Num trabalho de produção, esses segundos por peça transformam-se rapidamente em horas por semana.
Da produção em pequeno volume à produção em grande volume
A melhor estratégia de ferramental depende do número de peças que está a produzir. As mesmas ferramentas de maquinagem CNC podem ser a resposta certa para um protótipo e a resposta errada para uma série de produção.
| Produção em pequeno volume | Produção em grande volume | |
|---|---|---|
| Trabalho típico | Protótipos, séries-piloto, encomendas de uma única ferramenta | Produção recorrente, milhares de peças |
| Prioridade do ferramental | Flexibilidade e prazo de entrega curto | Custo por peça e vida útil da ferramenta |
| Escolha da ferramenta | Ferramentas padrão versáteis, pequenos lotes personalizados | Ferramentas personalizadas otimizadas, operações combinadas |
| Aspetos a vigiar | Tempo de preparação e primeira peça conforme | Consistência entre lotes de ferramentas |
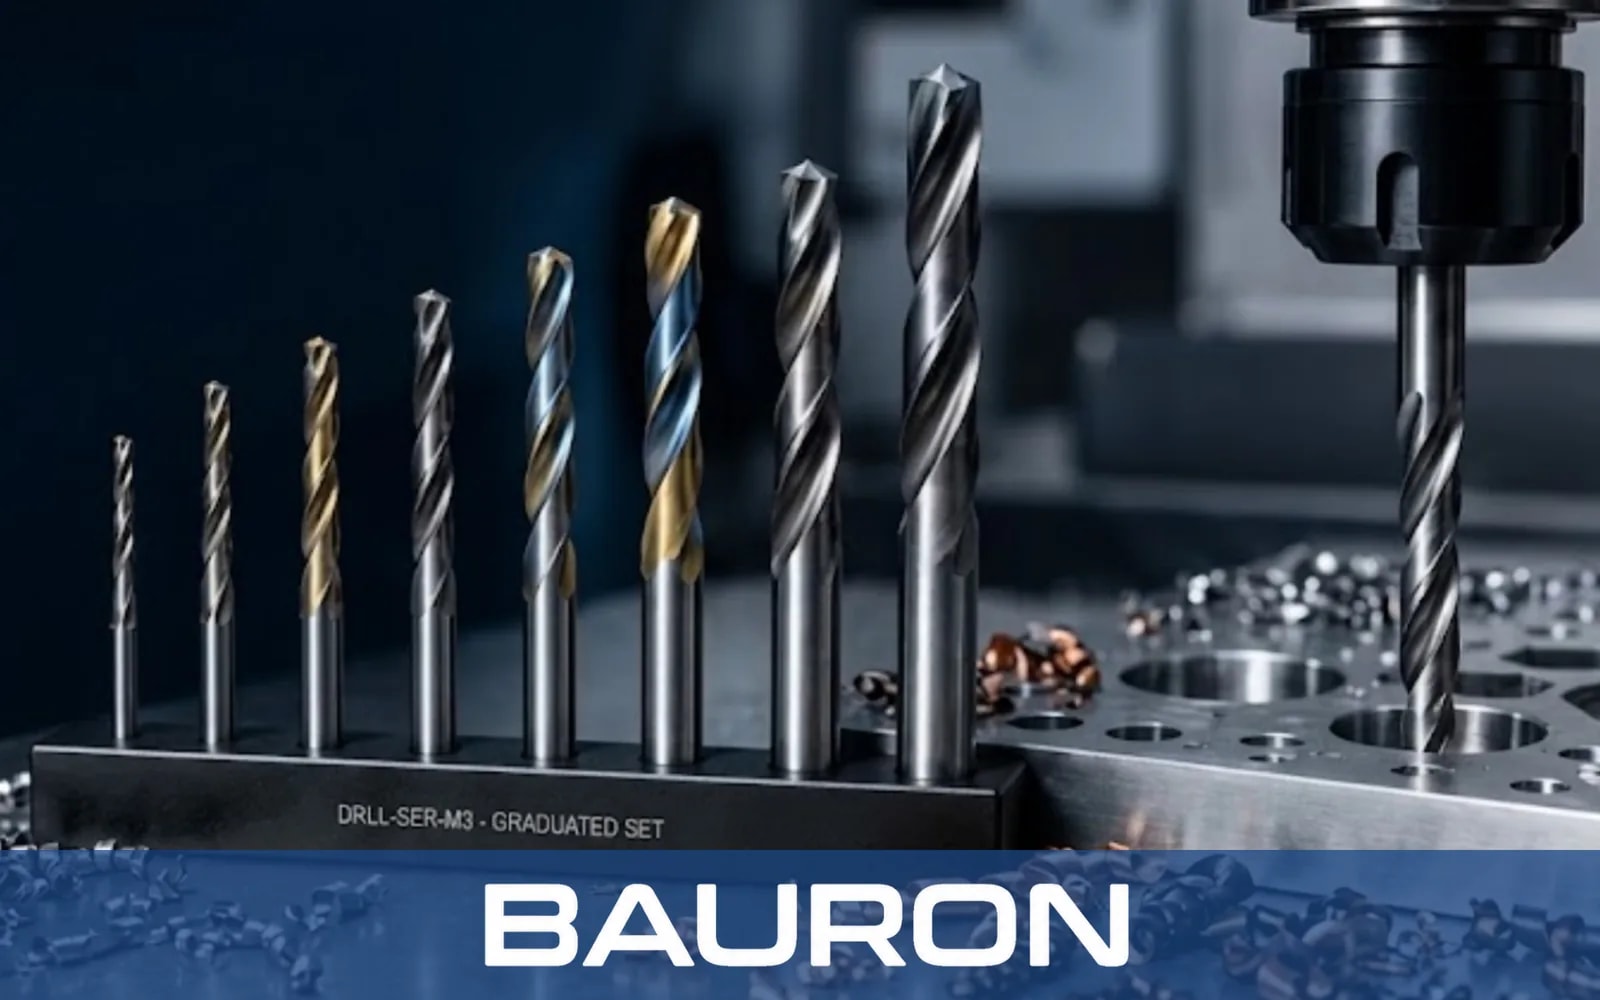
Produção em pequeno volume
Na prototipagem e nas séries curtas, a rapidez e a flexibilidade são o mais importante. Os engenheiros precisam das ferramentas rapidamente, muitas vezes em pequenas quantidades, e os designs podem ainda mudar. As ferramentas padrão versáteis cobrem a maioria dos elementos, e pequenos lotes de ferramentas personalizadas preenchem as lacunas.
A possibilidade de encomendar uma única ferramenta personalizada, em vez de um lote mínimo, torna o trabalho em pequeno volume muito mais viável.
Produção em grande volume
À escala de produção, cada segundo de tempo de ciclo e cada troca de ferramenta são multiplicados por milhares. Aqui, as ferramentas personalizadas que combinam operações, os revestimentos ajustados ao material e uma vida útil previsível da ferramenta geram poupanças reais.
A consistência torna-se também crítica. Cada nova encomenda de uma ferramenta deve cortar exatamente como a anterior, para que os processos se mantenham estáveis sem necessidade de nova qualificação.
Um único parceiro ao longo de todo o ciclo de vida
O caminho mais simples é um fornecedor capaz de dar resposta aos dois extremos. A Bauron apoia-se nas capacidades da Norck como fabricante de peças de precisão e oferece produção a pedido, desde protótipos em pequeno volume e ferramentas individuais até encomendas recorrentes em grande volume. Uma ferramenta comprovada no protótipo pode passar diretamente para a produção.
Solicite um orçamento para a sua próxima encomenda de ferramentas.
Sustentabilidade, perspetivas futuras e desafios
Sustentabilidade
As ferramentas de corte utilizam matérias-primas valiosas, e o seu fabrico consome muita energia. A forma mais simples de reduzir esse impacto é fabricar ferramentas que durem mais, para que seja preciso fabricar, transportar e deitar fora menos ferramentas.
As ferramentas desgastadas podem muitas vezes ser reafiadas e recondicionadas em vez de substituídas, e as ferramentas velhas podem ser recicladas. As ferramentas que levam o refrigerante diretamente à aresta de corte também ajudam uma oficina a consumir menos refrigerante.
Desafios
A indústria continua a enfrentar alguns grandes obstáculos:
- Materiais mais difíceis: As peças para a indústria aeronáutica e outros setores exigentes utilizam metais muito duros que desgastam as ferramentas rapidamente.
- Peças mais pequenas: As peças para dispositivos médicos e para eletrónica exigem ferramentas minúsculas, que partem com facilidade e são difíceis de inspecionar.
- Menos especialistas: A escolha da ferramenta certa para um trabalho continua a depender de engenheiros experientes, e não há engenheiros suficientes.
- Abastecimento e preço: O custo e o prazo de entrega das matérias-primas podem mudar rapidamente.
O que vem a seguir
O próximo grande passo virá de máquinas mais inteligentes. As máquinas já conseguem detetar quando uma ferramenta se está a desgastar e substituí-la antes que parta. Os programadores podem também testar um trabalho no ecrã com uma cópia digital exata da ferramenta antes de cortarem metal real.
Os configuradores online vão também tornar as ferramentas personalizadas mais fáceis de encomendar. Com um engenheiro a verificar cada design, uma ferramenta feita para um trabalho específico está a tornar-se tão fácil de comprar como uma ferramenta padrão.
Conclusão
As ferramentas de corte CNC mudaram mais nos últimos anos do que muitas oficinas imaginam. Melhores classes de metal duro e revestimentos, retificação em 5 eixos, inspeção ao nível do micrómetro e design personalizado online significam, no seu conjunto, ciclos mais rápidos, maior vida útil da ferramenta e peças mais precisas.
Quer esteja a validar um protótipo, quer a produzir milhares de peças por mês, o ferramental CNC de precisão certo faz a diferença. Trabalhar com um fabricante de peças de precisão experiente permite-lhe passar da produção em pequeno volume para a produção em grande volume com as mesmas ferramentas de confiança.
Pronto para melhorar o seu ferramental? Projete a sua ferramenta de corte CNC personalizada com a Bauron ou contacte os nossos engenheiros para obter ajuda na escolha da ferramenta certa.